
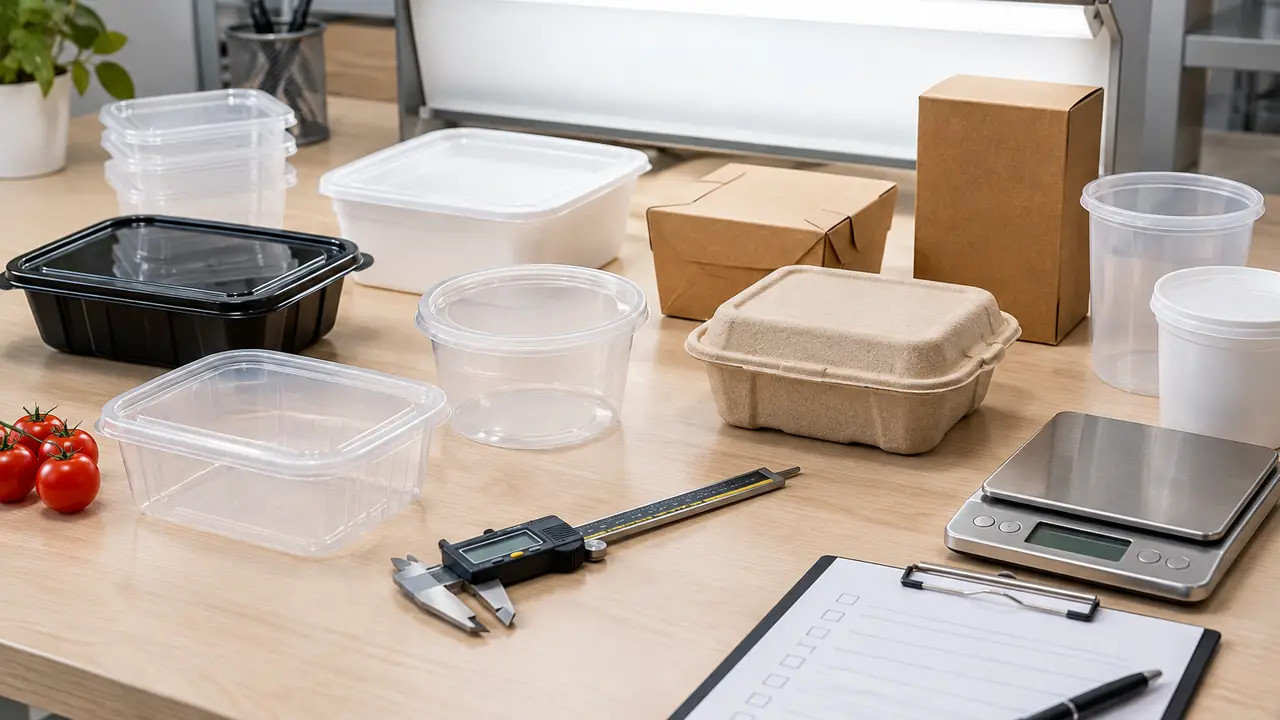
Ce que signifie la qualité pour une boîte
Une boîte alimentaire échoue d'un petit nombre de façons prévisibles. Le couvercle saute dans un sac de livraison ou est trop serré pour s'ouvrir. Un angle se fissure lorsque la boîte est empilée ou congelée. La paroi est plus fine que celle de l'échantillon et la boîte se déforme avec un plat chaud. L'impression s'efface du couvercle. Une boîte de rangement arrive rayée, ou un carton de boîtes carton est écrasé au bas d'une palette. Le contrôle qualité de cette gamme est construit autour de ces défaillances, et autour d'une référence unique : l'échantillon de référence que l'acheteur a validé et signé.
Lidwell étant une cellule de sourcing, le contrôle qualité est notre moyen de nous assurer que ce qu'expédie une usine partenaire correspond à ce que l'acheteur a validé. L'usine réalise ses propres contrôles ; nous fixons les points de contrôle, inspectons au regard de la spécification et tenons les registres.
L'échantillon de référence et la spécification
Chaque article dispose d'une spécification avec dimensions extérieures, contenance, grammage, matériau de chaque pièce, couleur, impression et conditionnement, ainsi que d'un échantillon de référence qui lui correspond. Pour la boîte PP de référence de 750 ml, il s'agit de 170x115x51 mm et 19,6 g. L'échantillon de référence est conservé par l'usine et un double par notre cellule sourcing ou par l'acheteur, de sorte qu'un désaccord sur la couleur, la finition du bord ou l'ajustement du couvercle se règle sur une pièce physique plutôt que sur une photo. Lorsque la spécification change, par exemple une nouvelle couleur ou une paroi plus lourde, un nouvel échantillon de référence est validé et l'ancien retiré : il n'existe ainsi jamais qu'une seule référence par article dans le dossier du programme.
Points de contrôle tout au long de la production
| Point de contrôle | Éléments vérifiés | Défauts typiques détectés |
|---|---|---|
| Matières entrantes | Qualité de résine ou de feuille, qualité de carton, mélange-maître, étiquettes au regard des déclarations | Mauvaise qualité, rebroyé non déclaré, mauvais grammage de carton |
| Premières pièces | Dimensions, poids, couleur, ajustement du couvercle par rapport à l'échantillon de référence | Erreurs de réglage du moule, dérive de couleur |
| En cours de production | Dérive de paroi et de poids, qualité de découpe, position de l'impression | Parois fines, bords coupants, défauts d'impression |
| Avant expédition | Échantillon AQL prélevé dans les cartons finis, tests convenus, conditionnement et marquages | Fissures, voilage, ajustement du couvercle, comptage, cartons écrasés |
| Chargement | Nombre de cartons, état, empotage du conteneur | Expédition incomplète, dégâts des eaux |
Classes de défauts
Les défauts sont classés avant la production afin que le résultat d'inspection ne soit pas une affaire d'opinion. Les défauts critiques sont ceux qui affectent la sécurité alimentaire ou l'usage : contamination, mauvais matériau, fissures qui fuient, bords coupants. Les défauts majeurs affectent la fonction ou la vendabilité : mauvais ajustement du couvercle, voilage, dérive de poids visible, défauts d'impression sur un couvercle de marque. Les défauts mineurs sont esthétiques : petites lignes d'écoulement, légères marques de découpe dans les limites convenues. Les niveaux d'acceptation de chaque classe sont fixés dans le plan d'échantillonnage de la commande.
Inspection avant expédition
Avant qu'un lot ne parte, notre cellule sourcing ou un inspecteur mandaté prélève un échantillon dans les cartons finis, selon un plan fondé sur l'AQL convenu pour la commande. L'échantillon est mesuré et pesé, contrôlé visuellement et soumis aux tests convenus pour la gamme, comme l'ajustement du couvercle, l'inclinaison et le retournement avec liquide, la chute et les contrôles au congélateur. La liste des tests et la base de travail de chacun figurent sur tests et inspection. Le conditionnement est vérifié pour le comptage, l'état des manchons ou sachets, les marquages des cartons et les codes-barres.
Registres et commandes répétées
Chaque inspection donne lieu à un rapport avec mesures, photos, résultats de tests et décision : libération, reprise ou blocage. Les rapports sont versés au dossier du programme avec la référence de l'échantillon de référence et les constats d'audit, de sorte qu'une commande répétée soit inspectée selon le même standard et que les tendances, comme un moule qui perd lentement du poids sur une empreinte, soient visibles d'un lot à l'autre.
Lorsqu'un lot est refusé
- Le lot est bloqué à l'usine et l'acheteur est informé, rapport à l'appui.
- La cause est identifiée avec l'usine : matériau, moule, procédé ou conditionnement.
- Le lot est trié ou repris, puis réinspecté selon le même plan.
- L'action corrective est inscrite dans la spécification pour la commande suivante.
Les documents de contact alimentaire accompagnent ces contrôles ; consultez conformité et certifications. Pour mettre en place un programme avec vos propres exigences d'inspection, envoyez-les via le formulaire de devis.