
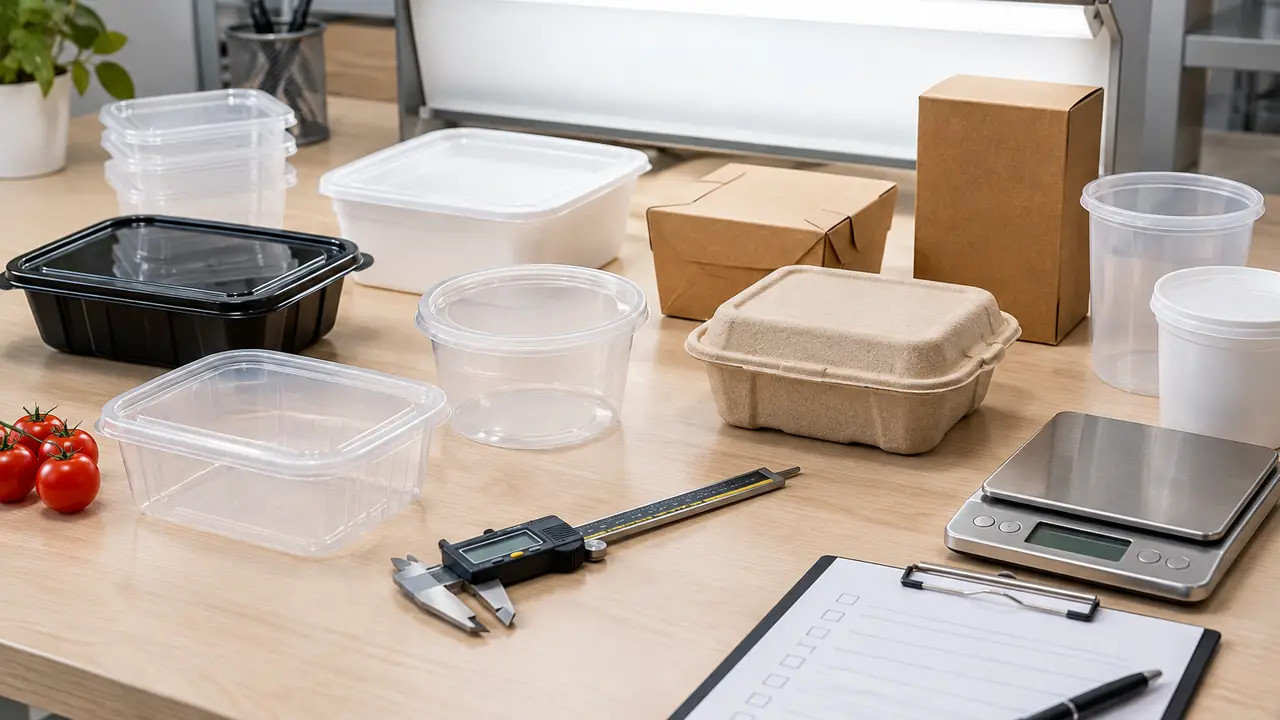
O que qualidade significa para um pote
Um pote para alimentos falha de um pequeno número de formas previsíveis. A tampa se solta em uma bolsa de entrega ou fica apertada demais para abrir. Um canto trinca quando a caixa é empilhada ou congelada. A parede é mais fina que a da amostra e a caixa cede com comida quente. A impressão sai da tampa com o atrito. Uma caixa organizadora chega riscada, ou uma caixa de embarque com caixas de papel chega amassada na base de um palete. O controle de qualidade desta linha é construído em torno dessas falhas e de uma única referência: a amostra padrão que o comprador aprovou e assinou.
A Lidwell é uma equipe de sourcing, então o controle de qualidade é a forma como a equipe confirma que o que uma fábrica parceira embarca é o que o comprador aprovou. A fábrica faz suas próprias verificações; a equipe define os pontos de verificação, inspeciona em relação à especificação e mantém os registros.
A amostra padrão e a especificação
Cada item tem uma especificação com medida externa, capacidade, gramatura, material de cada parte, cor, impressão e embalagem, e uma amostra padrão que corresponde a ela. Para a caixa de PP de referência de 750 ml, isso significa 170x115x51 mm e 19.6 g. A amostra padrão fica com a fábrica e uma contraparte com a equipe ou com o comprador, para que uma divergência sobre cor, acabamento da borda ou encaixe da tampa possa ser resolvida diante de uma peça física, e não de uma foto. Quando a especificação muda, por exemplo uma cor nova ou uma parede mais pesada, uma nova amostra padrão é aprovada e a antiga é retirada, de modo que haja sempre uma única referência por item no arquivo do programa.
Pontos de verificação ao longo da produção
| Ponto de verificação | O que é verificado | Defeitos típicos detectados |
|---|---|---|
| Material recebido | Grau da resina ou da chapa, tipo de cartão, masterbatch, etiquetas em relação às declarações | Grau errado, material reprocessado não declarado, gramatura de cartão errada |
| Primeiras peças | Tamanho, peso, cor, encaixe da tampa em relação à amostra padrão | Erros de preparação do molde, variação de cor |
| Em processo | Variação de parede e de peso, qualidade do recorte, posição da impressão | Paredes finas, bordas cortantes, falhas de impressão |
| Pré-embarque | Amostra AQL das caixas prontas, testes acordados, embalagem e marcações | Trincas, empenamento, encaixe da tampa, contagem, caixas amassadas |
| Carregamento | Contagem de caixas, estado, estufagem do contêiner | Embarque incompleto, danos por água |
Classes de defeitos
Os defeitos são classificados antes da produção, para que o resultado da inspeção não seja uma questão de opinião. Defeitos críticos são os que afetam a segurança alimentar ou o uso: contaminação, material errado, trincas que vazam, bordas cortantes. Defeitos maiores afetam a função ou a vendabilidade: encaixe ruim da tampa, empenamento, variação de peso visível, defeitos de impressão em uma tampa com marca. Defeitos menores são estéticos: pequenas marcas de fluxo, leves marcas de recorte dentro dos limites acordados. Os níveis de aceitação de cada classe são definidos no plano de amostragem do pedido.
Inspeção pré-embarque
Antes que um lote saia, a equipe ou um inspetor designado retira uma amostra das caixas prontas, usando um plano baseado em AQL acordado para o pedido. A amostra é medida e pesada, verificada visualmente e submetida aos testes acordados para aquela linha, como encaixe da tampa, inclinação e inversão com líquido, queda e freezer. A lista de testes e o padrão de trabalho de cada teste estão em testes e inspeção. A embalagem é verificada quanto a contagem, estado dos tubos ou sacos, marcações das caixas e códigos de barras.
Registros e pedidos de reposição
Cada inspeção gera um relatório com medições, fotos, resultados de testes e a decisão: liberar, retrabalhar ou reter. Os relatórios vão para o arquivo do programa com a referência da amostra padrão e as constatações da auditoria, de modo que um pedido de reposição seja inspecionado pelo mesmo padrão e tendências, como um molde que perde peso lentamente em uma cavidade, possam ser vistas ao longo dos lotes.
Quando um lote é reprovado
- O lote é retido na fábrica e o comprador é informado com o relatório.
- A causa é identificada com a fábrica: material, molde, processo ou embalagem.
- O lote é selecionado ou retrabalhado e reinspecionado pelo mesmo plano.
- A ação corretiva é registrada na especificação para o próximo pedido.
Os documentos de contato com alimentos acompanham essas verificações; veja conformidade e certificações. Para montar um programa com seus próprios requisitos de inspeção, envie-os pelo formulário de cotação.