
Trois procédés derrière une même gamme
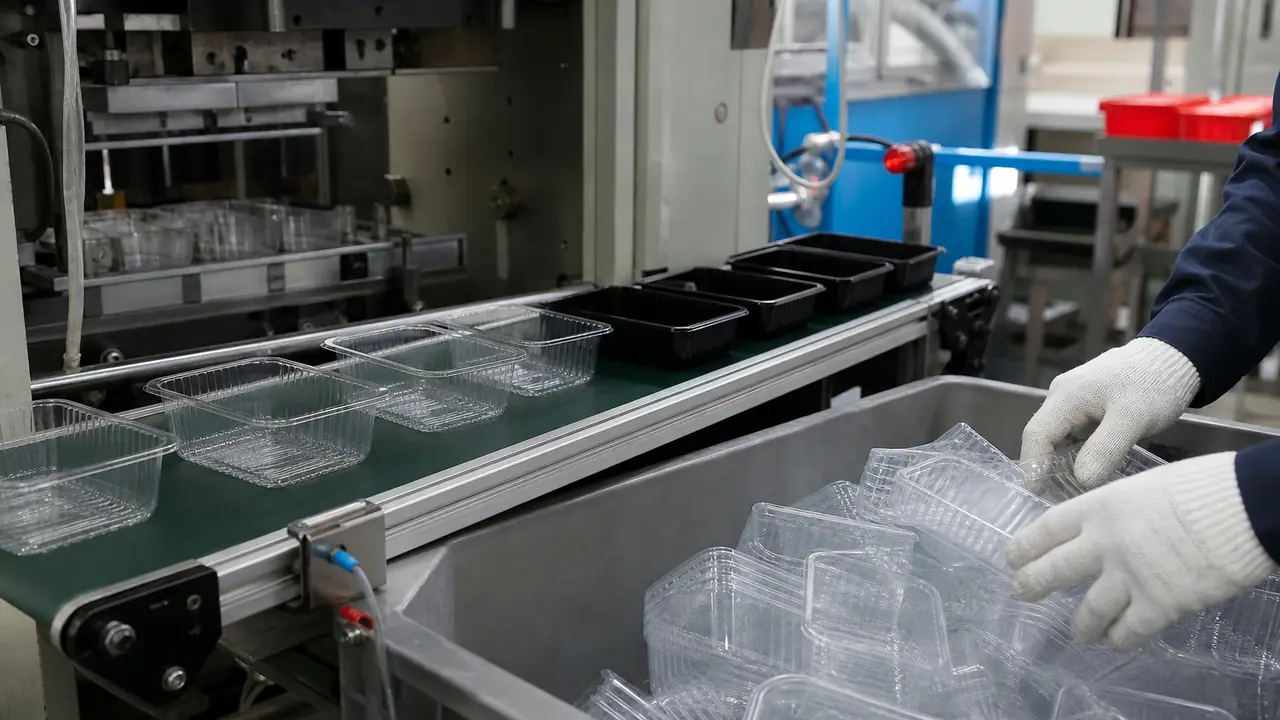
Une gamme de boîtes alimentaires et de rangement repose généralement sur trois filières de production. Le moulage par injection pousse la résine fondue dans un moule en acier fermé ; il produit les boîtes de rangement, bacs de réfrigérateur, boîtes sous vide, organiseurs et boîtes alimentaires réutilisables plus lourdes. Le thermoformage chauffe une feuille plastique et l'étire sur un moule ; il produit des boîtes à emporter légères, pots à soupe, plateaux compartimentés et boîtes à charnière qui s'emboîtent étroitement. La production de boîtes carton imprime, enduit, découpe et colle le carton ; elle produit boîtes pâtisserie, coffrets cadeaux pliants et boîtes à emporter à fermeture clipsée. Chaque filière a ses propres étapes, et nous suivons celles qui comptent pour les gammes d'un programme. Les procédés sont expliqués en détail dans moulage par injection et thermoformage.
Les étapes côte à côte
| Étape | Injection | Thermoformage | Boîte carton | Point de contrôle |
|---|---|---|---|---|
| Matériau | Résine PP, PS ou PET, mélange-maître | Feuille PP ou PET, extrudée sur place ou achetée | Carton blanc, kraft ou carton à doublure aluminium | Qualité conforme à la déclaration |
| Mise en forme | Moulage dans un moule en acier | Chauffe et formage sur un moule | Impression et enduction | Premières pièces par rapport à l'échantillon de référence |
| Finition | Retrait de la carotte, contrôle des bavures | Découpe dans la feuille | Découpe, rainage | Bords, bavures, dimensions |
| Décoration | Tampographie, étiquette, étiquette dans le moule | Couvercle ou fourreau imprimé | Pose de fenêtre en PET ou PVC | Position et adhérence de l'impression |
| Assemblage | Couvercle, joint, valve ou séparateurs | Appariement des couvercles | Collage, pliage | Ajustement et fonctionnement du couvercle |
| Emballage | Unités de vente en sachet ou en boîte | Manchons emboîtés | Liasses à plat | Comptage, marquages carton, empilage |
Étape 1 : le matériau
La production commence par le matériau indiqué sur la spécification. Pour les boîtes alimentaires, il s'agit du PP pour tout ce qui est chaud ou réchauffé, ou du PET pour un usage froid transparent. Pour les boîtes de rangement, c'est généralement le PP, avec PS, acrylique ou PET pour les organiseurs transparents. Pour les boîtes carton, c'est la qualité de carton. Nous vérifions que la résine ou le carton présents dans l'usine correspondent à la qualité couverte par la déclaration du fournisseur, et que le mélange-maître de couleur et le rebroyé éventuel respectent la politique convenue. Le PVC n'intervient que comme fenêtre transparente ou pochette souple pour des emballages non chauffés, jamais comme boîte alimentaire. Consultez matériaux des boîtes.
Étape 2 : la mise en forme
Pour un nouveau moule, la mise en forme commence par un essai T1, généralement 25 à 45 jours après la commande de l'outil, suivi d'ajustements et de la validation d'un échantillon de référence. Pour les moules standard, les premières pièces de chaque production sont comparées à l'échantillon de référence conservé. L'épaisseur de paroi et le grammage sont les chiffres clés : la boîte PP de référence de 750 ml en 170x115x51 mm pèse 19,6 g, et une production qui dérive vers plus léger paraîtra fragile et ajustera différemment son couvercle.
Étape 3 : finition et décoration
Les pièces injectées sont débarrassées de leur carotte et contrôlées pour les bavures ; les pièces thermoformées sont découpées dans la feuille, et la qualité de découpe détermine si un bord est lisse ou coupant. Vient ensuite la décoration : couvercles imprimés, étiquettes ou fourreaux pour les gammes plastiques, et impression, enduction et pose de fenêtre pour les boîtes carton. La page impression et étiquetage traite des encres et des contrôles d'adhérence.
Étape 4 : l'assemblage
De nombreux produits comportent plusieurs pièces. Une boîte sous vide nécessite un couvercle, un joint et une valve ; un set de bacs de réfrigérateur peut comporter des séparateurs ; une boîte à emporter a besoin de son couvercle apparié. Des couvercles issus d'une autre empreinte ou d'un autre jour peuvent s'ajuster différemment : l'ajustement du couvercle est donc contrôlé à l'assemblage puis à nouveau à l'inspection. Les détails figurent dans couvercles et fermetures.
Étape 5 : de l'emballage au carton
Le conditionnement détermine le coût du fret. Les boîtes PP thermoformées et les boîtes à base d'amidon sont généralement conditionnées par 200 à 300 ensembles par carton, les gobelets injectés par 300 à 500 par carton, les gobelets PET pour boissons froides par environ 1 000 par carton. Les pièces au contact des aliments sont placées en manchons ou en sachets avant la mise en carton. Les produits de rangement destinés à la vente au détail sont mis en boîte ou étiquetés avec codes-barres selon le programme. Les cartons sont marqués, comptés et empilés pour le chargement du conteneur. Comme la plupart des boîtes sont légères et volumineuses, la profondeur d'emboîtement et la taille du carton déterminent le nombre de pièces par conteneur : le carton est donc fixé dans la spécification avant la production de masse, et non laissé à l'appréciation de la ligne d'emballage. Les boîtes pliables et les boîtes carton expédiées à plat font exception : elles se replient, et la hauteur pliée est inscrite sur la fiche technique pour que l'estimation du fret repose sur le volume réel emballé.
Combien de temps cela prend
Les fourchettes de référence typiques sont de 7 à 15 jours pour les articles en stock, 15 à 30 jours pour les articles imprimés ou personnalisés et 45 à 60 jours pour une première commande sur un nouveau moule, confirmées par écrit pour chaque programme. Consultez MOQ et délais, ou envoyez une liste de gammes via le formulaire de devis.