
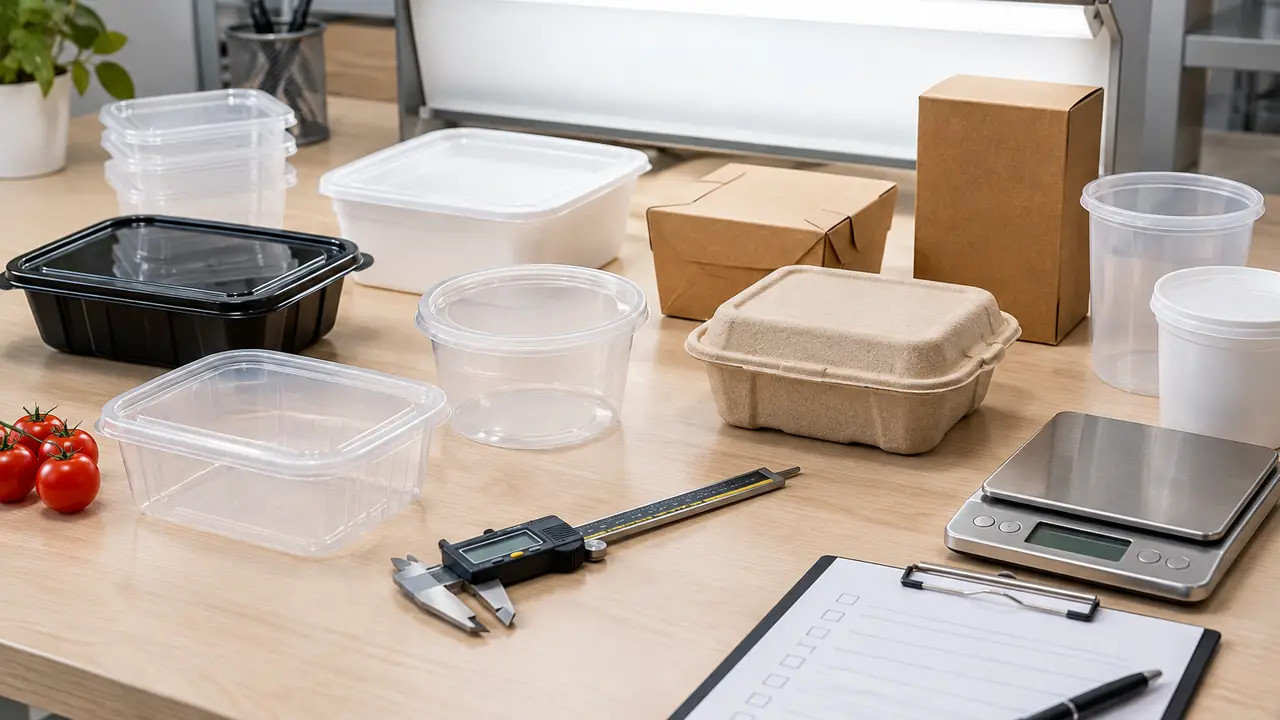
Qué significa la calidad para un recipiente
Un recipiente para alimentos falla de un pequeño número de formas previsibles. La tapa salta en una mochila de reparto o está tan ajustada que no se abre. Una esquina se agrieta al apilar o congelar la caja. La pared es más fina que la de la muestra y la caja se deforma con la comida caliente. La impresión de la tapa se borra al frotar. Una caja organizadora llega rayada, o una caja de cartón con cajas de papel llega aplastada en la base de un palé. El control de calidad de esta gama se articula en torno a esos fallos y a una única referencia: la muestra patrón que el comprador ha aprobado y firmado.
Lidwell es un equipo de abastecimiento, así que el control de calidad es la forma en que nos aseguramos de que lo que envía una planta asociada es lo que aprobó el comprador. La planta realiza sus propios controles; nosotros fijamos los puntos de control, inspeccionamos frente a la especificación y conservamos los registros.
La muestra patrón y la especificación
Cada artículo tiene una especificación con medida exterior, capacidad, gramaje, material de cada pieza, color, impresión y embalaje, y una muestra patrón que se ajusta a ella. Para la caja de PP de referencia de 750 ml, eso es 170x115x51 mm y 19,6 g. La planta conserva la muestra patrón y nuestro equipo o el comprador conserva una contramuestra, de modo que una discrepancia sobre el color, el acabado del borde o el ajuste de la tapa puede resolverse frente a una pieza física y no frente a una foto. Cuando cambia la especificación, por ejemplo un color nuevo o una pared más gruesa, se aprueba una nueva muestra patrón y se retira la antigua, de modo que en el expediente del programa solo hay una referencia por artículo.
Puntos de control durante la producción
| Punto de control | Qué se comprueba | Defectos típicos detectados |
|---|---|---|
| Material recibido | Calidad de resina o lámina, calidad de cartón, masterbatch, etiquetas frente a las declaraciones | Calidad equivocada, material recuperado no declarado, gramaje de cartón equivocado |
| Primeras piezas | Tamaño, peso, color, ajuste de tapa frente a la muestra patrón | Errores de preparación del molde, deriva de color |
| En proceso | Deriva de pared y peso, calidad del recorte, posición de la impresión | Paredes finas, cantos cortantes, errores de impresión |
| Previo al envío | Muestra AQL de cajas terminadas, pruebas acordadas, embalaje y marcas | Grietas, alabeo, ajuste de tapa, recuento, cajas aplastadas |
| Carga | Recuento de cajas, estado, estiba del contenedor | Envío incompleto, daños por agua |
Clases de defectos
Los defectos se clasifican antes de la producción para que el resultado de la inspección no sea una cuestión de opinión. Los defectos críticos son los que afectan a la seguridad alimentaria o al uso: contaminación, material equivocado, grietas con fugas, cantos cortantes. Los defectos mayores afectan a la función o a la capacidad de venta: mal ajuste de tapa, alabeo, deriva de peso visible, defectos de impresión en una tapa de marca. Los defectos menores son estéticos: pequeñas marcas de flujo, ligeras marcas de recorte dentro de los límites acordados. Los niveles de aceptación de cada clase se fijan en el plan de muestreo del pedido.
Inspección previa al envío
Antes de que salga un lote, nuestro equipo o un inspector designado extrae una muestra de las cajas terminadas, con un plan basado en AQL acordado para el pedido. La muestra se mide y se pesa, se revisa visualmente y se somete a las pruebas acordadas para esa línea, como ajuste de tapa, inclinación e inversión con líquido, caída y congelador. La lista de pruebas y el estándar de trabajo de cada una figuran en pruebas e inspección. En el embalaje se comprueban el recuento, el estado de fundas o bolsas, las marcas de caja y los códigos de barras.
Registros y pedidos repetidos
Cada inspección genera un informe con mediciones, fotos, resultados de pruebas y la decisión: liberar, reprocesar o retener. Los informes se incorporan al expediente del programa junto con la referencia de la muestra patrón y las conclusiones de la auditoría, de modo que un pedido repetido se inspecciona con el mismo estándar y pueden verse tendencias entre lotes, como un molde que va perdiendo peso lentamente en una cavidad.
Cuando un lote no supera la inspección
- El lote se retiene en la planta y se informa al comprador con el informe.
- Se identifica la causa con la planta: material, molde, proceso o embalaje.
- El lote se clasifica o se reprocesa, y se vuelve a inspeccionar con el mismo plan.
- La acción correctiva se incorpora a la especificación del siguiente pedido.
Los documentos de contacto alimentario acompañan a estos controles; consulte cumplimiento y certificaciones. Para preparar un programa con sus propios requisitos de inspección, envíelos mediante el formulario de presupuesto.