
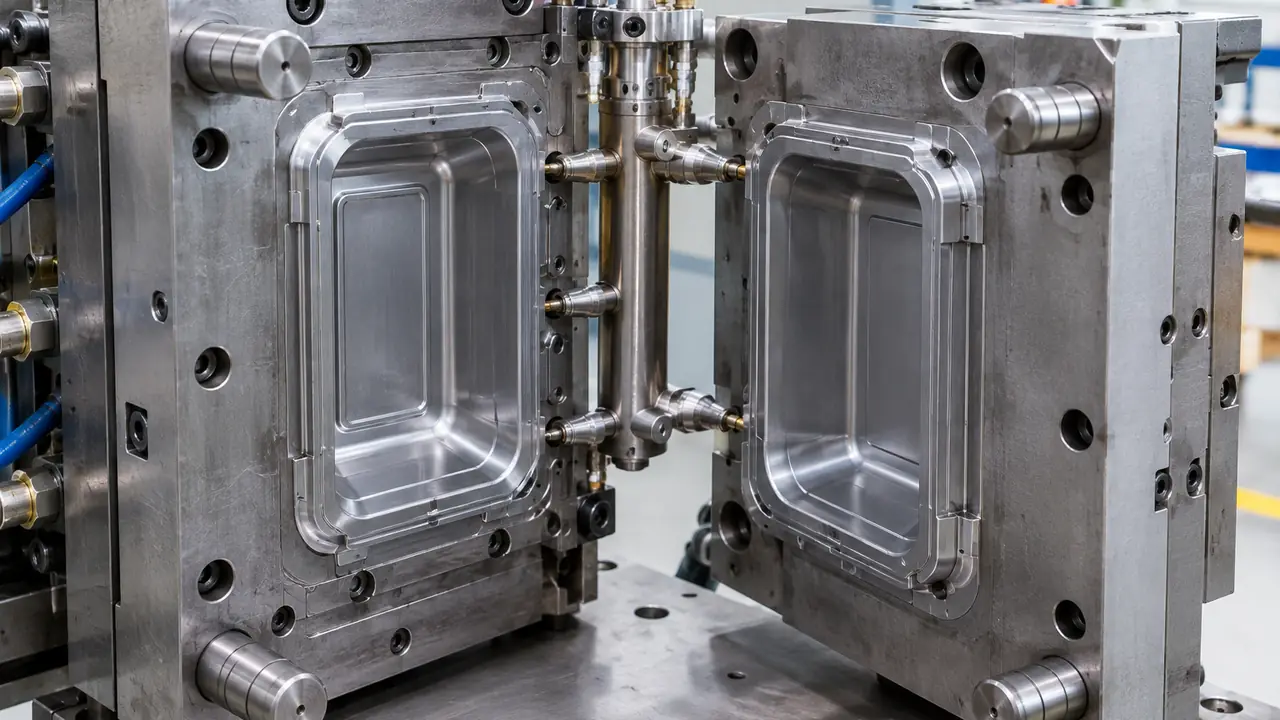
Comment fonctionne le moulage par injection
Une presse à injecter sèche et fond des granulés de résine dans un fourreau chauffé, pousse la matière fondue à travers une buse et un canal d'alimentation dans un moule en acier fermé, la maintient sous pression pendant son refroidissement, puis ouvre le moule et éjecte la pièce. Une boucle complète constitue un cycle. L'usine pilote quatre groupes de réglages : température de la matière le long du fourreau, vitesse et pression d'injection, pression et temps de maintien, et température du moule avec temps de refroidissement. La force de fermeture maintient les deux demi-moules fermés contre la pression d'injection. Chaque boîte est produite dans une fenêtre de procédé : une plage de réglages qui donne une pièce complète et stable. Cette fenêtre est fixée lors de l'essai T1 et consignée afin que les lots suivants soient produits de la même façon.
Lidwell ne communique pas de réglages machine fixes. Ils dépendent de la qualité de résine, du moule, de la presse et de la pièce, et une valeur reprise d'une usine ne se transpose pas à une autre. Nous demandons une fenêtre consignée pour chaque moule, et un contrôle vérifiant que la pièce de chaque lot correspond à l'échantillon de référence en dimensions, poids et ajustement.
Ce que le moulage par injection fait le mieux
Les pièces injectées ont des parois régulières et relativement épaisses, des angles nets, des textes et logos précis, et des éléments que la feuille thermoformée ne peut pas porter : charnières intégrées, clips, filetages, nervures, poignées et sièges de valve des couvercles sous vide. C'est pourquoi les gammes de rangement et d'organisation sont injectées : bacs de rangement pour réfrigérateur, boîtes alimentaires sous vide, boîtes de rangement pliables avec leurs parois à charnières, ainsi que tiroirs et plateaux organiseurs. Les articles à emporter sont surtout thermoformés, mais certains gobelets et boîtes meal prep réutilisables sont injectés ; une usine partenaire décrit le corps de son gobelet injecté comme du PP de qualité contact alimentaire supportant -10 à 120 °C, une déclaration du fournisseur à confirmer par test.
Du plan à l'échantillon de référence
- Conception. Le plan de pièce fixe l'épaisseur de paroi, les angles de dépouille, les nervures, les rayons, la position du point d'injection, le plan de joint et les marques d'éjecteurs. Une analyse rhéologique est courante pour les grandes boîtes afin de prévoir le remplissage et le voilage.
- Acier. Le mouliste choisit la nuance d'acier, le nombre d'empreintes, le canal chaud ou le canal froid, et le circuit de refroidissement. Ces choix déterminent le coût d'outillage, le temps de cycle et la durée de vie.
- Essai T1. Les premières injections sont réalisées sur la presse. Les pièces sont mesurées par rapport au plan, pesées, assemblées avec leurs couvercles et testées. Des corrections sont apportées à l'acier et d'autres essais réalisés si nécessaire.
- Échantillon de référence. La pièce validée est approuvée par l'acheteur et conservée comme référence pour chaque lot de production.
Pour un nouveau moule, l'essai T1 intervient généralement 25 à 45 jours après le gel de la conception, et une première commande avec ce moule prend généralement 45 à 60 jours ; ces deux fourchettes de référence sont confirmées par écrit pour chaque programme.
Choix de moule et leurs effets
| Décision | Options | Ce qu'elle change |
|---|---|---|
| Type de moule | Moule d'échantillonnage ou moule de production | Coût d'outillage, nombre de pièces avant reprise, finition |
| Nuance d'acier | Acier pré-traité ou trempé | Durée de vie, polissage, coût |
| Nombre d'empreintes | Mono-empreinte ou multi-empreintes | Production par cycle, écart d'un lot à l'autre entre empreintes |
| Alimentation | Canal froid ou canal chaud | Perte de matière, trace du point d'injection, temps de cycle |
| Surface | Polie, texturée, mate | Transparence, visibilité des rayures, contraste du logo |
| Inserts | Inserts interchangeables de logo ou de texte | Options de marque de distributeur sur un même moule |
Les facteurs de coût sont détaillés dans la note sur le coût et la propriété des moules. La propriété du moule, son stockage et le droit de le déplacer sont convenus par écrit avant l'usinage de l'acier.
Les défauts que l'acheteur doit connaître
Les retassures apparaissent comme de légers creux au-dessus des sections épaisses ou des nervures. Le voilage cintre les longues parois et nuit à l'ajustement des couvercles, en particulier sur les grandes boîtes de rangement et les bacs de réfrigérateur. Les manques de matière laissent des angles incomplets. La bavure est une fine lame de plastique au plan de joint. Les lignes d'écoulement et lignes de soudure montrent la rencontre des fronts de matière, ce qui compte sur les pièces transparentes en PS et en copolyester. Le voile au point d'injection et les marques d'éjecteurs sont esthétiques mais visibles sur les faces exposées. Chaque défaut figure avec un niveau d'acceptation dans le plan d'inspection, contrôlé sur l'échantillon de référence puis sur chaque lot ; consultez contrôle qualité.
Où sont fabriqués les moules
Huangyan, à Taizhou, dans le Zhejiang, est connue en Chine comme un berceau de la fabrication de moules. La presse du Zhejiang recensait en 2025 142 moulistes au-dessus du seuil de taille réglementaire dans le district et estimait sa part de la production nationale à environ 30 pour cent des moules d'injection. Les usines de plastiques de Taizhou, plus de 12 000 en 2018, sont voisines de ces moulistes, ce qui explique que les gammes de rangement ménager et de réfrigérateur y soient sourcées. Nous présélectionnons ensemble le mouliste et l'usine de moulage, afin que l'acier, le nombre d'empreintes et le point d'injection soient conçus pour la presse qui produira la pièce. Envoyez un plan ou un échantillon de référence via le formulaire de devis.