
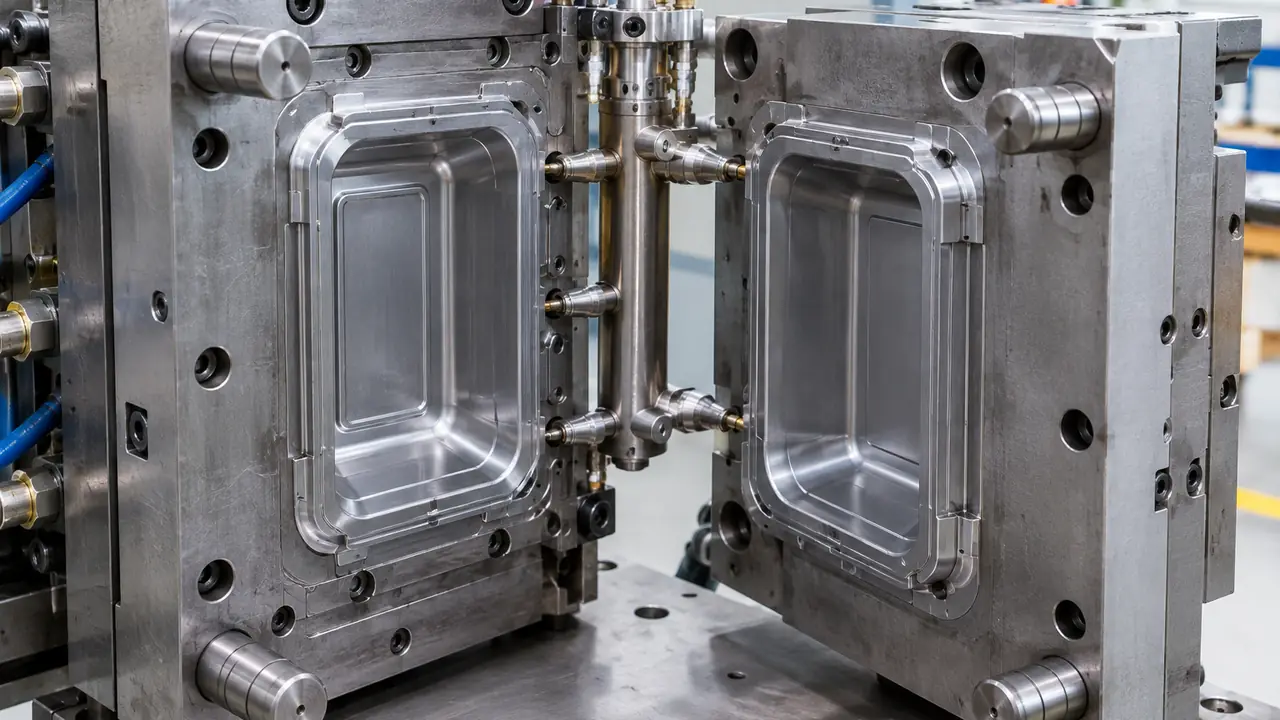
Come funziona lo stampaggio a iniezione
Una pressa a iniezione essicca e fonde i granuli di resina in un cilindro riscaldato, spinge il fuso attraverso un ugello e un canale di alimentazione in uno stampo chiuso in acciaio, lo mantiene in pressione mentre si raffredda, poi apre lo stampo ed espelle il pezzo. Un ciclo completo si chiama ciclo di stampaggio. Lo stabilimento controlla quattro gruppi di parametri: temperatura del fuso lungo il cilindro, velocità e pressione di iniezione, pressione e tempo di mantenimento, temperatura dello stampo e tempo di raffreddamento. La forza di chiusura tiene unite le due metà contro la pressione di iniezione. Ogni contenitore viene prodotto all’interno di una finestra di processo: un intervallo di parametri che dà un pezzo completo e stabile. La finestra viene definita alla prova T1 e messa per iscritto, così che i lotti successivi siano prodotti nello stesso modo.
Lidwell non indica parametri macchina fissi. Dipendono dal grado di resina, dallo stampo, dalla pressa e dal pezzo, e un valore copiato da uno stabilimento non si trasferisce a un altro. Ciò che il desk chiede è una finestra registrata per ogni stampo e una verifica che il pezzo di ogni lotto corrisponda al campione di riferimento per misura, peso e aderenza.
In che cosa eccelle lo stampaggio a iniezione
I pezzi stampati a iniezione hanno pareti uniformi e relativamente spesse, angoli netti, testi e loghi nitidi, e caratteristiche che la lastra termoformata non può avere: cerniere integrali, clip a scatto, filettature, nervature, maniglie e le sedi delle valvole dei coperchi sottovuoto. Ecco perché le linee portaoggetti e organizer sono stampate a iniezione: organizer da frigo, contenitori sottovuoto per alimenti, scatole portaoggetti pieghevoli con le loro pareti incernierate, organizer a cassetti e vassoi. Gli articoli da asporto sono per lo più termoformati, ma alcuni box meal prep e bicchieri riutilizzabili sono stampati a iniezione; uno stabilimento partner descrive il corpo del suo bicchiere stampato a iniezione come PP idoneo al contatto alimentare che tollera da -10 a 120 °C, una dichiarazione del fornitore da confermare con test.
Dal disegno al campione di riferimento
- Progetto. Il disegno del pezzo fissa sezione di parete, angoli di sformo, nervature, raggi, posizione del punto di iniezione, linea di divisione e segni degli estrattori. Per le scatole grandi è comune un’analisi di riempimento (mold flow) per prevedere riempimento e deformazioni.
- Acciaio. Lo stampista sceglie il grado dell’acciaio, il numero di cavità, canale caldo o canale freddo e lo schema dei canali di raffreddamento. Queste scelte determinano costo dell’attrezzatura, ciclo e durata.
- Prova T1. I primi stampati vengono prodotti sulla pressa. I pezzi sono misurati rispetto al disegno, pesati, assemblati con i coperchi e testati. Si apportano correzioni all’acciaio e si eseguono ulteriori prove se necessario.
- Campione di riferimento. Il pezzo approvato viene firmato dall’acquirente e conservato come riferimento per ogni lotto di produzione.
Per un nuovo stampo, la prova T1 arriva tipicamente 25-45 giorni dopo il congelamento del progetto, e un primo ordine con lo stampo richiede tipicamente 45-60 giorni, entrambi intervalli di riferimento confermati per iscritto per ogni programma.
Scelte sullo stampo e loro effetti
| Decisione | Opzioni | Che cosa cambia |
|---|---|---|
| Tipo di stampo | Stampo campione o stampo di produzione | Costo dell’attrezzatura, numero di pezzi prima della revisione, finitura |
| Grado dell’acciaio | Acciaio pretemprato o temprato | Durata, lucidatura, costo |
| Numero di cavità | Monocavità o multicavità | Produzione per ciclo, dispersione tra cavità da lotto a lotto |
| Canale di alimentazione | Canale freddo o canale caldo | Scarto di materiale, segno di iniezione, ciclo |
| Superficie | Lucida, texturizzata, opaca | Trasparenza, visibilità dei graffi, contrasto del logo |
| Inserti | Inserti intercambiabili per logo o testo | Opzioni di private label su un solo stampo |
I fattori di costo sono trattati in dettaglio nella nota su costo e proprietà dello stampo. Proprietà, custodia e diritto di trasferire lo stampo vengono concordati per iscritto prima di lavorare l’acciaio.
Difetti che gli acquirenti dovrebbero conoscere
I risucchi appaiono come avvallamenti poco profondi sopra sezioni spesse o nervature. Le deformazioni incurvano le pareti lunghe e fanno aderire male i coperchi, soprattutto su scatole portaoggetti grandi e organizer da frigo. Gli stampati incompleti lasciano angoli non riempiti. La bava è una sottile aletta di plastica sulla linea di divisione. Le linee di flusso e le linee di giunzione mostrano dove si incontrano i fronti del fuso, il che conta sui pezzi trasparenti in PS e copoliestere. Gli aloni al punto di iniezione e i segni degli estrattori sono estetici ma visibili sulle facce a vista. Ogni difetto è elencato con un livello di accettazione nel piano di ispezione, verificato sul campione di riferimento e di nuovo su ogni lotto; consultate controllo qualità.
Dove si realizzano gli stampi
Huangyan, a Taizhou, nello Zhejiang, è nota in Cina come patria dello stampo. La stampa dello Zhejiang nel 2025 ha contato nel distretto 142 stampisti sopra la soglia dimensionale prevista per legge e ne ha stimato la quota sulla produzione nazionale in circa il 30 per cento degli stampi a iniezione. Gli stabilimenti di materie plastiche di Taizhou, oltre 12.000 nel 2018, si trovano accanto a quegli stampisti, ed è per questo che le linee portaoggetti e da frigo per la casa vengono acquistate lì. Il desk seleziona insieme stampista e stabilimento di stampaggio, così che acciaio, numero di cavità e punto di iniezione siano progettati per la pressa che produrrà il pezzo. Inviate un disegno o un campione di riferimento tramite il modulo di richiesta preventivo.