
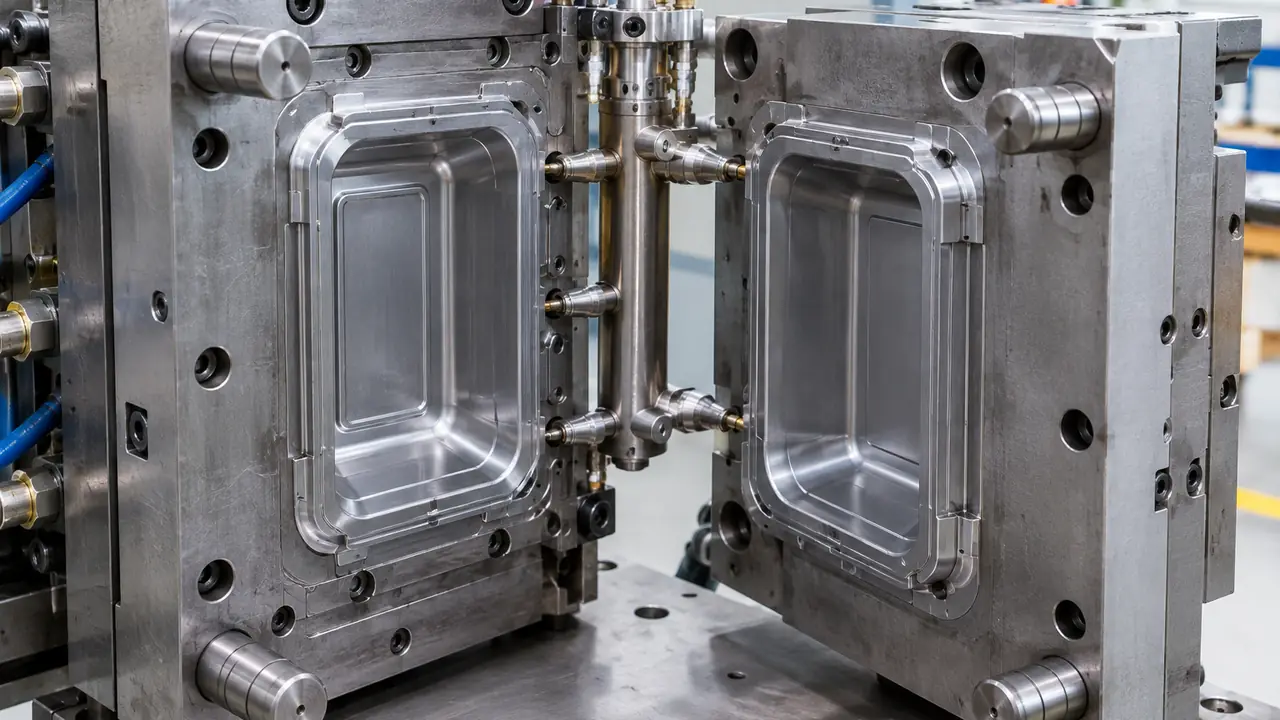
Cómo funciona el moldeo por inyección
Una máquina de inyección seca y funde granza de resina en un cilindro calefactado, empuja la masa fundida a través de una boquilla y un canal de alimentación hasta un molde de acero cerrado, la mantiene bajo presión mientras se enfría y, por último, abre el molde y expulsa la pieza. Un bucle completo es un ciclo. La planta controla cuatro grupos de ajustes: la temperatura de la masa a lo largo del cilindro, la velocidad y presión de inyección, la presión y el tiempo de mantenimiento, y la temperatura del molde con el tiempo de enfriamiento. La fuerza de cierre mantiene unidas las dos mitades frente a la presión de inyección. Cada recipiente se produce dentro de una ventana de proceso: una franja de ajustes que da una pieza completa y estable. La ventana se fija en la prueba T1 y se deja por escrito para que los lotes posteriores se produzcan igual.
Lidwell no indica ajustes de máquina fijos. Dependen de la calidad de la resina, del molde, de la prensa y de la pieza, y un valor copiado de una planta no se traslada a otra. Lo que pedimos es una ventana registrada para cada molde y una comprobación de que la pieza de cada lote coincide con la muestra patrón en tamaño, peso y ajuste.
En qué destaca el moldeo por inyección
Las piezas inyectadas tienen paredes uniformes y relativamente gruesas, esquinas nítidas, textos y logotipos definidos, y elementos que la lámina termoformada no puede llevar: bisagras integrales, clips a presión, roscas, nervios, asas y los asientos de válvula de las tapas al vacío. Por eso las líneas de almacenaje y organización son inyectadas: cubetas organizadoras de nevera, recipientes al vacío para alimentos, cajas plegables de almacenaje con sus paredes abatibles, y organizadores de cajones y bandejas. Los envases para llevar son en su mayoría termoformados, pero algunas cajas meal prep y vasos reutilizables son inyectados; una planta asociada describe el cuerpo de su vaso inyectado como PP de calidad para contacto alimentario que tolera de -10 a 120 °C, una declaración del proveedor que debe confirmarse mediante ensayo.
Del plano a la muestra patrón
- Diseño. El plano de la pieza fija la sección de pared, los ángulos de desmoldeo, los nervios, los radios, la posición del punto de inyección, la línea de partición y las marcas de expulsores. En cajas grandes es habitual una simulación de llenado para prever el llenado y el alabeo.
- Acero. El fabricante de moldes elige la calidad del acero, el número de cavidades, canal caliente o canal frío, y la disposición de los canales de refrigeración. Estas elecciones fijan el coste del utillaje, el ciclo y la vida útil.
- Prueba T1. Se hacen las primeras inyecciones en la prensa. Las piezas se miden frente al plano, se pesan, se montan con las tapas y se ensayan. Se corrige el acero y se hacen más pruebas si es necesario.
- Muestra patrón. El comprador valida la pieza aprobada, que se conserva como referencia para cada lote de producción.
Para un molde nuevo, la prueba T1 llega normalmente 25-45 días después de congelar el diseño, y un primer pedido con el molde tarda normalmente 45-60 días; ambos son rangos de referencia confirmados por escrito para cada programa.
Decisiones de molde y lo que cambian
| Decisión | Opciones | Qué cambia |
|---|---|---|
| Tipo de molde | Molde de muestra o molde de producción | Coste del utillaje, número de piezas antes de reparar, acabado |
| Calidad del acero | Acero pretemplado o templado | Vida útil, pulido, coste |
| Número de cavidades | Una cavidad o multicavidad | Producción por ciclo, dispersión entre cavidades de un lote a otro |
| Canal de alimentación | Canal frío o canal caliente | Desperdicio de material, marca del punto de inyección, ciclo |
| Superficie | Pulida, texturizada, mate | Transparencia, visibilidad de rayas, contraste del logotipo |
| Insertos | Insertos intercambiables de logotipo o texto | Opciones de marca propia en un mismo molde |
Los factores de coste se tratan en detalle en la nota sobre coste y propiedad del molde. La propiedad del molde, su almacenamiento y el derecho a trasladarlo se acuerdan por escrito antes de mecanizar el acero.
Defectos que los compradores deben conocer
Los rechupes aparecen como hundimientos poco profundos sobre secciones gruesas o nervios. El alabeo curva las paredes largas y hace que las tapas ajusten mal, sobre todo en cajas organizadoras grandes y cubetas de nevera. Las inyecciones incompletas dejan esquinas sin llenar. La rebaba es una fina aleta de plástico en la línea de partición. Las líneas de flujo y de soldadura muestran dónde se encuentran los frentes de masa fundida, lo que importa en piezas de PS transparente y copoliéster. Las aureolas en el punto de inyección y las marcas de expulsores son estéticas pero visibles en las caras de exposición. Cada defecto figura con un nivel de aceptación en el plan de inspección, comprobado en la muestra patrón y de nuevo en cada lote; consulte control de calidad.
Dónde se fabrican los moldes
Huangyan, en Taizhou, Zhejiang, es conocida en China como cuna de la fabricación de moldes. La prensa de Zhejiang contabilizó en 2025 142 fabricantes de moldes por encima del umbral legal de tamaño en el distrito y situó su cuota en la producción nacional en torno al 30 por ciento de los moldes de inyección. Las plantas de plásticos de Taizhou, más de 12.000 en 2018, están junto a esos fabricantes de moldes, y por eso las líneas de almacenaje doméstico y de nevera se abastecen allí. Preseleccionamos a la vez al fabricante de moldes y a la planta de moldeo, para que el acero, el número de cavidades y el punto de inyección se diseñen para la prensa que producirá la pieza. Envíe un plano o una muestra de referencia mediante el formulario de presupuesto.