
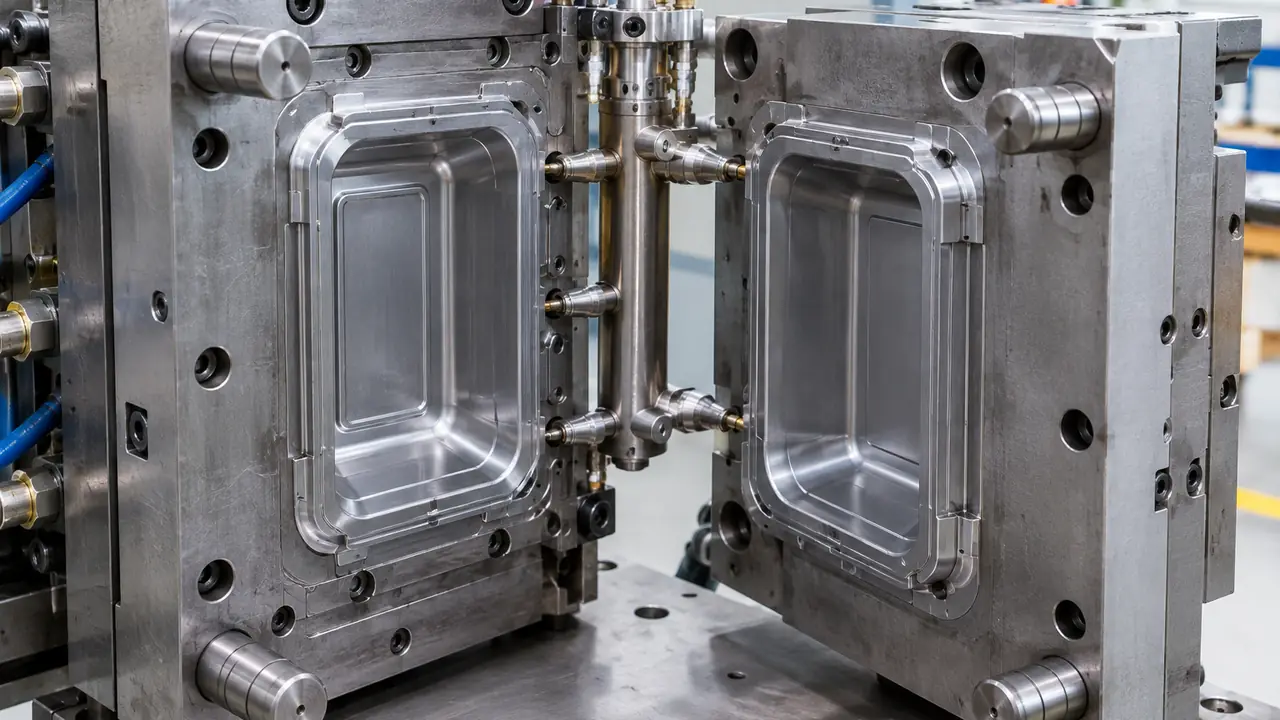
Wie Spritzguss funktioniert
Eine Spritzgießmaschine trocknet und schmilzt Kunststoffgranulat in einem beheizten Zylinder, drückt die Schmelze durch eine Düse und einen Angusskanal in eine geschlossene Stahlform, hält sie beim Abkühlen unter Druck, öffnet dann die Form und wirft das Teil aus. Ein vollständiger Durchlauf ist ein Zyklus. Das Werk steuert vier Gruppen von Einstellungen: Schmelzetemperatur entlang des Zylinders, Einspritzgeschwindigkeit und -druck, Nachdruck und Nachdruckzeit sowie Formtemperatur mit Kühlzeit. Die Schließkraft hält die beiden Formhälften gegen den Einspritzdruck geschlossen. Jeder Behälter wird innerhalb eines Prozessfensters gefahren: eines Bereichs von Einstellungen, der ein vollständiges, stabiles Teil ergibt. Das Fenster wird bei der T1-Bemusterung festgelegt und dokumentiert, damit spätere Lose genauso laufen.
Lidwell nennt keine festen Maschineneinstellungen. Sie hängen von Rohstofftyp, Form, Maschine und Teil ab, und ein Wert aus einem Werk lässt sich nicht auf ein anderes übertragen. Unser Team verlangt stattdessen ein dokumentiertes Fenster für jede Form und eine Prüfung, dass das Teil aus jedem Los in Größe, Gewicht und Passung dem Golden Sample entspricht.
Wofür Spritzguss am besten geeignet ist
Spritzgegossene Teile haben gleichmäßige und vergleichsweise dicke Wände, scharfe Ecken, klare Schriften und Logos sowie Merkmale, die tiefgezogene Folie nicht tragen kann: integrierte Scharniere, Schnappclips, Gewinde, Rippen, Griffe und die Ventilsitze von Vakuumdeckeln. Deshalb werden die Aufbewahrungs- und Organizer-Linien spritzgegossen: Kühlschrank-Organizer-Boxen, Vakuum-Lebensmittelbehälter, faltbare Aufbewahrungsboxen mit ihren klappbaren Wänden sowie Schubladen- und Schalen-Organizer. Takeaway-Geschirr wird überwiegend tiefgezogen, einige wiederverwendbare Meal-Prep-Boxen und Becher werden jedoch spritzgegossen; ein Partnerwerk beschreibt seinen spritzgegossenen Becherkörper als PP in Lebensmittelkontaktqualität, das -10 bis 120 °C verträgt, eine Lieferantenangabe, die durch Prüfung zu bestätigen ist.
Von der Zeichnung zum Golden Sample
- Konstruktion. Die Teilezeichnung legt Wandquerschnitt, Entformungsschrägen, Rippen, Radien, Anspritzposition, Trennebene und Auswerfermarken fest. Bei großen Boxen ist eine Füllsimulation üblich, um Füllung und Verzug vorherzusagen.
- Stahl. Der Formenbauer wählt Stahlsorte, Kavitätenzahl, Heißkanal oder Kaltkanal und die Auslegung der Kühlkanäle. Diese Entscheidungen bestimmen Werkzeugkosten, Zyklus und Standzeit.
- T1-Bemusterung. Auf der Maschine werden die ersten Schüsse gefertigt. Die Teile werden gegen die Zeichnung vermessen, gewogen, mit Deckeln montiert und geprüft. Korrekturen erfolgen am Stahl, weitere Bemusterungen nach Bedarf.
- Golden Sample. Das freigegebene Teil wird vom Käufer abgezeichnet und als Referenz für jedes Produktionslos aufbewahrt.
Bei einer neuen Form erfolgt die T1-Bemusterung typischerweise 25-45 Tage nach Einfrieren der Konstruktion, und ein Erstauftrag mit der Form dauert typischerweise 45-60 Tage; beides sind Referenzbereiche, die für jedes Programm schriftlich bestätigt werden.
Formentscheidungen und ihre Auswirkungen
| Entscheidung | Optionen | Was sie verändert |
|---|---|---|
| Formtyp | Musterform oder Serienform | Werkzeugkosten, Teilezahl bis zur Überarbeitung, Oberfläche |
| Stahlsorte | Vorvergüteter oder gehärteter Stahl | Standzeit, Politur, Kosten |
| Kavitätenzahl | Einfach- oder Mehrfachform | Ausstoß pro Zyklus, Streuung zwischen Kavitäten von Los zu Los |
| Angusssystem | Kaltkanal oder Heißkanal | Materialabfall, Anspritzmarke, Zyklus |
| Oberfläche | Poliert, strukturiert, matt | Transparenz, Sichtbarkeit von Kratzern, Logokontrast |
| Einsätze | Austauschbare Logo- oder Texteinsätze | Eigenmarkenoptionen mit einer Form |
Die Kostentreiber werden ausführlich im Beitrag zu Formkosten und Formeigentum behandelt. Formeigentum, Lagerung und das Recht, die Form zu verlagern, werden schriftlich vereinbart, bevor der Stahl bearbeitet wird.
Fehlerbilder, die Käufer kennen sollten
Einfallstellen zeigen sich als flache Vertiefungen über dicken Bereichen oder Rippen. Verzug wölbt lange Wände und verschlechtert den Deckelsitz, besonders bei großen Aufbewahrungsboxen und Kühlschrankboxen. Unvollständige Füllung lässt Ecken unfertig. Grat ist eine dünne Kunststofffahne an der Trennebene. Fließlinien und Bindenähte zeigen, wo Schmelzfronten aufeinandertreffen, was bei transparenten Teilen aus PS und Copolyester wichtig ist. Schleier am Anspritzpunkt und Auswerfermarken sind kosmetisch, auf Sichtflächen aber erkennbar. Jedes Fehlerbild wird mit einer Annahmegrenze im Prüfplan aufgeführt, am Golden Sample und erneut bei jedem Los geprüft; siehe Qualitätskontrolle.
Wo die Formen gebaut werden
Huangyan in Taizhou, Zhejiang, gilt in China als Heimat des Formenbaus. Presseberichte aus Zhejiang zählten 2025 im Bezirk 142 Formenbauer oberhalb der gesetzlichen Größenschwelle und bezifferten seinen Anteil an der nationalen Produktion auf etwa 30 Prozent der Spritzgussformen. Die Kunststoffwerke in Taizhou, 2018 mehr als 12.000, liegen neben diesen Formenbauern, weshalb Haushaltsaufbewahrung und Kühlschranklinien dort bezogen werden. Unser Team stellt Formenbauer und Spritzgießwerk gemeinsam in die engere Auswahl, damit Stahl, Kavitätenzahl und Anspritzpunkt für die Maschine ausgelegt werden, auf der das Teil laufen wird. Senden Sie eine Zeichnung oder ein Referenzmuster über das Anfrageformular.