
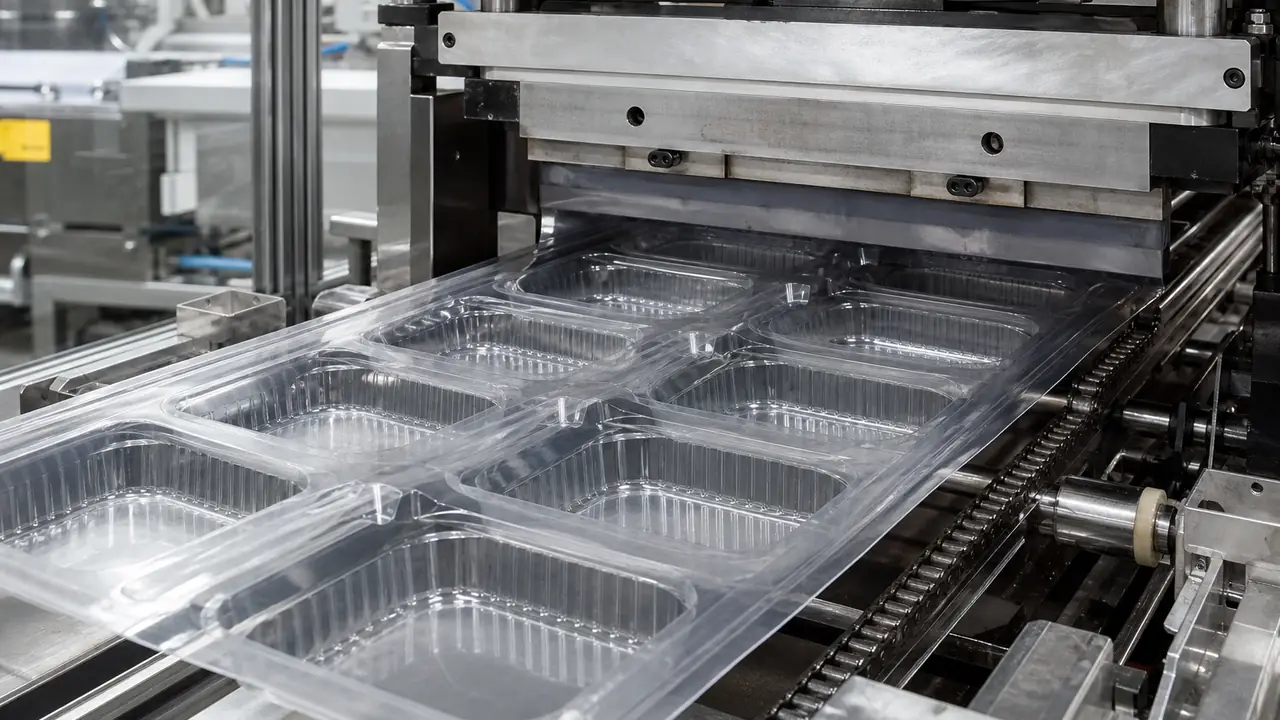
Comment fonctionne le thermoformage
Le thermoformage part d'une feuille plastique plutôt que de granulés. La feuille est chauffée jusqu'à ramollissement, étirée ou pressée sur un moule de formage par vide, air comprimé ou poinçon d'assistance, refroidie en forme, puis découpée dans la bande qui l'entoure. Comme le moule n'a qu'à mettre en forme une feuille, et non à contenir de la résine fondue sous haute pression, les outils de formage sont plus légers et plus rapides à réaliser que les moules d'injection, et une ligne peut changer de taille plus facilement. La contrepartie est l'épaisseur de paroi : la feuille s'étire pendant le formage, si bien que les angles et les points les plus profonds sont plus fins que les zones planes.
L'usine maîtrise l'épaisseur et la qualité de la feuille, les zones et le temps de chauffe, la pression ou le vide de formage, la profondeur et le calage du poinçon d'assistance, la température et le refroidissement du moule, ainsi que le réglage de l'outil de découpe. Lidwell ne communique pas de réglages fixes ; nous demandons le grammage de chaque pièce et le contrôlons, avec l'ajustement du couvercle et un test au liquide, par rapport à l'échantillon de référence sur chaque lot.
Quatre étapes de la feuille au carton
- Feuille. Le PP ou le PET est extrudé en feuille d'une épaisseur définie, dans la même usine ou acheté en bobines. L'épaisseur et la qualité de résine déterminent le poids final et la rigidité.
- Formage. La feuille chauffée est mise en forme sur un moule multi-empreintes. Profil de bord, nervures, compartiments et textes moulés comme le code résine sont formés à cette étape.
- Découpe. Les pièces sont découpées dans la bande par un filet d'acier ou un outil de découpe apparié, en ligne ou sur un poste séparé. Le bord de découpe détermine la netteté du bord au toucher et la qualité de l'emboîtement du couvercle.
- Emboîtement. Les pièces sont empilées les unes dans les autres, comptées en manchons et emballées en cartons. La profondeur d'emboîtement détermine le nombre de pièces par carton et par chargement de conteneur.
Ce que le thermoformage fabrique dans cette gamme
La plupart de la gamme à emporter est thermoformée. Une usine partenaire de Foshan, dans le Guangdong, thermoforme des boîtes à emporter PP de 650 et 750 ml, et de 1 000 ml en versions lisse, nervurée et à deux compartiments, conditionnées par 300 ensembles par carton. Les pots à soupe export d'un catalogue de thermoformage PP vont de 350 ml en 116x99x45 mm à 950 ml en 117x82x141 mm, conditionnés par 200 ensembles par carton, avec le code PP 5 et un marquage micro-ondes formés dans le fond par le fournisseur. Les plateaux compartimentés en PP transparent vont d'un plateau à trois compartiments de 218x188x42 mm pour 1 000 ml à un plateau à cinq compartiments de 232x232x47 mm pour 1 500 ml. Consultez les fiches boîtes alimentaires en PP et barquettes à fruits compartimentées.
| Pièce | Matériau | Taille de référence | Conditionnement |
|---|---|---|---|
| Boîte à emporter | PP | 650-1 000 ml, lisse, nervurée ou à deux compartiments | 300 ensembles par carton |
| Pot à soupe | PP | 350 ml, 116x99x45 mm à 950 ml, 117x82x141 mm | 200 ensembles par carton |
| Plateau à trois compartiments | PP transparent | 218x188x42 mm, 1 000 ml | 200 ensembles par carton |
| Plateau à cinq compartiments | PP transparent | 232x232x47 mm, 1 500 ml | 200 ensembles par carton |
| Gobelet ou bol pour boisson froide | PET | Bols de classe bord 117 mm, 230-700 ml | Environ 1 000 par carton pour les gobelets |
Feuille PP ou PET
La feuille PP est utilisée lorsque les aliments sont chauds ou réchauffés. Elle est légèrement translucide et moins rigide que le PET à épaisseur égale. La feuille PET donne les pièces les plus transparentes et un clic franc sur les fermetures des boîtes à charnière, d'où son usage habituel pour les barquettes de fruits et de salades en supermarché, mais le PET s'utilise uniquement à froid. La feuille PVC n'est pas utilisée pour les boîtes alimentaires de cette gamme ; lorsque du PVC transparent apparaît, c'est dans des emballages non chauffés comme les fenêtres de coffrets cadeaux et les boîtes pliantes. Un ensemble associant un fond PP à un couvercle PET doit être étiqueté pour un usage à froid. La page matériaux des boîtes compare les feuilles en détail.
Défauts et contrôles
Les angles fins sont le point faible typique d'une pièce thermoformée : une boîte conforme sur le banc peut se fendre à un angle une fois remplie d'un plat chaud. Le pontage est un pli de feuille entre deux empreintes. La fissuration des charnières sur les boîtes à charnière apparaît après des ouvertures répétées lorsque la feuille est trop fine ou la ligne de charnière trop vive. Des bords de découpe irréguliers rendent les couvercles difficiles à fermer et peuvent égratigner les mains. Un emboîtement irrégulier crée des piles collées difficiles à séparer dans une cuisine très active, sujet traité dans la note sur les boîtes emboîtées qui collent. Le plan d'inspection contrôle le poids, l'épaisseur aux angles lorsqu'elle est convenue, l'ajustement du couvercle, un test d'inclinaison et de retournement avec liquide et un contrôle de flexion de charnière pour les boîtes à charnière.
Emboîtement et fret
Les articles thermoformés sont légers et volumineux : le fret est donc facturé au volume plutôt qu'au poids. La profondeur d'emboîtement et le nombre de pièces par manchon déterminent le nombre d'ensembles par carton, et la taille du carton détermine le nombre de cartons par conteneur. Nous fixons dans la spécification le nombre de pièces par manchon, la taille du carton et le nombre de cartons par palette ou par conteneur, afin que le coût rendu puisse être comparé entre les offres. Le conditionnement est traité sur la page emballage et palettisation ; les quantités et délais sur MOQ et délais.