
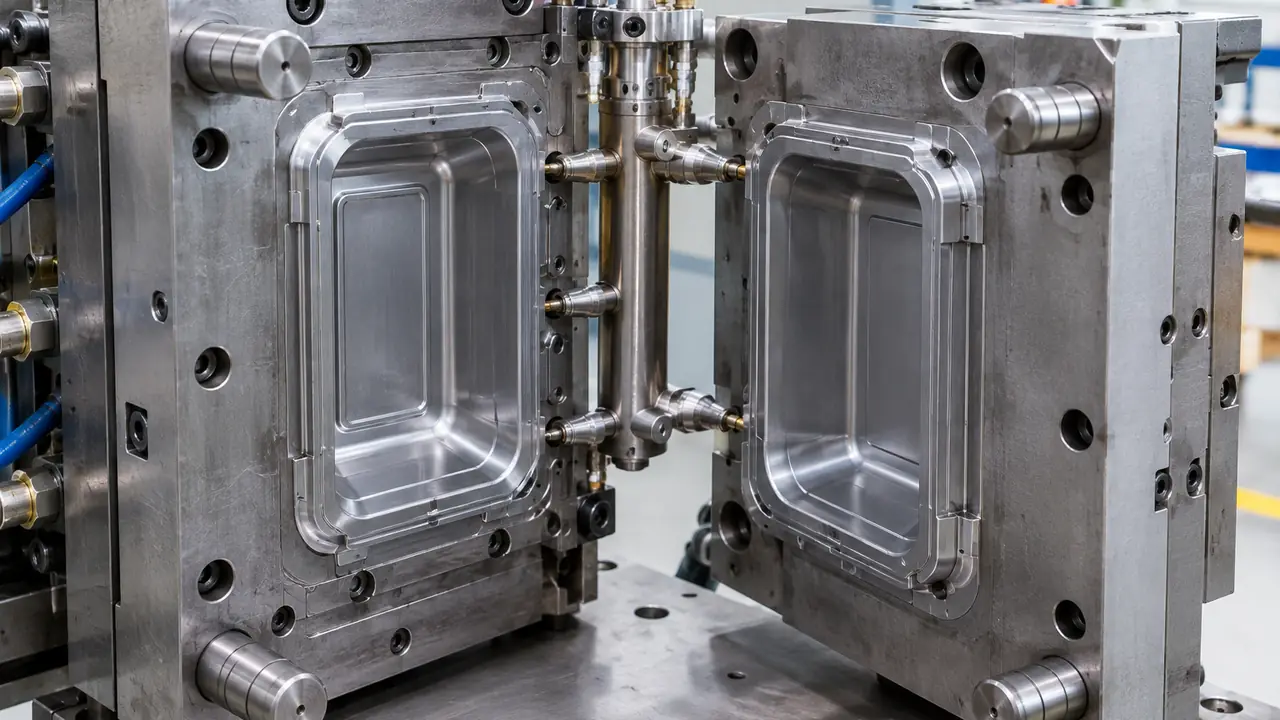
Enjeksiyon kalıplama nasıl çalışır
Bir enjeksiyon kalıplama makinesi, reçine granüllerini ısıtılmış bir kovanda kurutur ve eritir, eriyiği bir meme ve yolluk üzerinden kapalı bir çelik kalıba iter, soğurken basınç altında tutar, ardından kalıbı açar ve parçayı dışarı atar. Tam bir tur bir çevrimdir. Tesis dört ayar grubunu kontrol eder: kovan boyunca eriyik sıcaklığı, enjeksiyon hızı ve basıncı, tutma basıncı ve tutma süresi ile soğutma süresiyle birlikte kalıp sıcaklığı. Kapama kuvveti, iki yarıyı enjeksiyon basıncına karşı kapalı tutar. Her kap bir proses penceresi içinde çalıştırılır: tam ve kararlı bir parça veren ayar aralığı. Pencere T1 denemesinde belirlenir ve sonraki lotlar aynı şekilde çalışsın diye yazıya geçirilir.
Lidwell sabit makine ayarları vermez. Bunlar reçine sınıfına, kalıba, prese ve parçaya bağlıdır; bir tesisten kopyalanan bir değer başka bir tesise aktarılamaz. Masamızın istediği, her kalıp için kayıtlı bir pencere ve her lottan gelen parçanın ölçü, ağırlık ve oturma bakımından altın numuneyle eşleştiğinin kontrolüdür.
Enjeksiyon kalıplamanın en iyi olduğu alanlar
Enjeksiyon kalıplı parçaların duvarları düzgün ve görece kalındır; köşeleri keskin, yazı ve logoları net olur ve termoform levhanın taşıyamayacağı özelliklere sahiptir: entegre menteşeler, geçmeli klipsler, dişler, nervürler, tutamaklar ve vakum kapaklarının valf yuvaları. Saklama ve düzenleyici ürünlerin enjeksiyon kalıplı olmasının nedeni budur: buzdolabı düzenleyici kutular, vakumlu saklama kapları, menteşeli duvarlarıyla katlanır saklama kutuları ve çekmeceli ve tepsi düzenleyiciler. Paket servis ürünleri çoğunlukla termoformdur, ancak bazı yeniden kullanılabilir hazır yemek kutuları ve bardaklar enjeksiyon kalıplıdır; bir partner tesis, enjeksiyon kalıplı bardak gövdesini -10 ile 120 °C arasına dayanan gıda temaslı PP olarak tanımlar; bu, testle teyit edilmesi gereken bir tedarikçi beyanıdır.
Çizimden altın numuneye
- Tasarım. Parça çizimi; duvar kesitini, kalıp çıkma açılarını, nervürleri, radyusları, yolluk konumunu, ayırma çizgisini ve itici izlerini sabitler. Büyük kutularda dolum ve çarpılmayı öngörmek için kalıp akış analizi yaygındır.
- Çelik. Kalıp üreticisi çelik sınıfını, göz sayısını, sıcak yolluk veya soğuk yolluğu ve soğutma kanalı düzenini seçer. Bu seçimler kalıp maliyetini, çevrimi ve kullanım ömrünü belirler.
- T1 denemesi. İlk baskılar preste alınır. Parçalar çizime göre ölçülür, tartılır, kapaklarla birleştirilir ve test edilir. Çelikte düzeltmeler yapılır ve gerektiğinde ek denemeler yapılır.
- Altın numune. Onaylı parça alıcı tarafından imzalanır ve her üretim lotu için referans olarak saklanır.
Yeni bir kalıp için T1 denemesi tipik olarak tasarım dondurulduktan 25-45 gün sonra gelir ve kalıpla ilk sipariş tipik olarak 45-60 gün sürer; her ikisi de her program için yazılı olarak teyit edilen referans aralıklardır.
Kalıp seçimleri ve neyi değiştirdikleri
| Karar | Seçenekler | Neyi değiştirir |
|---|---|---|
| Kalıp türü | Numune kalıbı veya üretim kalıbı | Kalıp maliyeti, revizyon öncesi parça sayısı, yüzey kalitesi |
| Çelik sınıfı | Ön sertleştirilmiş veya sertleştirilmiş çelik | Kullanım ömrü, parlatma, maliyet |
| Göz sayısı | Tek gözlü veya çok gözlü | Çevrim başına çıktı, gözler arası lottan lota sapma |
| Yolluk | Soğuk yolluk veya sıcak yolluk | Malzeme firesi, yolluk izi, çevrim |
| Yüzey | Parlak, dokulu, mat | Şeffaflık, çizik görünürlüğü, logo kontrastı |
| Ara parçalar | Değiştirilebilir logo veya yazı parçaları | Tek kalıpta özel marka seçenekleri |
Maliyet etkenleri, kalıp maliyeti ve mülkiyeti notunda ayrıntılı olarak ele alınır. Kalıp mülkiyeti, saklanması ve kalıbı taşıma hakkı, çelik işlenmeden önce yazılı olarak kararlaştırılır.
Alıcıların bilmesi gereken hatalar
Çökme izleri, kalın kesitlerin veya nervürlerin üzerinde sığ çukurlar olarak görülür. Çarpılma uzun duvarları eğer ve özellikle büyük saklama kutularında ve buzdolabı kutularında kapakların kötü oturmasına yol açar. Eksik baskılar köşeleri tamamlanmamış bırakır. Çapak, ayırma çizgisinde ince bir plastik kanatçıktır. Akış çizgileri ve birleşme çizgileri eriyik cephelerinin buluştuğu yeri gösterir; bu, şeffaf PS ve kopolyester parçalarda önemlidir. Yolluk matlığı ve itici izleri kozmetiktir ancak teşhir yüzeylerinde görünür. Her hata, muayene planında bir kabul seviyesiyle listelenir, altın numunede ve yeniden her lotta kontrol edilir; kalite kontrol sayfasına bakın.
Kalıplar nerede yapılır
Zhejiang, Taizhou'daki Huangyan, Çin'de kalıpçılığın memleketi olarak bilinir. Zhejiang basınının 2025 haberleri, ilçede yasal ölçek eşiğinin üzerinde 142 kalıp üreticisi saymış ve ulusal üretimdeki payını enjeksiyon kalıplarında yaklaşık yüzde 30 olarak vermiştir. 2018'de 12.000'den fazla olan Taizhou plastik tesisleri bu kalıp üreticilerinin yanında yer alır; ev tipi saklama ve buzdolabı ürünlerinin orada tedarik edilmesinin nedeni budur. Masamız kalıp üreticisini ve kalıplama tesisini birlikte kısa listeye alır; böylece çelik, göz sayısı ve yolluk, parçayı çalıştıracak prese göre tasarlanır. Bir çizimi veya referans numuneyi teklif formu üzerinden gönderin.