
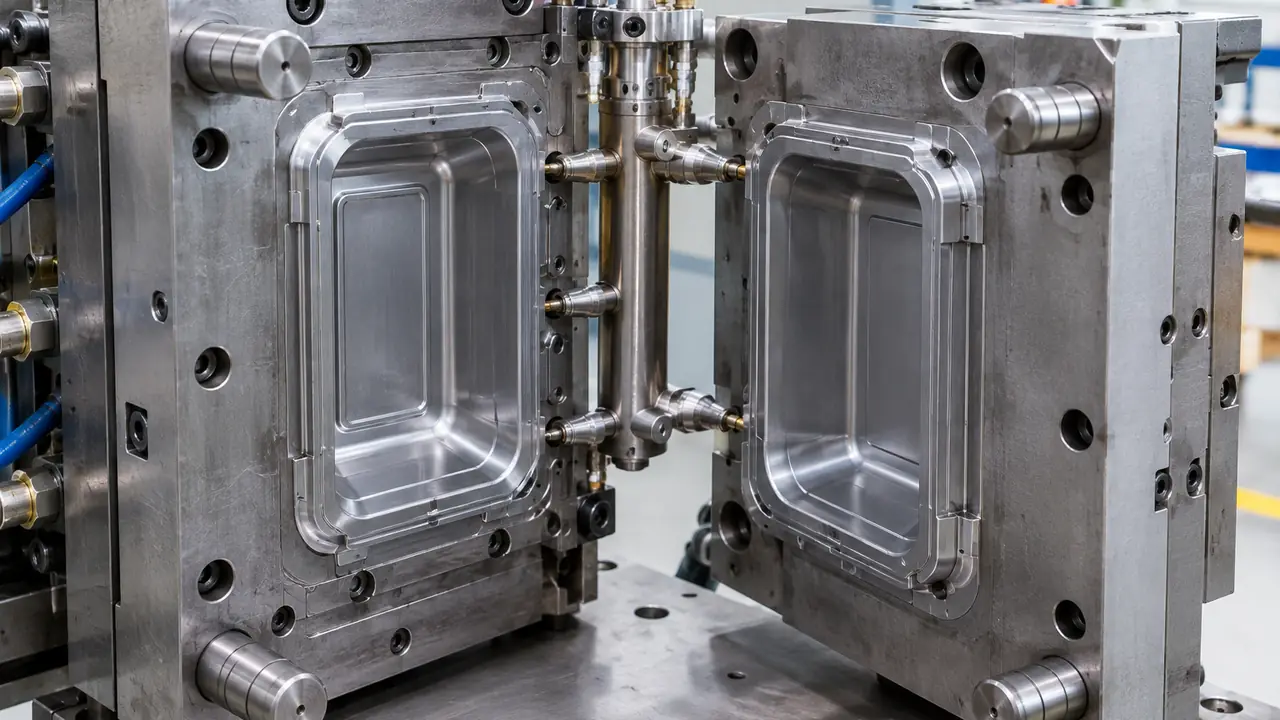
Как работает литьё под давлением
Термопластавтомат сушит и расплавляет гранулы смолы в нагреваемом цилиндре, продавливает расплав через сопло и литниковую систему в закрытую стальную пресс-форму, выдерживает его под давлением, пока он остывает, затем раскрывает форму и выталкивает деталь. Один полный цикл называется циклом литья. Завод управляет четырьмя группами параметров: температурой расплава по длине цилиндра, скоростью и давлением впрыска, давлением и временем выдержки, а также температурой пресс-формы и временем охлаждения. Усилие смыкания удерживает две половины формы закрытыми против давления впрыска. Каждый контейнер выпускается в пределах технологического окна — диапазона параметров, дающего полную стабильную деталь. Окно устанавливается при пробной отливке T1 и фиксируется письменно, чтобы последующие партии выпускались так же.
Lidwell не приводит фиксированные параметры машины. Они зависят от марки смолы, пресс-формы, термопластавтомата и детали, а значение, скопированное с одного завода, не переносится на другой. Мы запрашиваем зафиксированное технологическое окно для каждой пресс-формы и проверку того, что деталь из каждой партии соответствует эталонному образцу по размеру, весу и посадке.
В чём литьё под давлением сильнее всего
У литьевых деталей ровные и относительно толстые стенки, чёткие углы, разборчивый текст и логотипы, а также элементы, которые термоформованный лист не может нести: цельные петли, защёлки, резьба, рёбра, ручки и седла клапанов вакуумных крышек. Поэтому линейки для хранения и органайзеров изготавливаются литьём: органайзеры для холодильника, вакуумные пищевые контейнеры, складные контейнеры для хранения с шарнирными стенками, а также органайзеры с ящиками и лотками. Посуда на вынос в основном термоформованная, но некоторые многоразовые коробки для готового питания и стаканы изготавливаются литьём; один партнёрский завод описывает корпус своего литьевого стакана как PP для контакта с пищевыми продуктами, выдерживающий от -10 до 120 °C, — это заявление поставщика, которое должно быть подтверждено испытанием.
От чертежа до эталонного образца
- Проект. Чертёж детали фиксирует сечение стенки, уклоны, рёбра, радиусы, положение литника, линию разъёма и следы толкателей. Для крупных коробок часто проводится анализ заполнения формы, чтобы спрогнозировать заполнение и коробление.
- Сталь. Изготовитель пресс-формы выбирает марку стали, количество гнёзд, горячеканальную или холодноканальную систему и схему каналов охлаждения. Эти решения определяют стоимость оснастки, цикл и срок службы.
- Пробная отливка T1. Первые отливки делаются на термопластавтомате. Детали измеряются по чертежу, взвешиваются, собираются с крышками и испытываются. В сталь вносятся исправления, при необходимости проводятся дополнительные пробные отливки.
- Эталонный образец. Утверждённая деталь подписывается покупателем и хранится как эталон для каждой производственной партии.
Для новой пресс-формы пробная отливка T1 обычно проходит через 25–45 дней после утверждения проекта, а первый заказ с этой пресс-формой обычно занимает 45–60 дней; оба значения — ориентировочные диапазоны, подтверждаемые письменно для каждой программы.
Решения по пресс-форме и на что они влияют
| Решение | Варианты | На что влияет |
|---|---|---|
| Тип пресс-формы | Опытная или серийная пресс-форма | Стоимость оснастки, количество деталей до доработки, качество поверхности |
| Марка стали | Предварительно закалённая или закалённая сталь | Срок службы, полировка, стоимость |
| Количество гнёзд | Одногнёздная или многогнёздная | Выпуск за цикл, разброс между гнёздами от партии к партии |
| Литниковая система | Холодноканальная или горячеканальная | Отходы материала, след литника, цикл |
| Поверхность | Полированная, фактурная, матовая | Прозрачность, заметность царапин, контраст логотипа |
| Вставки | Сменные вставки с логотипом или текстом | Варианты собственной марки на одной пресс-форме |
Факторы стоимости подробно разобраны в статье о стоимости пресс-формы и праве собственности на неё. Право собственности на пресс-форму, её хранение и право на её перемещение согласуются письменно до начала изготовления.
Дефекты, о которых следует знать покупателю
Утяжины выглядят как неглубокие впадины над толстыми участками или рёбрами. Коробление выгибает длинные стенки и ухудшает посадку крышек, особенно у больших контейнеров для хранения и органайзеров для холодильника. Недолив оставляет углы незаполненными. Облой — тонкий пластиковый заусенец по линии разъёма. Линии течения и спаи показывают места встречи фронтов расплава, что важно для прозрачных деталей из PS и сополиэфира. Матовость у литника и следы толкателей — косметические дефекты, но они заметны на лицевых поверхностях. Каждый дефект вносится в план инспекции с уровнем приёмки, проверяется на эталонном образце и повторно на каждой партии; см. контроль качества.
Где изготавливаются пресс-формы
Хуанъянь в городе Тайчжоу, провинция Чжэцзян, известен в Китае как родина производства пресс-форм. По данным прессы Чжэцзяна за 2025 год, в районе насчитывалось 142 изготовителя пресс-форм выше установленного законом порога по размеру, а его доля в национальном выпуске оценивалась примерно в 30 процентов литьевых пресс-форм. Заводы пластмассовых изделий Тайчжоу — более 12 000 в 2018 году — расположены рядом с этими изготовителями пресс-форм, поэтому бытовые линейки для хранения и холодильника закупаются именно там. Мы отбираем изготовителя пресс-формы и литьевой завод вместе, чтобы сталь, количество гнёзд и литник проектировались под термопластавтомат, на котором будет выпускаться деталь. Отправьте чертёж или эталонный образец через форму запроса.