
Como funciona a moldagem por injeção
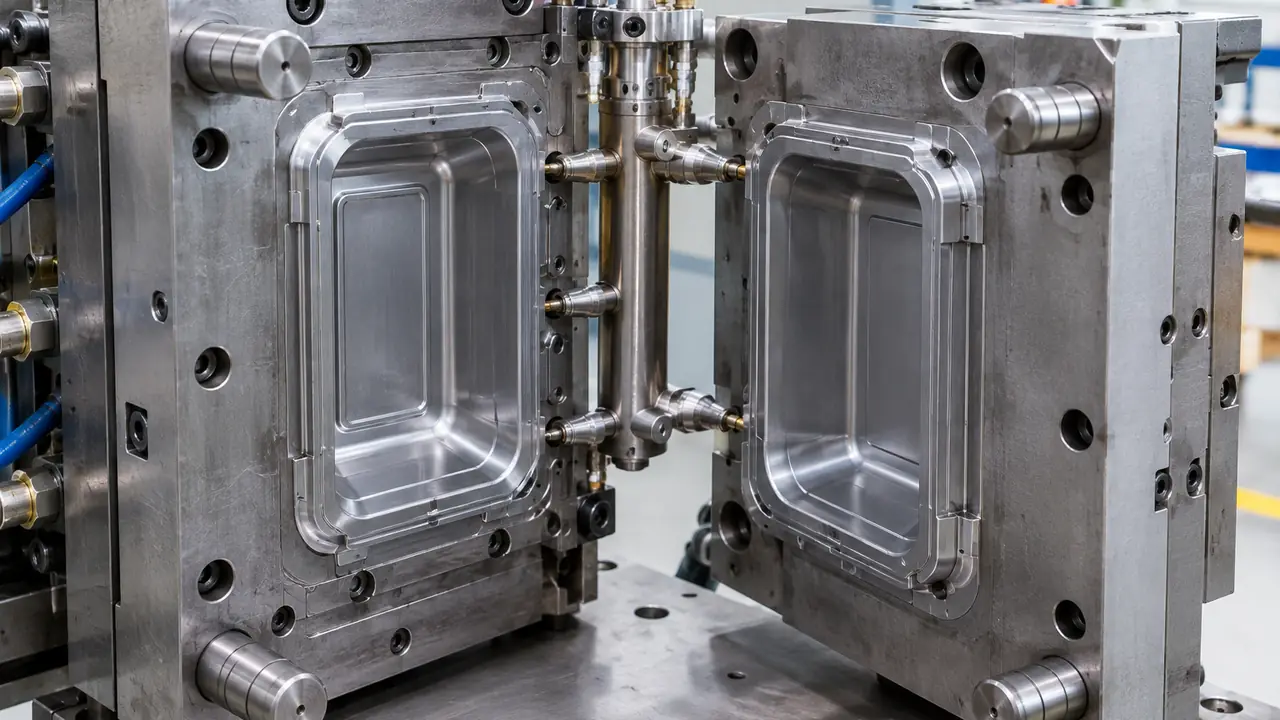
Uma injetora seca e funde grânulos de resina em um cilindro aquecido, empurra o material fundido por um bico e um canal de alimentação para dentro de um molde de aço fechado, mantém-no sob pressão enquanto esfria e então abre o molde e extrai a peça. Um ciclo completo é chamado de ciclo de injeção. A fábrica controla quatro grupos de parâmetros: temperatura do material ao longo do cilindro, velocidade e pressão de injeção, pressão e tempo de recalque, e temperatura do molde com tempo de resfriamento. A força de fechamento mantém as duas metades unidas contra a pressão de injeção. Cada pote é produzido dentro de uma janela de processo: uma faixa de parâmetros que gera uma peça completa e estável. A janela é definida no teste T1 e registrada por escrito, para que os lotes seguintes rodem da mesma forma.
A Lidwell não informa parâmetros fixos de máquina. Eles dependem do grau da resina, do molde, da injetora e da peça, e um valor copiado de uma fábrica não se transfere para outra. O que a equipe solicita é uma janela registrada para cada molde e uma verificação de que a peça de cada lote corresponde à amostra padrão em tamanho, peso e encaixe.
No que a moldagem por injeção se destaca
As peças injetadas têm paredes uniformes e relativamente grossas, cantos definidos, textos e logotipos nítidos e recursos que a chapa termoformada não consegue ter: dobradiças integradas, travas de encaixe, roscas, nervuras, alças e as sedes de válvula das tampas a vácuo. Por isso as linhas de organização são injetadas: organizadores de geladeira, potes a vácuo para alimentos, caixas organizadoras dobráveis com suas paredes articuladas, e organizadores de gaveta e bandeja. As embalagens de delivery são em sua maioria termoformadas, mas alguns potes reutilizáveis para marmitas e copos são injetados; uma fábrica parceira descreve o corpo de seu copo injetado como PP de grau para contato com alimentos que tolera de -10 a 120 °C, uma declaração do fornecedor a ser confirmada por teste.
Do desenho à amostra padrão
- Projeto. O desenho da peça define a seção de parede, os ângulos de saída, as nervuras, os raios, a posição do ponto de injeção, a linha de partição e as marcas dos extratores. Uma análise de fluxo de molde é comum em caixas grandes para prever o preenchimento e o empenamento.
- Aço. O fabricante de moldes escolhe o tipo de aço, o número de cavidades, câmara quente ou canal frio e o layout dos canais de refrigeração. Essas escolhas definem o custo do ferramental, o ciclo e a vida útil.
- Teste T1. As primeiras injeções são feitas na máquina. As peças são medidas em relação ao desenho, pesadas, montadas com as tampas e testadas. Correções são feitas no aço e novos testes são realizados conforme necessário.
- Amostra padrão. A peça aprovada é validada pelo comprador e mantida como referência para todos os lotes de produção.
Para um molde novo, o teste T1 normalmente ocorre 25-45 dias após o congelamento do projeto, e um primeiro pedido com o molde normalmente leva 45-60 dias, ambas faixas de referência confirmadas por escrito para cada programa.
Escolhas de molde e o que elas mudam
| Decisão | Opções | O que muda |
|---|---|---|
| Tipo de molde | Molde de amostra ou molde de produção | Custo do ferramental, número de peças antes de retrabalho, acabamento |
| Tipo de aço | Aço pré-temperado ou temperado | Vida útil, polimento, custo |
| Número de cavidades | Cavidade única ou múltiplas cavidades | Produção por ciclo, variação entre cavidades de lote para lote |
| Canal de alimentação | Canal frio ou câmara quente | Desperdício de material, marca do ponto de injeção, ciclo |
| Superfície | Polida, texturizada, fosca | Transparência, visibilidade de riscos, contraste do logotipo |
| Insertos | Insertos intercambiáveis de logotipo ou texto | Opções de marca própria em um único molde |
Os fatores de custo são tratados em detalhe na nota sobre custo e propriedade do molde. A propriedade do molde, sua guarda e o direito de transferi-lo são acordados por escrito antes que o aço seja usinado.
Defeitos que o comprador deve conhecer
Rechupes aparecem como depressões rasas sobre seções grossas ou nervuras. O empenamento curva paredes longas e prejudica o encaixe das tampas, sobretudo em caixas organizadoras grandes e organizadores de geladeira. Falhas de preenchimento deixam cantos incompletos. A rebarba é uma aleta fina de plástico na linha de partição. Linhas de fluxo e linhas de solda mostram onde as frentes de material se encontram, o que importa em peças transparentes de PS e copoliéster. Manchas no ponto de injeção e marcas dos extratores são estéticas, mas visíveis nas faces de exposição. Cada defeito é listado com um nível de aceitação no plano de inspeção, verificado na amostra padrão e novamente em cada lote; veja controle de qualidade.
Onde os moldes são feitos
Huangyan, em Taizhou, Zhejiang, é conhecida na China como uma cidade natal da fabricação de moldes. Reportagens da imprensa de Zhejiang em 2025 contaram 142 fabricantes de moldes acima do porte mínimo legal no distrito e atribuíram a ele cerca de 30 por cento da produção nacional de moldes de injeção. As fábricas de plásticos de Taizhou, mais de 12.000 em 2018, ficam ao lado desses fabricantes de moldes, e é por isso que as linhas de organização doméstica e de geladeira são compradas ali. A equipe pré-seleciona o fabricante de moldes e a fábrica de injeção em conjunto, para que o aço, o número de cavidades e o ponto de injeção sejam projetados para a máquina que vai produzir a peça. Envie um desenho ou uma amostra de referência pelo formulário de cotação.