
Tres procesos detrás de una gama
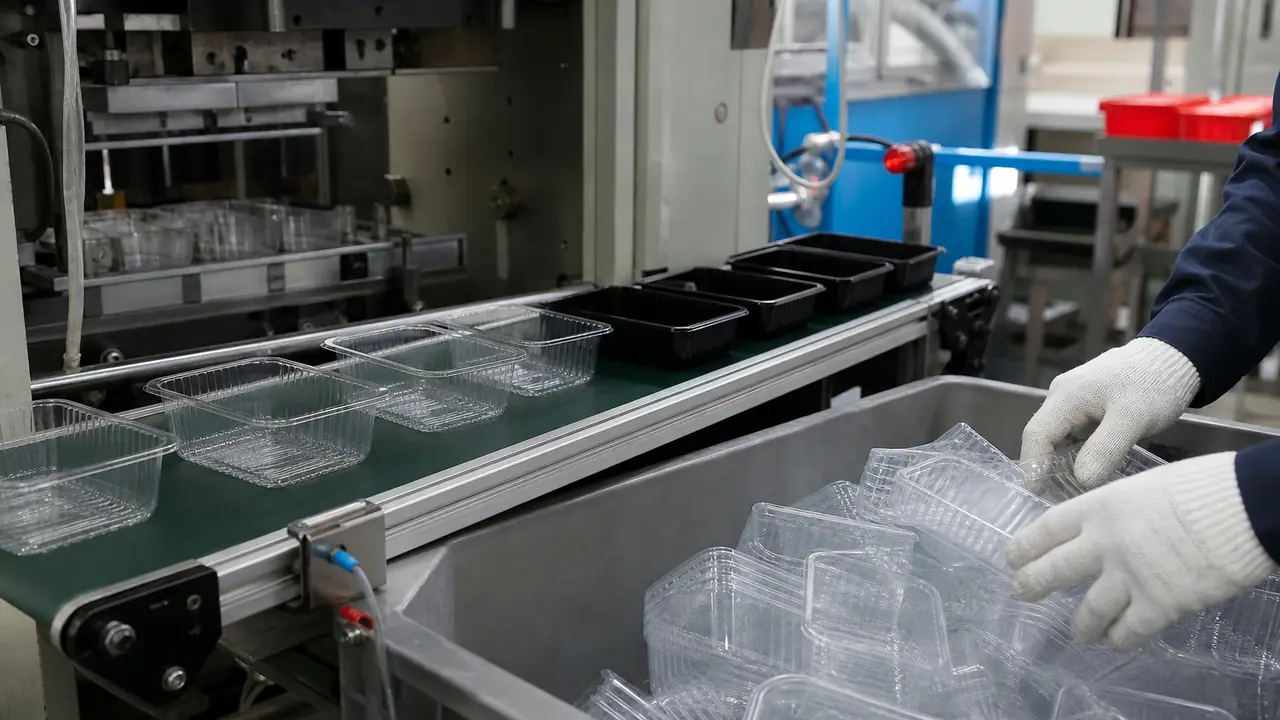
Una gama de recipientes para alimentos y almacenaje suele basarse en tres vías de producción. El moldeo por inyección empuja resina fundida a un molde de acero cerrado; fabrica cajas organizadoras, cubetas de nevera, recipientes al vacío, organizadores y recipientes reutilizables más pesados. El termoformado calienta una lámina de plástico y la estira sobre un molde; fabrica cajas para llevar ligeras, vasos de sopa, bandejas con compartimentos y cajas bisagra que se encajan muy compactas. La producción de cajas de papel imprime, recubre, troquela y encola cartón; fabrica cajas de pastelería, cajas de regalo plegables y cajas para llevar con cierre a presión. Cada vía tiene sus propias fases, y seguimos las que importan para las líneas de un programa. Los procesos se explican en profundidad en moldeo por inyección y termoformado.
Las fases, una junto a otra
| Fase | Inyectado | Termoformado | Caja de papel | Punto de control |
|---|---|---|---|---|
| Material | Resina de PP, PS o PET, masterbatch | Lámina de PP o PET, extruida en planta o comprada | Cartulina blanca, kraft o cartón con forro de aluminio | La calidad coincide con la declaración |
| Conformado | Moldeo en un molde de acero | Calentamiento y conformado sobre un molde | Impresión y recubrimiento | Primeras piezas frente a la muestra patrón |
| Acabado | Retirada del punto de inyección, control de rebabas | Recorte de la lámina | Troquelado, hendido | Cantos, rebabas, tamaño |
| Decoración | Tampografía, etiqueta, etiqueta en molde | Tapa o faja impresa | Colocación de ventana de PET o PVC | Posición y adherencia de la impresión |
| Montaje | Tapa, junta, válvula o separadores | Emparejado de tapas | Encolado, plegado | Ajuste y funcionamiento de la tapa |
| Embalaje | Unidades de venta embolsadas o en caja | Fundas encajadas | Paquetes planos | Recuento, marcas de caja, apilado |
Fase 1: material
La producción empieza con el material indicado en la especificación. Para recipientes para alimentos es PP para todo lo que se sirve caliente o se recalienta, o PET para uso en frío transparente. Para cajas organizadoras suele ser PP, con PS, acrílico o PET para organizadores transparentes. Para cajas de papel es la calidad del cartón. Comprobamos que la resina o el cartón de la planta es la calidad que cubre la declaración del proveedor, y que el masterbatch de color y cualquier material recuperado se ajustan a la política acordada. El PVC solo entra como ventana transparente o funda blanda para envases sin calor, nunca como recipiente para alimentos. Consulte materiales de recipientes.
Fase 2: conformado
Con un molde nuevo, el conformado empieza con una prueba T1, normalmente 25-45 días después de encargar el útil, seguida de ajustes y de la aprobación de una muestra patrón. Con moldes de stock, las primeras piezas de cada producción se comparan con la muestra patrón conservada. El grosor de pared y el gramaje son las cifras clave: la caja de PP de referencia de 750 ml con 170x115x51 mm pesa 19,6 g, y una producción que se desvía hacia menos peso resultará endeble y ajustará su tapa de otra manera.
Fase 3: acabado y decoración
A las piezas inyectadas se les retira el punto de inyección y se revisan las rebabas; las piezas termoformadas se recortan de la lámina, y la calidad del recorte decide si un borde es suave o cortante. Después viene la decoración: tapas, etiquetas o fajas impresas para las líneas de plástico, e impresión, recubrimiento y colocación de ventanas para las cajas de papel. La página de impresión y etiquetado trata las tintas y los controles de adherencia.
Fase 4: montaje
Muchos productos tienen más de una pieza. Un recipiente al vacío necesita tapa, junta y válvula; un juego de cubetas de nevera puede llevar separadores; una caja para llevar necesita su tapa emparejada. Las tapas de otra cavidad o de otro día pueden ajustar de otra manera, así que el ajuste de tapa se comprueba en el montaje y de nuevo en la inspección. Los detalles están en tapas y cierres.
Fase 5: embalaje en caja de cartón
El embalaje decide el coste del flete. Las cajas de PP termoformadas y los recipientes a base de almidón se embalan normalmente en 200-300 juegos por caja de cartón, los vasos inyectados en 300-500 por caja y los vasos fríos de PET en unos 1.000 por caja. Las piezas en contacto con alimentos se enfundan o embolsan antes de encajonarse. Los productos de almacenaje para venta minorista se ponen en caja o se etiquetan con códigos de barras según lo exija el programa. Las cajas se marcan, se cuentan y se apilan para la carga del contenedor. Como la mayoría de recipientes son ligeros y voluminosos, la profundidad de encajado y el tamaño de la caja deciden cuántas piezas caben en un contenedor, así que la caja de cartón se fija en la especificación antes de la producción en serie, sin dejarlo a la línea de embalaje. Las cajas plegables y las cajas de papel en plano son la excepción: se pliegan, y la altura plegada se anota en la ficha técnica para que la estimación del flete se base en el volumen real embalado.
Cuánto se tarda
Los rangos de referencia típicos son 7-15 días para artículos de stock, 15-30 días para artículos impresos o personalizados y 45-60 días para un primer pedido con molde nuevo, confirmados por escrito para cada programa. Consulte MOQ y plazos, o envíe una lista de líneas mediante el formulario de presupuesto.