
Por que a engenharia vem antes da cotação
A maior parte dos problemas de potes é decidida muito antes do início da produção. Uma tampa que se abre em uma bolsa de entrega, uma caixa para frutas que embaça no balcão refrigerado, uma caixa organizadora que cede sob uma pilha de oito, uma cinta impressa que se desgasta no transporte: cada um remonta a uma escolha de processo, material, seção de parede ou fechamento que ninguém registrou por escrito. A Lidwell é uma equipe de sourcing, não uma fábrica, e o papel da equipe no lado da engenharia é tornar essas escolhas visíveis e fixá-las na especificação, para que a fábrica parceira cote o pote de que o comprador realmente precisa.
Esta seção está organizada em torno das decisões que o comprador precisa tomar. Cada página explica como o processo ou o material funciona no nível dos parâmetros, o que a fábrica controla, o que o comprador deve especificar e o que é verificado na amostra e em cada lote. Descrevemos os processos sem citar marcas de máquinas e só informamos números que venham de modelos de referência reais de fábricas parceiras ou de normas publicadas.
Os dois processos de plástico
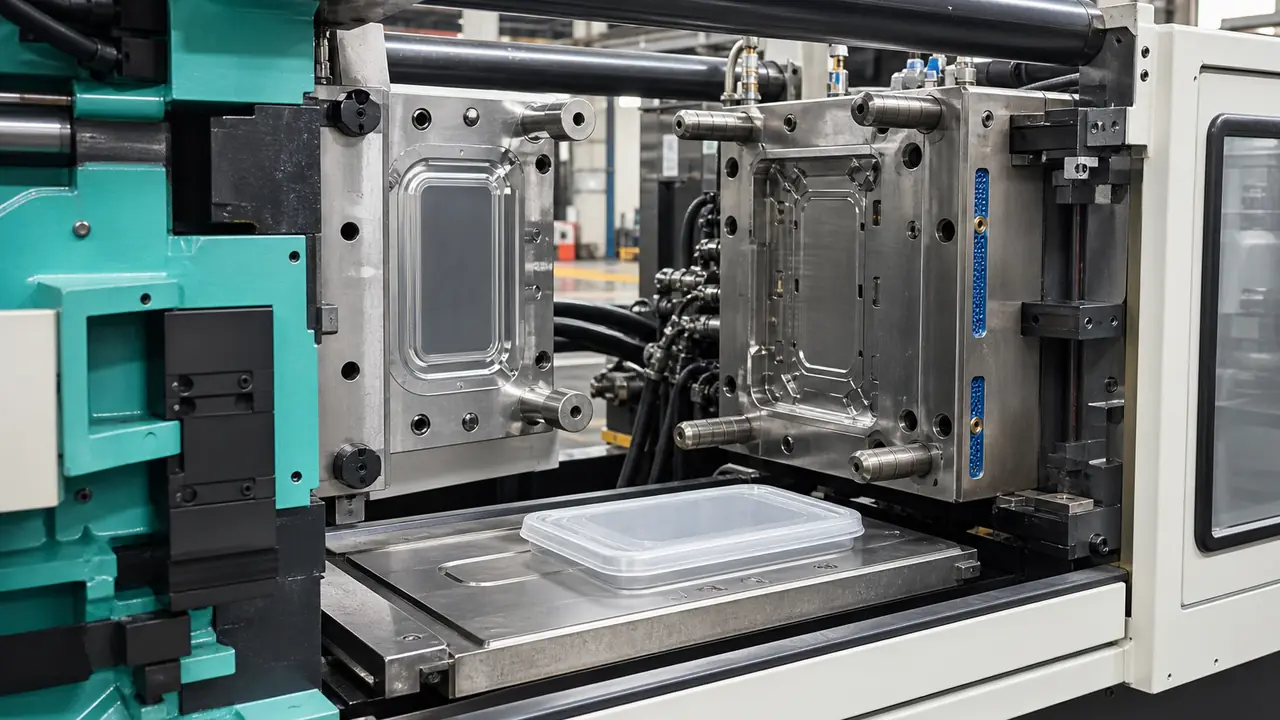
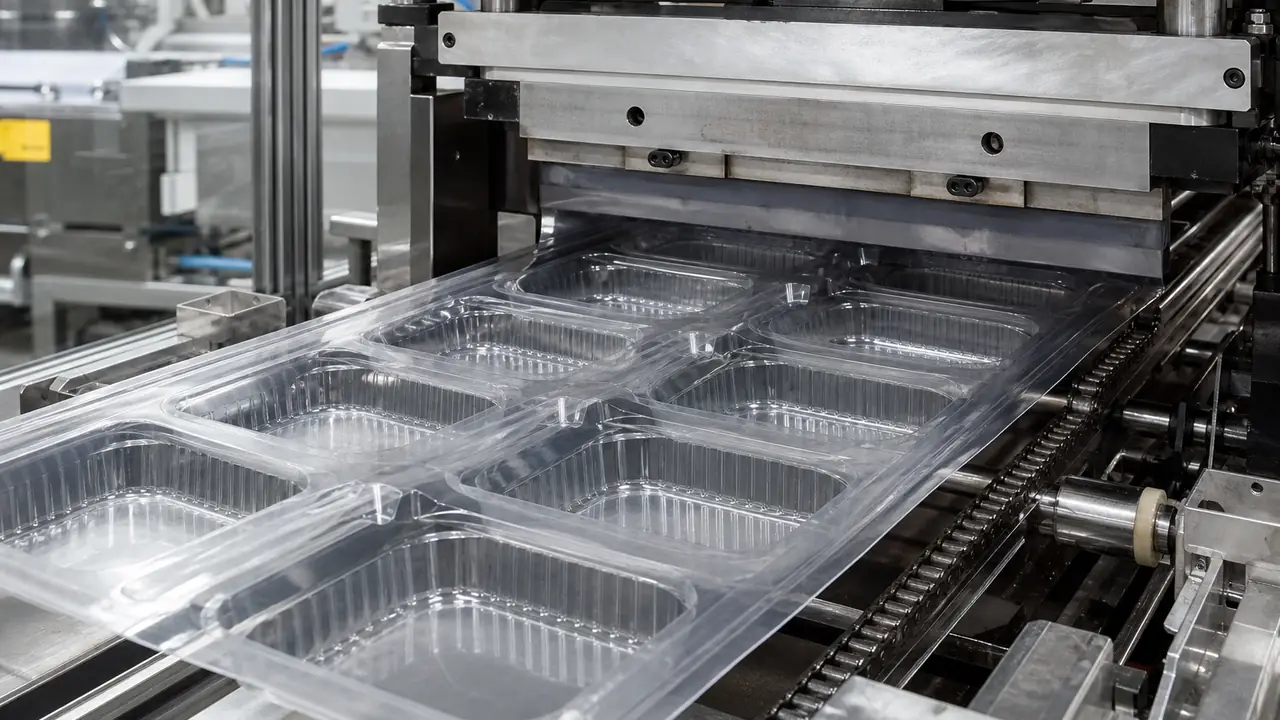
Quase todos os potes plásticos desta linha são feitos por um de dois processos. A moldagem por injeção funde grânulos de resina e os injeta em um molde de aço fechado. Ela produz paredes grossas e uniformes, cantos definidos, dobradiças e roscas moldadas, e peças que mantêm a forma ao longo de anos de reutilização: caixas organizadoras, organizadores de geladeira, potes a vácuo, organizadores e potes reutilizáveis para marmitas. A termoformagem aquece uma chapa plástica extrudada e a conforma sobre um molde com vácuo ou pressão, depois recorta as peças da chapa. Ela produz peças leves e de parede fina que se encaixam bem umas nas outras e saem da linha em grande volume: embalagens de delivery, potes para sopa, embalagens tipo concha, bandejas para frutas com divisórias e tampas de copos.
A gramatura em uma cotação é o sinal mais rápido de qual processo e qual seção de parede servem de base para o preço. A caixa de referência de 750 ml de uma fábrica parceira em Huizhou, Guangdong, pesa 19.6 g com 170x115x51 mm; uma caixa termoformada da mesma capacidade pode ser mais leve, e uma caixa reutilizável injetada, mais pesada. O peso deve constar em toda cotação, para que as ofertas possam ser comparadas em pé de igualdade.
Processo por produto
| Processo | Peças típicas | Pontos fortes | Pontos de atenção |
|---|---|---|---|
| Moldagem por injeção | Caixas organizadoras, organizadores de geladeira, potes a vácuo, organizadores, tampas reutilizáveis | Paredes uniformes, detalhes definidos, dobradiças e travas, longa vida útil | Custo e prazo do molde, rechupes, empenamento |
| Termoformagem | Embalagens de delivery, potes para sopa, embalagens tipo concha, bandejas com divisórias | Leve, encaixa bem, troca rápida de ferramental | Cantos finos, encaixe da tampa entre lotes, trinca na dobradiça |
| Corte e vinco e dobra | Caixas para confeitaria, caixas de presente, caixas de delivery com fecho de encaixe | Área de impressão, envio plano | Tipo de cartão, trinca no vinco, regras de PFAS para fibras |
O material segue o uso
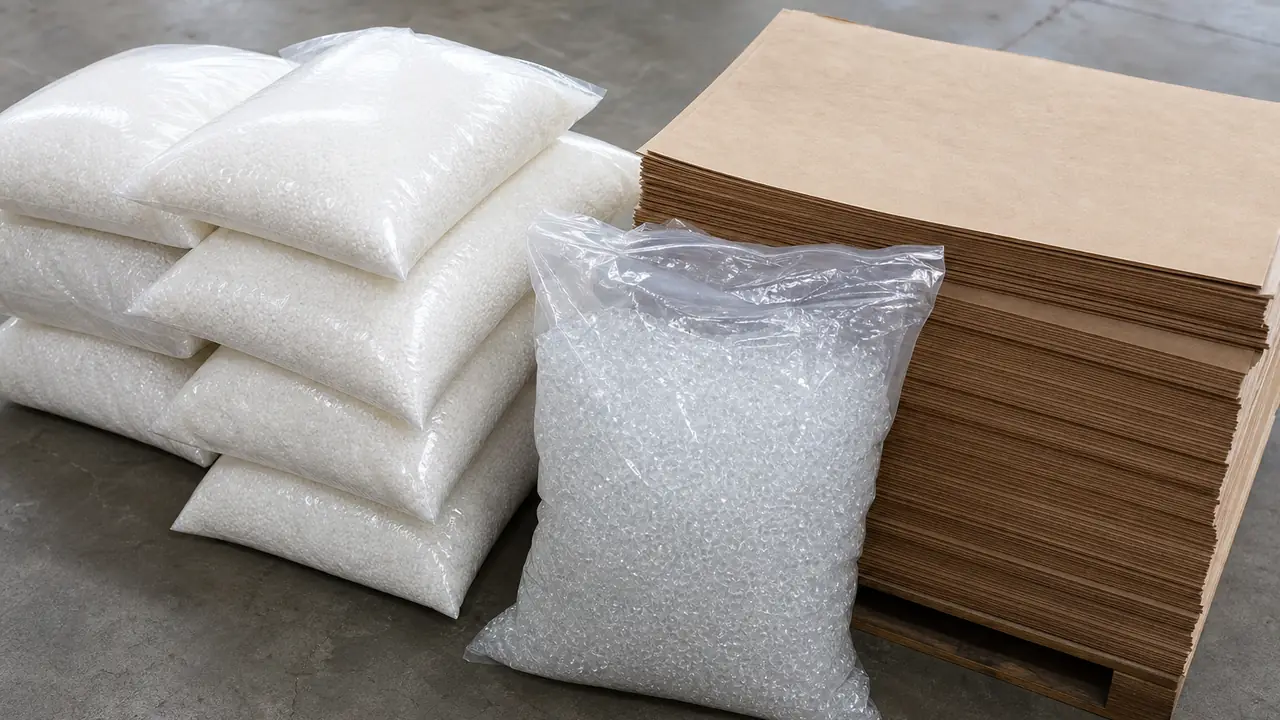
A página de materiais dos potes apresenta a regra que todo o site segue. O PP, código de resina 5, é usado quando o alimento está quente ou é reaquecido; seu ponto de fusão fica na faixa de 160-180 °C indicada na FDA 21 CFR 177.1520. O PET, código 1, produz as peças mais transparentes e serve para exposição refrigerada, saladas e frutas, mas não para comida quente. O PVC, código 3, aparece apenas em embalagens e organização sem aquecimento, como caixas dobráveis transparentes, janelas de caixas de presente e organizadores de maquiagem, nunca como pote para comida quente. Os potes à base de amido costumam ser amido misturado com PP e são descritos dessa forma, a menos que se aplique uma certificação nomeada. As linhas de organização acrescentam PS, acrílico, copoliéster, HDPE e ABS quando a peça exige.
Contato com alimentos, fechamentos e impressão
Outros três temas decidem se um pote é aceito pelo cliente do comprador. Segurança no contato com alimentos trata das declarações e testes de migração exigidos pelas regras dos EUA, da UE e da China, e de por que uma declaração da resina sozinha não basta para um pote acabado. Tampas e vedações trata de perfis de borda, encaixes por pressão, borrachas e válvulas, e dos testes de inclinação, inversão e freezer que sustentam a descrição de resistência a vazamentos. Impressão e rotulagem trata da impressão offset em tampas e cintas, rótulos in-mold, relevo no molde e impressão em papel do polo de Longgang, perto de Wenzhou.
De onde vem o ferramental
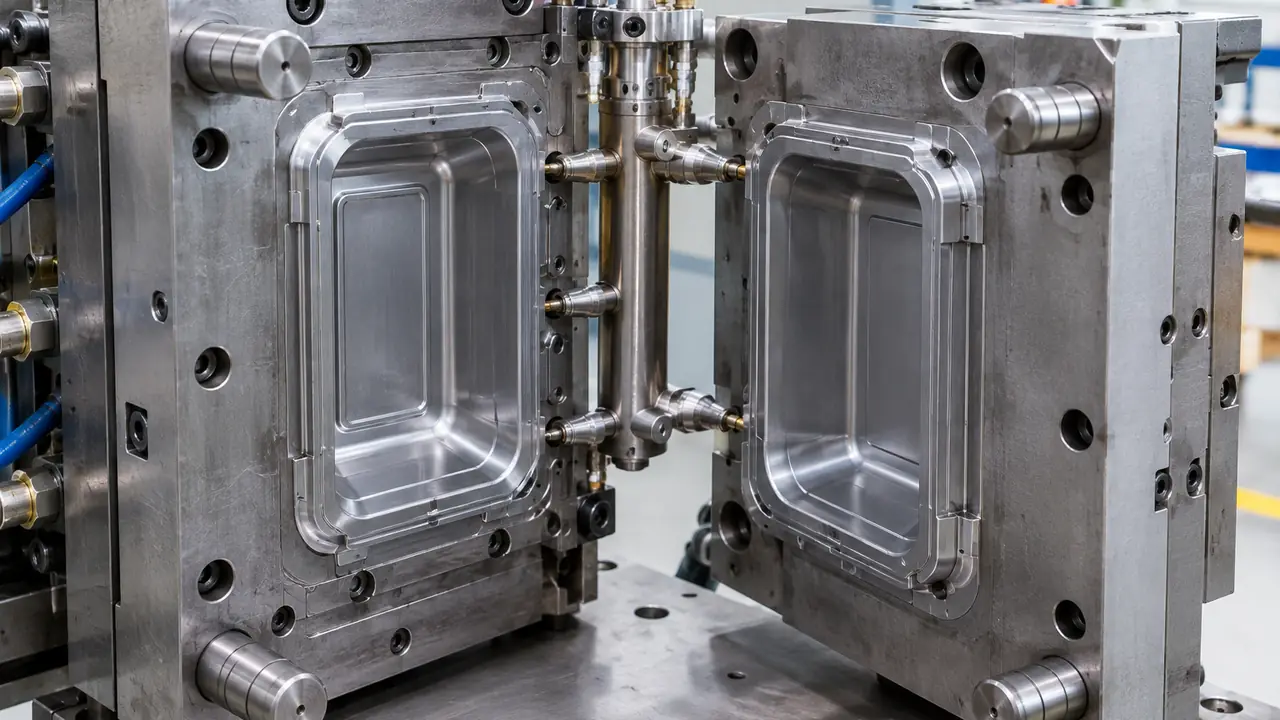
Os moldes para plásticos domésticos na China estão concentrados em Huangyan, em Taizhou, Zhejiang. Reportagens da imprensa de Zhejiang em 2025 contaram 142 fabricantes de moldes acima do porte mínimo legal em Huangyan e atribuíram ao distrito cerca de 30 por cento da produção nacional de moldes de injeção, 40 por cento dos moldes de sopro e 80 por cento dos moldes de extrusão. A própria Taizhou contava mais de 12.000 produtores de plásticos em 2018. Para um pote personalizado, a equipe pré-seleciona um fabricante de moldes e uma fábrica de injeção em conjunto, para que o molde seja construído para a injetora em que vai rodar.
- Projeto: desenho da peça, seção de parede, ângulo de saída, ponto de injeção e linha de partição acordados por escrito.
- Aço: aço do molde, número de cavidades e layout de refrigeração escolhidos conforme o volume.
- Teste T1: primeiras injeções do molde de amostra ou do molde de produção, medidas e testadas.
- Amostra padrão: a peça aprovada, assinada pelo comprador e mantida como referência para todos os lotes.
Um primeiro pedido com molde novo normalmente leva 45-60 dias incluindo o molde, e moldes novos costumam começar em 50.000-100.000 peças por item, confirmado por escrito para cada programa na página de pedido mínimo e prazo. Envie o desenho ou uma amostra de referência pelo formulário de cotação, e a equipe retorna o processo, o material e o plano de testes que recomenda.