
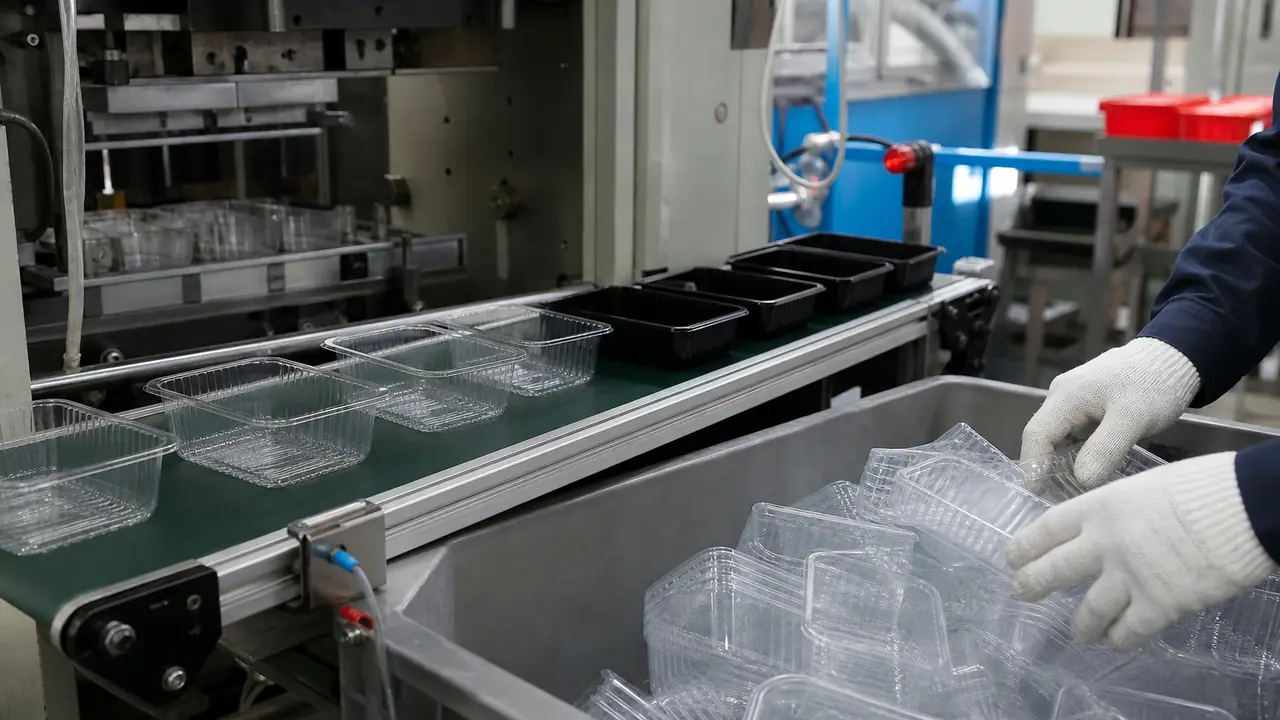
Три технологии за одним ассортиментом
Ассортимент пищевых контейнеров и контейнеров для хранения обычно опирается на три производственных маршрута. Литьё под давлением впрыскивает расплавленную смолу в закрытую стальную пресс-форму; так изготавливают контейнеры для хранения, органайзеры для холодильника, вакуумные контейнеры, органайзеры и более тяжёлые многоразовые пищевые контейнеры. Термоформование нагревает пластиковый лист и натягивает его на форму; так изготавливают лёгкие коробки на вынос, супницы, секционные лотки и раскладушки, которые плотно вкладываются друг в друга. Производство бумажных коробок включает печать, нанесение покрытий, вырубку и склейку картона; так изготавливают коробки для выпечки, складные подарочные коробки и коробки на вынос с замком. У каждого маршрута свои этапы, и мы отслеживаем те, которые важны для линеек программы. Технологии подробно описаны на страницах литьё под давлением и термоформование.
Этапы в сравнении
| Этап | Литьё | Термоформование | Бумажная коробка | Контрольная точка |
|---|---|---|---|---|
| Материал | Смола PP, PS или PET, суперконцентрат | Лист PP или PET, собственной экструзии или покупной | Белый картон, крафт или картон с фольгированным слоем | Марка соответствует декларации |
| Формование | Литьё в стальной пресс-форме | Нагрев и формование по форме | Печать и нанесение покрытий | Первые изделия по эталонному образцу |
| Отделка | Удаление литника, проверка облоя | Вырубка из листа | Вырубка, биговка | Кромки, заусенцы, размер |
| Декорирование | Тампопечать, этикетка, этикетка в форме | Крышка или бандероль с печатью | Вклейка окна из PET или PVC | Положение и адгезия печати |
| Сборка | Крышка, уплотнитель, клапан или разделители | Подбор крышек | Склейка, складывание | Посадка крышки и функционирование |
| Упаковка | Розничные единицы в пакетах или коробках | Вложенные рукава | Плоские пачки | Количество, маркировка коробов, штабелирование |
Этап 1: материал
Производство начинается с материала, указанного в спецификации. Для пищевых контейнеров это PP для всего горячего или разогреваемого либо PET для прозрачных изделий холодного применения. Для контейнеров для хранения это обычно PP, а для прозрачных органайзеров — PS, акрил или PET. Для бумажных коробок — марка картона. Мы проверяем, что смола или картон на заводе соответствует марке, на которую распространяется декларация поставщика, а цветовой суперконцентрат и вторичный дроблёный материал (если он есть) укладываются в согласованную политику. PVC появляется только как прозрачное окно или мягкий чехол для упаковки без нагрева и никогда — как пищевой контейнер. См. материалы контейнеров.
Этап 2: формование
Для новой пресс-формы формование начинается с пробной отливки T1, обычно через 25–45 дней после заказа оснастки, за которой следуют доработки и утверждение эталонного образца. Для стандартных пресс-форм первые изделия каждого выпуска сравниваются с хранящимся эталонным образцом. Толщина стенки и вес в граммах — ключевые цифры: эталонная коробка из PP на 750 ml размером 170x115x51 mm весит 19,6 g, и выпуск, который «уходит» в сторону меньшего веса, будет казаться хлипким и иначе сидеть под крышкой.
Этап 3: отделка и декорирование
У литьевых деталей удаляют литники и проверяют облой; термоформованные детали вырубаются из листа, и качество вырубки определяет, будет ли бортик гладким или острым. Затем следует декорирование: крышки, этикетки или бандероли с печатью для пластиковых линеек, а для бумажных коробок — печать, нанесение покрытий и вклейка окон. На странице печать и маркировка описаны краски и проверки адгезии.
Этап 4: сборка
Многие изделия состоят более чем из одной детали. Вакуумному контейнеру нужны крышка, уплотнитель и клапан; набор органайзеров для холодильника может иметь разделители; коробке на вынос нужна подобранная к ней крышка. Крышки из другого гнезда или другой смены могут сидеть иначе, поэтому посадка крышки проверяется при сборке и ещё раз при инспекции. Подробности — на странице крышки и уплотнения.
Этап 5: упаковка в короб
Упаковка определяет стоимость фрахта. Термоформованные коробки из PP и контейнеры на основе крахмала обычно упаковываются по 200–300 комплектов в коробе, литьевые стаканы — по 300–500 в коробе, холодные стаканы из PET — около 1 000 в коробе. Детали, контактирующие с пищей, упаковываются в рукава или пакеты до укладки в короб. Розничные товары для хранения упаковываются в коробки или маркируются штрихкодами в соответствии с требованиями программы. Короба маркируются, пересчитываются и штабелируются для загрузки контейнера. Поскольку большинство контейнеров лёгкие и объёмные, глубина вложения и размер короба определяют, сколько штук поместится в контейнер, поэтому короб фиксируется в спецификации до серийного производства, а не остаётся на усмотрение упаковочной линии. Исключение — складные коробки и бумажные коробки в плоской упаковке: они складываются, и высота в сложенном виде указывается в спецификации, чтобы оценка фрахта основывалась на реальном объёме в упаковке.
Сколько это занимает времени
Типовые ориентировочные диапазоны — 7–15 дней для складских позиций, 15–30 дней для изделий с печатью или индивидуальных изделий и 45–60 дней для первого заказа с новой пресс-формой, с письменным подтверждением для каждой программы. См. MOQ и сроки или отправьте перечень линеек через форму запроса.