
Tre processi dietro una sola gamma
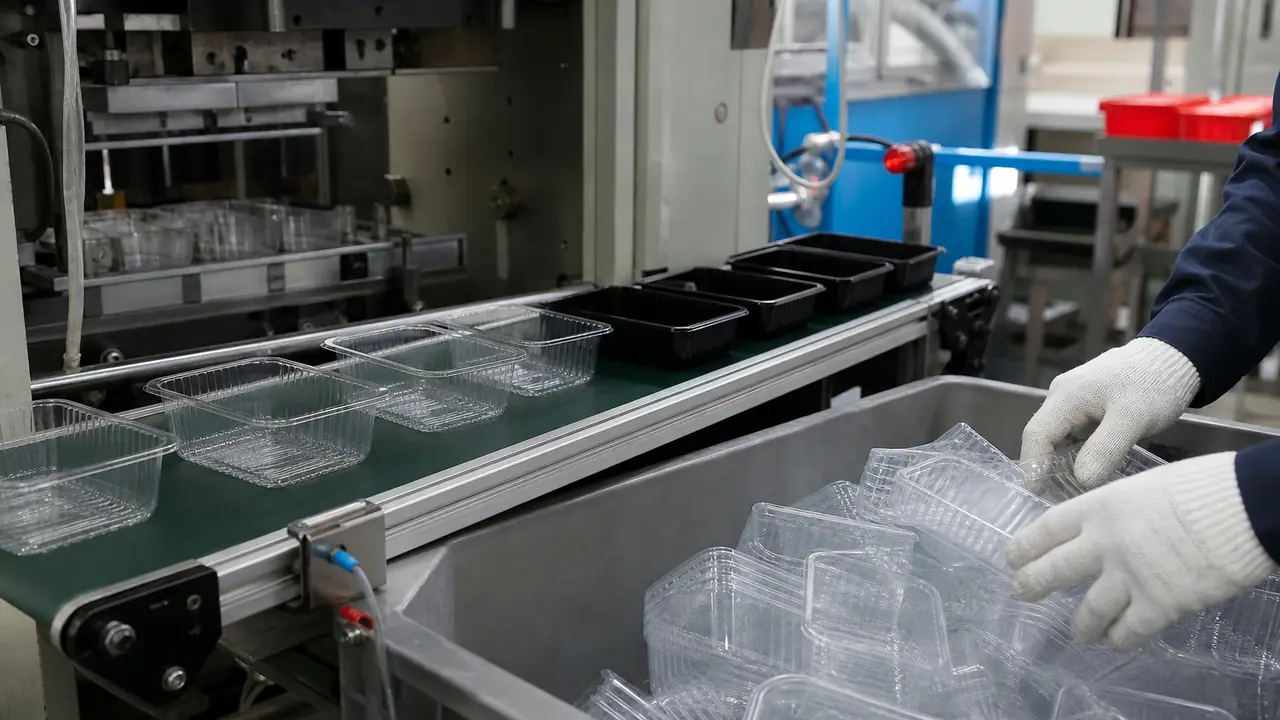
Una gamma di contenitori per alimenti e portaoggetti si basa di solito su tre percorsi produttivi. Lo stampaggio a iniezione spinge la resina fusa in uno stampo chiuso in acciaio; produce scatole portaoggetti, organizer da frigo, contenitori sottovuoto, organizer e contenitori per alimenti riutilizzabili più pesanti. La termoformatura riscalda una lastra di plastica e la stende su uno stampo; produce box da asporto leggeri, coppe per zuppa, vaschette a scomparti e clamshell che si impilano in modo compatto. La produzione di scatole di carta stampa, riveste, fustella e incolla il cartoncino; produce scatole da pasticceria, scatole regalo pieghevoli e scatole da asporto a incastro. Ogni percorso ha le sue fasi, e il desk segue quelle che contano per le linee di un programma. I processi sono spiegati in dettaglio in stampaggio a iniezione e termoformatura.
Le fasi a confronto
| Fase | Stampato a iniezione | Termoformato | Scatola di carta | Punto di controllo |
|---|---|---|---|---|
| Materiale | Resina PP, PS o PET, masterbatch | Lastra in PP o PET, estrusa internamente o acquistata | Cartoncino bianco, kraft o con rivestimento in alluminio | Il grado corrisponde alla dichiarazione |
| Formatura | Stampaggio in uno stampo in acciaio | Riscaldamento e formatura su uno stampo | Stampa e rivestimento | Primi pezzi rispetto al campione di riferimento |
| Finitura | Rimozione della materozza, controllo bave | Rifilatura dalla lastra | Fustellatura, cordonatura | Bordi, sbavature, misura |
| Decorazione | Tampografia, etichetta, etichetta in-mold | Coperchio o fascetta stampati | Applicazione di finestre in PET o PVC | Posizione e adesione della stampa |
| Assemblaggio | Coperchio, guarnizione, valvola o divisori | Abbinamento dei coperchi | Incollaggio, piegatura | Aderenza e funzionamento del coperchio |
| Imballo | Unità retail in sacchetto o scatola | Tubi impilati | Fasci imballati in piano | Conteggio, marcature dei cartoni, impilamento |
Fase 1: materiale
La produzione parte dal materiale indicato nella specifica. Per i contenitori per alimenti si tratta di PP per tutto ciò che è caldo o viene riscaldato, oppure di PET per l’uso trasparente a freddo. Per le scatole portaoggetti di solito è PP, con PS, acrilico o PET per gli organizer trasparenti. Per le scatole di carta è il grado del cartoncino. Il desk verifica che la resina o il cartoncino presenti nello stabilimento siano del grado coperto dalla dichiarazione del fornitore e che masterbatch colorato ed eventuale macinato rientrino nella politica concordata. Il PVC entra solo come finestra trasparente o busta morbida per imballaggi non riscaldati, mai come contenitore per alimenti. Consultate materiali per contenitori.
Fase 2: formatura
Per un nuovo stampo, la formatura inizia con una prova T1, di solito 25-45 giorni dopo l’ordine dell’attrezzatura, seguita da regolazioni e dall’approvazione di un campione di riferimento. Per gli stampi a magazzino, i primi pezzi di ogni produzione vengono confrontati con il campione di riferimento conservato. Spessore delle pareti e grammatura sono i numeri chiave: il box di riferimento in PP da 750 ml a 170x115x51 mm pesa 19,6 g, e una produzione che scende di peso risulterà fragile al tatto e cambierà l’aderenza del coperchio.
Fase 3: finitura e decorazione
I pezzi stampati a iniezione vengono privati della materozza e controllati per le bave; i pezzi termoformati vengono rifilati dalla lastra, e la qualità della rifilatura decide se un bordo è liscio o tagliente. Segue la decorazione: coperchi stampati, etichette o fascette per le linee in plastica, e stampa, rivestimento e applicazione di finestre per le scatole di carta. La pagina stampa ed etichettatura tratta inchiostri e controlli di adesione.
Fase 4: assemblaggio
Molti prodotti sono composti da più parti. Un contenitore sottovuoto richiede coperchio, guarnizione e valvola; un set di organizer da frigo può avere divisori; un box da asporto richiede il coperchio abbinato. Coperchi di una cavità diversa o di un giorno diverso possono adattarsi in modo diverso, quindi l’aderenza del coperchio viene verificata in assemblaggio e di nuovo in ispezione. I dettagli sono in coperchi e tenute.
Fase 5: imballo fino al cartone
L’imballo decide il costo del trasporto. I box in PP termoformati e i contenitori a base di amido sono tipicamente imballati a 200-300 set per cartone, i bicchieri stampati a iniezione a 300-500 per cartone, i bicchieri in PET per freddo a circa 1.000 per cartone. I pezzi a contatto con alimenti vengono inseriti in tubi o sacchetti prima dell’inscatolamento. I prodotti portaoggetti per il retail vengono inscatolati o etichettati con codici a barre secondo quanto richiede il programma. I cartoni vengono marcati, contati e impilati per il carico del container. Poiché la maggior parte dei contenitori è leggera e voluminosa, profondità di impilamento e misura del cartone decidono quanti pezzi entrano in un container, quindi il cartone viene fissato nella specifica prima della produzione di serie, non lasciato alla linea di imballo. Le scatole pieghevoli e le scatole di carta imballate in piano sono l’eccezione: si ripiegano, e l’altezza da piegate viene riportata nella scheda tecnica, così che la stima del trasporto si basi sul volume imballato reale.
Quanto tempo richiede
Gli intervalli di riferimento tipici sono 7-15 giorni per gli articoli a magazzino, 15-30 giorni per gli articoli stampati o personalizzati e 45-60 giorni per un primo ordine su un nuovo stampo, confermati per iscritto per ogni programma. Consultate MOQ e tempi di consegna, oppure inviate un elenco di linee tramite il modulo di richiesta preventivo.