
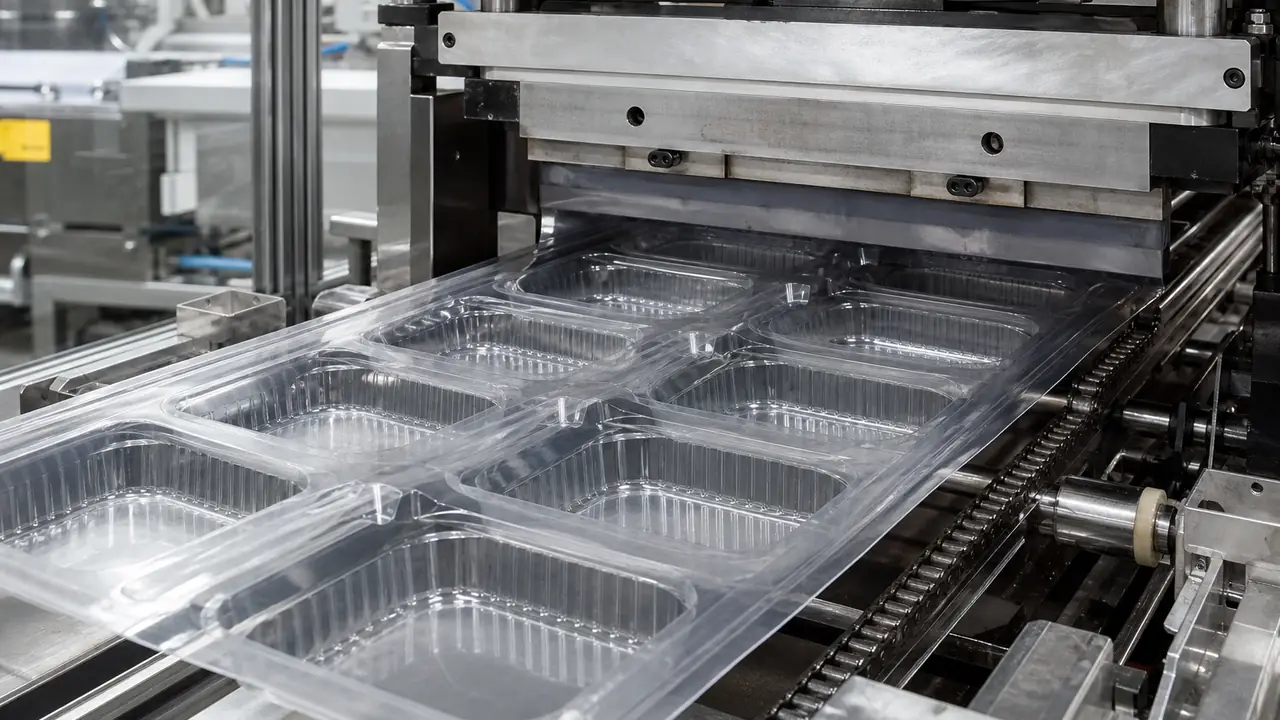
Как работает термоформование
Термоформование начинается с пластикового листа, а не с гранул. Лист нагревают до размягчения, вытягивают или прижимают к формующей матрице вакуумом, сжатым воздухом или с помощью пуансона-помощника, охлаждают в нужной форме и вырубают из окружающего полотна. Поскольку форма должна лишь придать форму листу, а не удерживать расплав смолы под высоким давлением, формующая оснастка легче и быстрее в изготовлении, чем литьевые пресс-формы, и линию проще переналадить на другой размер. Компромисс — толщина стенки: лист растягивается при формовании, поэтому углы и самые глубокие точки получаются тоньше плоских участков.
Завод управляет толщиной и маркой листа, зонами и временем нагрева, давлением формования или вакуумом, глубиной и моментом подачи пуансона-помощника, температурой формы и охлаждением, а также настройкой вырубного инструмента. Lidwell не приводит фиксированные параметры; мы запрашиваем вес каждой детали в граммах и проверяем его — вместе с посадкой крышки и испытанием с жидкостью — по эталонному образцу на каждой партии.
Четыре этапа от листа до короба
- Лист. PP или PET экструдируется в лист заданной толщины — на том же заводе или закупается в рулонах. Толщина и марка смолы определяют итоговый вес и жёсткость.
- Формование. Нагретый лист формуется по многогнёздной форме. Здесь формируются профиль бортика, рёбра, секции и литой текст, например код смолы.
- Вырубка. Детали вырубаются из полотна штанцевым ножом или парным вырубным инструментом — на месте или на отдельной станции. Кромка вырубки определяет, насколько гладким ощущается бортик и насколько хорошо защёлкивается крышка.
- Вложение. Детали вкладываются друг в друга, отсчитываются в рукава и упаковываются в короба. Глубина вложения определяет, сколько штук поместится в короб и в контейнер.
Что изготавливается термоформованием в этом ассортименте
Большая часть линейки на вынос — термоформованная. Партнёрский завод в Фошане, провинция Гуандун, термоформует коробки на вынос из PP на 650 и 750 ml, а также на 1 000 ml в гладком, рифлёном и двухсекционном исполнении, по 300 комплектов в коробе. Экспортные супницы из каталога термоформования PP — от 350 ml при 116x99x45 mm до 950 ml при 117x82x141 mm, по 200 комплектов в коробе, с кодом PP 5 и маркировкой для микроволновой печи, отформованными поставщиком на дне. Прозрачные секционные лотки из PP — от трёхсекционного лотка 218x188x42 mm на 1 000 ml до пятисекционного 232x232x47 mm на 1 500 ml. Спецификации см. на страницах пищевые контейнеры из PP и секционные контейнеры для фруктов.
| Изделие | Материал | Эталонный размер | Упаковка |
|---|---|---|---|
| Коробка на вынос | PP | 650–1 000 ml, гладкая, рифлёная или с двумя секциями | 300 комплектов в коробе |
| Супница | PP | от 350 ml, 116x99x45 mm до 950 ml, 117x82x141 mm | 200 комплектов в коробе |
| Лоток с тремя секциями | Прозрачный PP | 218x188x42 mm, 1 000 ml | 200 комплектов в коробе |
| Лоток с пятью секциями | Прозрачный PP | 232x232x47 mm, 1 500 ml | 200 комплектов в коробе |
| Стакан или миска для холодных напитков | PET | Миски класса с бортиком 117 mm, 230–700 ml | Около 1 000 в коробе для стаканов |
Лист PP или PET
Лист PP используется там, где еда горячая или разогревается. Он слегка полупрозрачен и при той же толщине менее жёсткий, чем PET. Лист PET даёт самые прозрачные детали и чёткий щелчок на замках раскладушек, поэтому коробки для фруктов и салатов в супермаркетах обычно делают из PET, но PET применяется только в холоде. Лист PVC для пищевых контейнеров этого ассортимента не используется; там, где встречается прозрачный PVC, это упаковка без нагрева, например окна подарочных коробок и складные коробки. Набор, сочетающий основание из PP с крышкой из PET, должен маркироваться для холодного использования. На странице материалы контейнеров листы сравниваются подробно.
Дефекты и проверки
Тонкие углы — типичное слабое место термоформованной детали: коробка, прошедшая проверку на столе, может треснуть в углу при заполнении горячей едой. Складка — это сборка листа между двумя гнёздами. Растрескивание петли у раскладушек появляется после многократного открывания, если лист слишком тонкий или линия петли слишком острая. Рваная кромка вырубки затрудняет закрывание крышек и может царапать руки. Неравномерное вложение приводит к слипшимся стопкам, которые трудно разделить на загруженной кухне, — об этом статья о слипшихся вложенных контейнерах. План инспекции включает проверку веса, толщины углов (если согласовано), посадки крышки, испытание наклоном и переворачиванием с жидкостью и проверку изгиба петли у раскладушек.
Вложение и фрахт
Термоформованная посуда лёгкая и объёмная, поэтому фрахт рассчитывается по объёму, а не по весу. Глубина вложения и количество в рукаве определяют, сколько комплектов поместится в короб, а размер короба — сколько коробов поместится в контейнер. Мы фиксируем количество в рукаве, размер короба и количество коробов на паллете или в контейнере в спецификации, чтобы стоимость с доставкой можно было сравнивать между предложениями. Упаковка описана на странице упаковка и паллетирование; количества и сроки — на странице MOQ и сроки.