
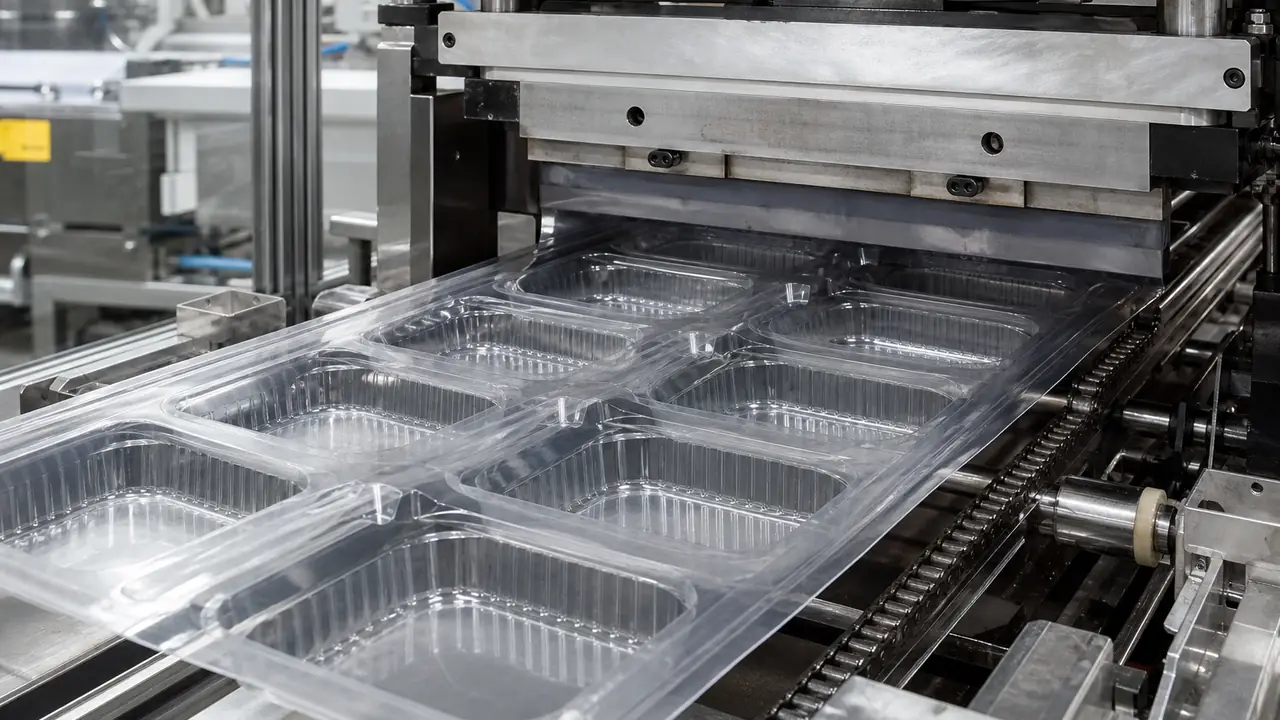
真空成形の仕組み
真空成形はペレットではなくプラスチックシートから始まります。シートを柔らかくなるまで加熱し、真空、圧縮空気、またはプラグアシストで成形金型に沿わせて引き伸ばすか押し付け、その形のまま冷却したあと、周囲のシートから切り抜きます。金型は溶融樹脂を高圧で閉じ込める必要がなくシートを成形するだけなので、成形型は射出金型より軽く短期間で作れ、ラインのサイズ替えも容易です。その代わりに壁の厚みが課題になります。シートは成形時に伸びるため、角や最も深い部分は平らな部分より薄くなります。
工場は、シートの厚みとグレード、ヒーターのゾーンと加熱時間、成形圧または真空度、プラグアシストの深さとタイミング、金型温度と冷却、トリミング型の設定を管理します。Lidwell は固定の設定値を提示しません。デスクは各部品のグラム重量を求め、蓋の嵌合や液体試験とともに、ロットごとにゴールデンサンプルと照合します。
シートからカートンまでの4つの工程
- シート。PP または PET を所定の厚みのシートに押出成形します。同じ工場で行う場合も、ロールで購入する場合もあります。厚みと樹脂グレードが最終的な重量と剛性を決めます。
- 成形。加熱したシートを多数個取りの金型で成形します。縁の形状、リブ、仕切り、樹脂コードなどの成形文字はここで形作られます。
- トリミング。トムソン刃またはかみ合わせ式のトリミング型で、その場または別のステーションで部品をシートから切り抜きます。切り口が、縁の手触りと蓋のはまり具合を決めます。
- 入れ子。部品を重ね合わせ、数えてスリーブに入れ、カートンに詰めます。入れ子の深さが、1カートンおよびコンテナ1本あたりの収容数を決めます。
この製品レンジで真空成形が作るもの
テイクアウトラインの大半は真空成形です。広東省仏山の提携工場では、650 ml と750 ml、さらに無地、リブ付き、2仕切りの1,000 ml の PP テイクアウトボックスを真空成形し、1カートン300セットで梱包しています。PP 真空成形カタログの輸出向けスープカップは、350 ml・116x99x45 mm から950 ml・117x82x141 mm まであり、1カートン200セットで梱包され、サプライヤーにより底面に PP のコード5と電子レンジ表示が成形されています。透明 PP の仕切り付きトレーは、1,000 ml・218x188x42 mm の3仕切りトレーから、1,500 ml・232x232x47 mm の5仕切りトレーまであります。仕様一覧はPP 食品容器と仕切り付きフルーツ容器をご覧ください。
| 部品 | 材質 | 参考サイズ | 梱包 |
|---|---|---|---|
| テイクアウトボックス | PP | 650-1,000 ml、無地、リブ付き、2仕切り | 1カートン300セット |
| スープカップ | PP | 350 ml・116x99x45 mm から 950 ml・117x82x141 mm | 1カートン200セット |
| 3仕切りトレー | 透明 PP | 218x188x42 mm、1,000 ml | 1カートン200セット |
| 5仕切りトレー | 透明 PP | 232x232x47 mm、1,500 ml | 1カートン200セット |
| コールドドリンクカップまたはボウル | PET | 117 mm 口径クラスのボウル、230-700 ml | カップは1カートン約1,000個 |
PP シートか PET シートか
PP シートは温かい食品や再加熱する食品に使います。わずかに半透明で、同じ厚みでは PET より剛性が低めです。PET シートは最も透明な部品が得られ、クラムシェルの閉じ部分でしっかりとしたクリック感が出るため、スーパーのフルーツやサラダのボックスは通常 PET ですが、PET は低温専用です。この製品レンジでは PVC シートを食品容器に使いません。透明な PVC が登場するのは、ギフトボックスの窓や折りたたみボックスなど、加熱しない包装です。PP の本体と PET の蓋を組み合わせたセットは、低温用として表示する必要があります。シートの詳しい比較は容器の材質のページをご覧ください。
不良と検査
薄い角は真空成形部品の典型的な弱点です。作業台では合格したボックスが、温かい料理を詰めると角から割れることがあります。ウェビングは2つのキャビティの間にできるシートのひだです。クラムシェルのヒンジ割れは、シートが薄すぎるかヒンジラインが鋭すぎる場合に、開閉を繰り返したあとで現れます。ギザギザの切り口は蓋を閉めにくくし、手を傷つけることもあります。入れ子が不均一だと重なりが固着し、忙しい厨房で分けにくくなります。これについては入れ子容器の固着の記事で扱っています。検品計画では、重量、合意した場合は角の厚み、蓋の嵌合、液体を入れた傾斜・倒立試験、クラムシェルのヒンジ屈曲確認を行います。
入れ子と運賃
真空成形品は軽くてかさばるため、運賃は重量ではなく容積で計算されます。入れ子の深さとスリーブ入数が1カートンに入るセット数を決め、カートンサイズがコンテナ1本に入る数を決めます。デスクは仕様の中でスリーブ入数、カートンサイズ、パレットまたはコンテナあたりのカートン数を確定し、各オファーの着地コストを比較できるようにします。梱包は梱包とパレット積み、数量とリードタイムはMOQ とリードタイムで扱っています。