
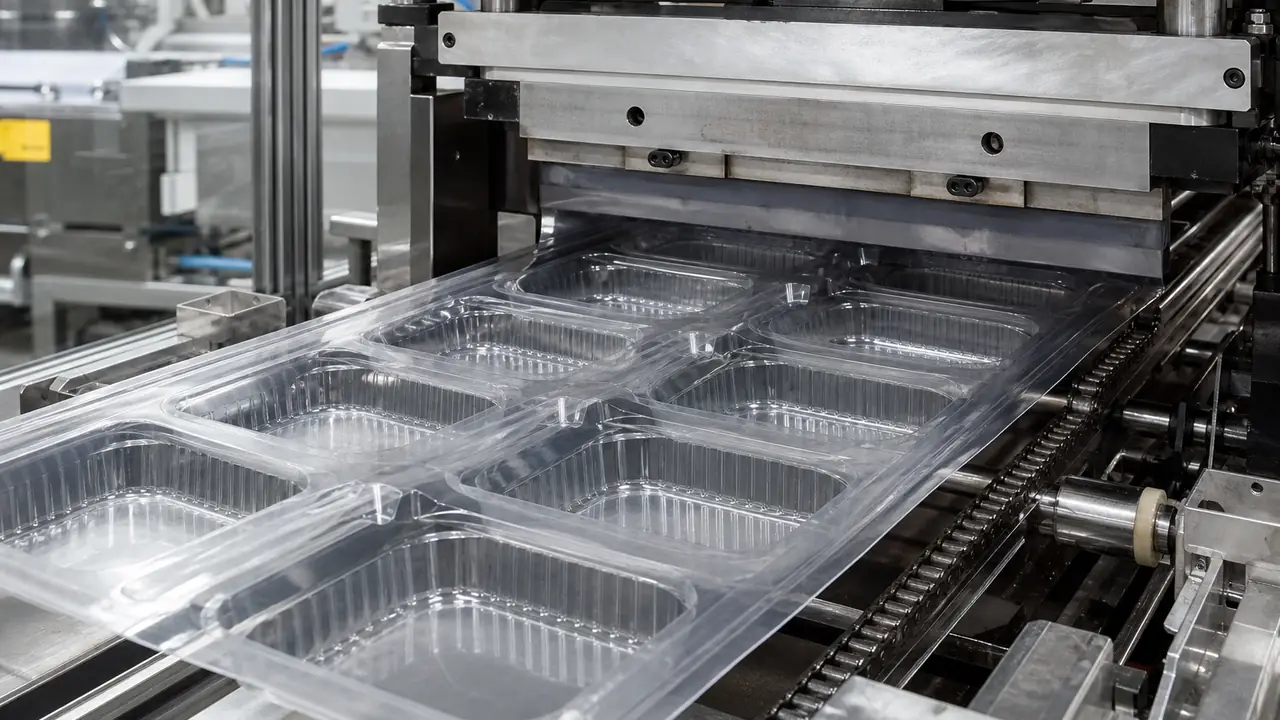
Wie Tiefziehen funktioniert
Das Tiefziehen beginnt mit Kunststofffolie statt mit Granulat. Die Folie wird erwärmt, bis sie weich wird, mit Vakuum, Druckluft oder Vorstrecker über ein Formwerkzeug gezogen oder gedrückt, in Form abgekühlt und dann aus der umgebenden Bahn geschnitten. Da die Form nur eine Folie formen und keine Schmelze unter hohem Druck aufnehmen muss, sind Tiefziehwerkzeuge leichter und schneller herzustellen als Spritzgussformen, und eine Linie kann einfacher zwischen Größen wechseln. Der Kompromiss ist die Wandstärke: Die Folie dehnt sich beim Formen, sodass Ecken und die tiefsten Stellen dünner ausfallen als die flachen Bereiche.
Das Werk steuert Foliendicke und -typ, Heizzonen und Heizzeit, Formdruck oder Vakuum, Tiefe und Zeitpunkt des Vorstreckers, Formtemperatur und Kühlung sowie die Einstellung des Stanzwerkzeugs. Lidwell nennt keine festen Einstellungen; unser Team fragt nach dem Grammgewicht jedes Teils und prüft es zusammen mit Deckelsitz und einem Flüssigkeitstest bei jedem Los gegen das Golden Sample.
Vier Schritte von der Folie zum Karton
- Folie. PP oder PET wird zu Folie einer festgelegten Dicke extrudiert, entweder im selben Werk oder als Rollenware zugekauft. Dicke und Rohstofftyp bestimmen Endgewicht und Steifigkeit.
- Formen. Die erwärmte Folie wird über eine Mehrfachform geformt. Randprofil, Rippen, Fächer und eingeformte Schrift wie der Recyclingcode entstehen hier.
- Stanzen. Die Teile werden mit einem Bandstahlschnitt oder einem Schnittwerkzeug aus der Bahn getrennt, in der Formstation oder in einer separaten Station. Die Schnittkante bestimmt, wie sauber sich der Rand anfühlt und wie gut der Deckel einrastet.
- Stapeln. Die Teile werden ineinandergestapelt, in Stapelhüllen abgezählt und in Kartons verpackt. Die Stapeltiefe bestimmt, wie viele pro Karton und pro Containerladung passen.
Was im Sortiment tiefgezogen wird
Der größte Teil der Takeaway-Linie wird tiefgezogen. Ein Partnerwerk in Foshan, Guangdong, zieht PP-Takeaway-Boxen mit 650 und 750 ml sowie 1.000 ml in glatter, gerippter und zweigeteilter Ausführung, verpackt mit 300 Sets pro Karton. Export-Suppenbecher aus einem PP-Tiefziehkatalog reichen von 350 ml bei 116x99x45 mm bis 950 ml bei 117x82x141 mm, verpackt mit 200 Sets pro Karton, mit dem PP-Code 5 und einer vom Lieferanten in den Boden eingeformten Mikrowellenkennzeichnung. Transparente PP-Fächerschalen reichen von einer Schale mit drei Fächern, 218x188x42 mm, 1.000 ml, bis zu einer Schale mit fünf Fächern, 232x232x47 mm, 1.500 ml. Die Datenblätter finden Sie unter PP-Lebensmittelbehälter und Obstbehälter mit Fächern.
| Teil | Material | Referenzgröße | Verpackung |
|---|---|---|---|
| Takeaway-Box | PP | 650-1.000 ml, glatt, gerippt oder zwei Fächer | 300 Sets pro Karton |
| Suppenbecher | PP | 350 ml, 116x99x45 mm bis 950 ml, 117x82x141 mm | 200 Sets pro Karton |
| Schale mit drei Fächern | Transparentes PP | 218x188x42 mm, 1.000 ml | 200 Sets pro Karton |
| Schale mit fünf Fächern | Transparentes PP | 232x232x47 mm, 1.500 ml | 200 Sets pro Karton |
| Kaltgetränkebecher oder Schale | PET | Schalen der 117-mm-Randklasse, 230-700 ml | Ca. 1.000 pro Karton bei Bechern |
PP- oder PET-Folie
PP-Folie wird verwendet, wo Speisen heiß sind oder aufgewärmt werden. Sie ist leicht durchscheinend und bei gleicher Dicke weniger steif als PET. PET-Folie ergibt die transparentesten Teile und ein klares Klicken an Klappbox-Verschlüssen, weshalb Obst- und Salatboxen im Supermarkt meist aus PET bestehen; PET wird aber nur kalt eingesetzt. PVC-Folie wird in diesem Sortiment nicht für Lebensmittelbehälter verwendet; wo transparentes PVC vorkommt, dann in nicht erhitzter Verpackung wie Sichtfenstern von Geschenkboxen und Faltschachteln. Ein Set aus PP-Unterteil und PET-Deckel muss für die kalte Nutzung gekennzeichnet werden. Die Seite Behältermaterialien vergleicht die Folien im Detail.
Fehlerbilder und Prüfungen
Dünne Ecken sind die typische Schwachstelle eines tiefgezogenen Teils: Eine Box, die auf dem Prüftisch besteht, kann an einer Ecke aufreißen, wenn sie mit heißen Speisen befüllt wird. Schwimmhautbildung ist eine Folienfalte zwischen zwei Kavitäten. Scharnierbruch an Klappboxen tritt nach wiederholtem Öffnen auf, wenn die Folie zu dünn oder die Scharnierlinie zu scharf ist. Ausgefranste Schnittkanten erschweren das Schließen der Deckel und können Hände zerkratzen. Ungleichmäßiges Ineinanderstapeln führt zu verklemmten Stapeln, die sich in einer geschäftigen Küche schwer trennen lassen; dazu der Beitrag über verklemmte gestapelte Behälter. Der Prüfplan umfasst Gewicht, Eckenstärke wo vereinbart, Deckelsitz, einen Kipp- und Überkopftest mit Flüssigkeit und eine Biegeprüfung des Scharniers bei Klappboxen.
Stapeln und Fracht
Tiefgezogenes Geschirr ist leicht und voluminös, daher wird die Fracht nach Volumen statt nach Gewicht berechnet. Stapeltiefe und Anzahl pro Stapelhülle bestimmen, wie viele Sets in einen Karton passen, und die Kartongröße bestimmt, wie viele in einen Container passen. Unser Team legt Hüllenanzahl, Kartongröße und Kartonzahl pro Palette oder pro Container in der Spezifikation fest, damit die Kosten frei Haus zwischen Angeboten verglichen werden können. Die Verpackung wird unter Verpackung und Palettierung behandelt, Mengen und Lieferzeiten unter MOQ und Lieferzeit.