
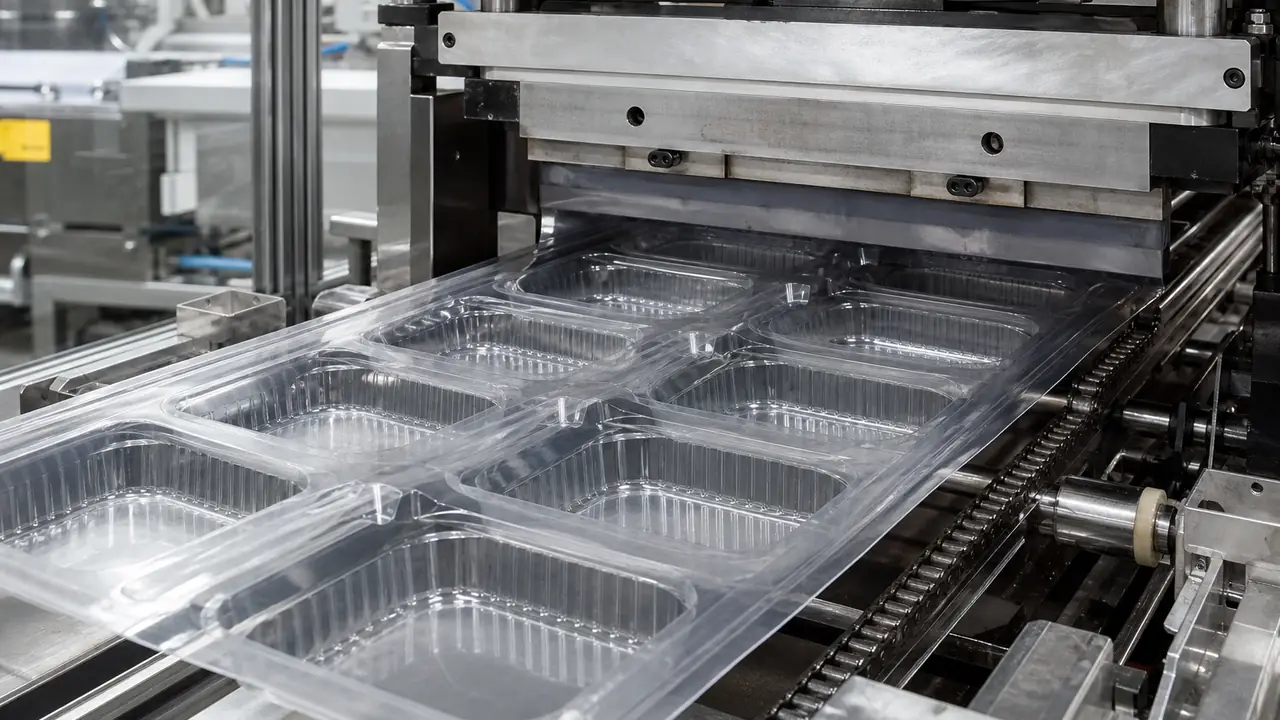
Come funziona la termoformatura
La termoformatura parte da una lastra di plastica anziché da granuli. La lastra viene riscaldata finché si ammorbidisce, stirata o pressata su uno stampo di formatura con vuoto, aria compressa o un punzone di assistenza, raffreddata in forma e poi tagliata dal nastro circostante. Poiché lo stampo deve solo dare forma a una lastra, non contenere resina fusa ad alta pressione, gli stampi di formatura sono più leggeri e rapidi da realizzare degli stampi a iniezione, e una linea può cambiare misura con più facilità. Il compromesso è lo spessore delle pareti: la lastra si stira durante la formatura, quindi gli angoli e i punti più profondi risultano più sottili delle zone piane.
Lo stabilimento controlla spessore e grado della lastra, zone di riscaldamento e tempo di riscaldamento, pressione di formatura o vuoto, profondità e tempistica del punzone, temperatura dello stampo e raffreddamento, e la regolazione dell’utensile di rifilatura. Lidwell non indica parametri fissi; il desk chiede la grammatura di ogni pezzo e la verifica, insieme all’aderenza del coperchio e a un test con liquido, rispetto al campione di riferimento su ogni lotto.
Quattro fasi dalla lastra al cartone
- Lastra. Il PP o il PET viene estruso in lastra di uno spessore definito, nello stesso stabilimento o acquistato in bobine. Spessore e grado della resina determinano il peso finale e la rigidità.
- Formatura. La lastra riscaldata prende forma su uno stampo multicavità. Profilo del bordo, nervature, scomparti e testi stampati come il codice resina si formano in questa fase.
- Rifilatura. I pezzi vengono tagliati dal nastro con una fustella a lama d’acciaio o un utensile di rifilatura accoppiato, in linea o in una stazione separata. Il bordo di rifilatura determina quanto il bordo risulti pulito al tatto e quanto bene il coperchio si agganci.
- Impilamento. I pezzi vengono impilati uno dentro l’altro, contati in tubi e imballati in cartoni. La profondità di impilamento determina quanti ne entrano per cartone e per container.
Che cosa produce la termoformatura in questa gamma
La maggior parte della linea per asporto è termoformata. Uno stabilimento partner a Foshan, nel Guangdong, termoforma box da asporto in PP da 650 e 750 ml, e da 1.000 ml in versione liscia, nervata e a due scomparti, imballati a 300 set per cartone. Le coppe per zuppa per l’export di un catalogo di termoformatura del PP vanno da 350 ml a 116x99x45 mm a 950 ml a 117x82x141 mm, imballate a 200 set per cartone, con il codice PP 5 e una marcatura microonde formata nel fondo dal fornitore. Le vaschette a scomparti in PP trasparente vanno da una vaschetta a tre scomparti da 218x188x42 mm e 1.000 ml a una vaschetta a cinque scomparti da 232x232x47 mm e 1.500 ml. Consultate contenitori per alimenti in PP e vaschette per frutta a scomparti per le schede tecniche.
| Pezzo | Materiale | Misura di riferimento | Imballo |
|---|---|---|---|
| Box da asporto | PP | 650-1.000 ml, liscio, nervato o a due scomparti | 300 set per cartone |
| Coppa per zuppa | PP | da 350 ml, 116x99x45 mm a 950 ml, 117x82x141 mm | 200 set per cartone |
| Vaschetta a tre scomparti | PP trasparente | 218x188x42 mm, 1.000 ml | 200 set per cartone |
| Vaschetta a cinque scomparti | PP trasparente | 232x232x47 mm, 1.500 ml | 200 set per cartone |
| Bicchiere o ciotola per bevande fredde | PET | Ciotole classe bordo 117 mm, 230-700 ml | Circa 1.000 per cartone per i bicchieri |
Lastra in PP o in PET
La lastra in PP si usa dove il cibo è caldo o viene riscaldato. È leggermente traslucida e meno rigida del PET a parità di spessore. La lastra in PET offre i pezzi più trasparenti e uno scatto netto nelle chiusure dei clamshell, ed è per questo che le vaschette per frutta e insalata del supermercato sono di solito in PET, ma il PET si usa solo a freddo. La lastra in PVC non è usata per i contenitori per alimenti di questa gamma; dove compare PVC trasparente si tratta di imballaggi non riscaldati come finestre di scatole regalo e scatole pieghevoli. Un set che combina una base in PP con un coperchio in PET deve essere etichettato per l’uso a freddo. La pagina materiali per contenitori confronta le lastre in dettaglio.
Difetti e controlli
Gli angoli sottili sono il punto debole tipico di un pezzo termoformato: un box che supera la prova al banco può spaccarsi su un angolo quando viene riempito con cibo caldo. Le pieghe di lastra (webbing) sono una piega tra due cavità. La rottura delle cerniere sui clamshell compare dopo aperture ripetute quando la lastra è troppo sottile o la linea di cerniera troppo netta. I bordi di rifilatura irregolari rendono difficile chiudere i coperchi e possono graffiare le mani. Un impilamento irregolare causa pile incastrate difficili da separare in una cucina affollata, tema trattato nella nota sui contenitori impilati incastrati. Il piano di ispezione verifica peso, spessore degli angoli dove concordato, aderenza del coperchio, un test di inclinazione e capovolgimento con liquido e un controllo di flessione della cerniera per i clamshell.
Impilamento e trasporto
Gli articoli termoformati sono leggeri e voluminosi, quindi il trasporto si paga a volume più che a peso. Profondità di impilamento e numero di pezzi per tubo determinano quanti set entrano in un cartone, e la misura del cartone determina quanti ne entrano in un container. Il desk fissa nella specifica il numero di pezzi per tubo, la misura del cartone e il numero di cartoni per pallet o per container, così che il costo franco destino si possa confrontare tra le offerte. L’imballo è trattato in imballo e pallettizzazione; quantità e tempi in MOQ e tempi di consegna.