
Cómo funciona el termoformado
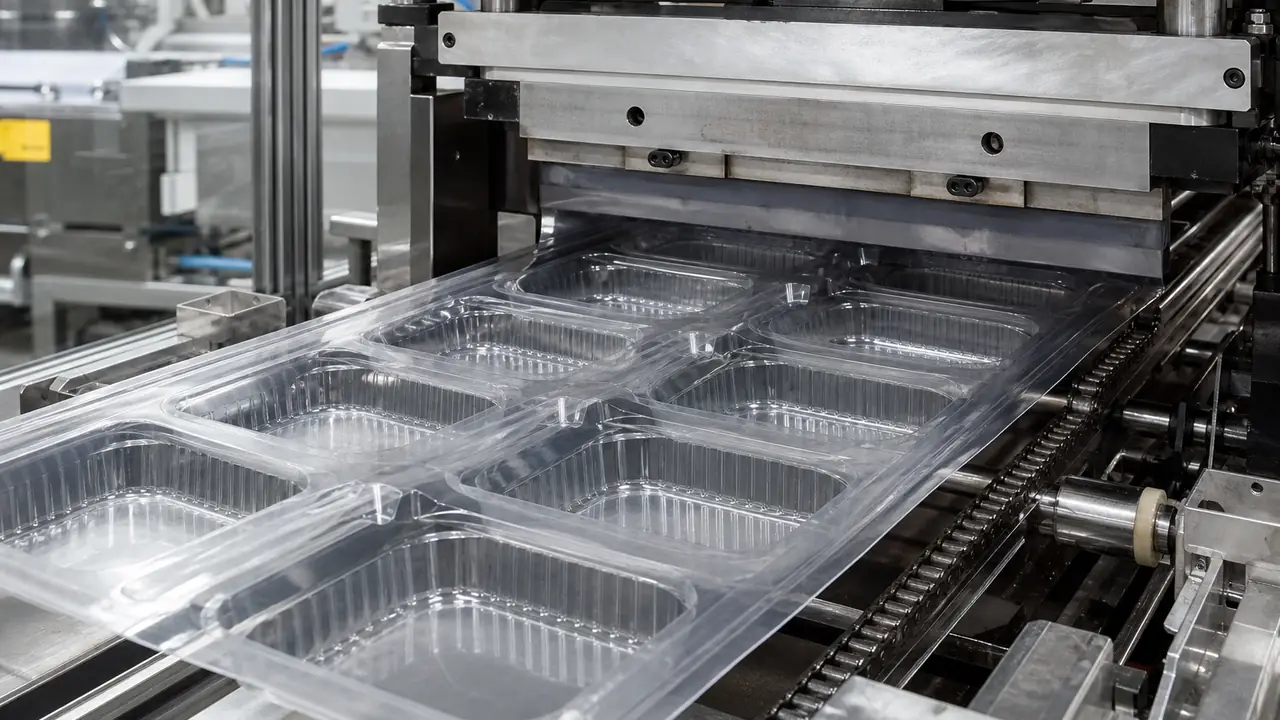
El termoformado parte de lámina de plástico en lugar de granza. La lámina se calienta hasta que se ablanda, se estira o se presiona sobre un molde de conformado mediante vacío, aire comprimido o un pistón de preestirado, se enfría con la forma y después se recorta de la banda que la rodea. Como el molde solo tiene que dar forma a una lámina, no contener resina fundida a alta presión, los útiles de conformado son más ligeros y rápidos de fabricar que los moldes de inyección, y una línea puede cambiar de tamaño con más facilidad. La contrapartida es el grosor de pared: la lámina se estira al conformarse, así que las esquinas y los puntos más profundos quedan más finos que las zonas planas.
La planta controla el calibre y la calidad de la lámina, las zonas y el tiempo de calentamiento, la presión o el vacío de conformado, la profundidad y la sincronización del preestirado, la temperatura y el enfriamiento del molde, y el ajuste del útil de recorte. Lidwell no indica ajustes fijos; pedimos el gramaje de cada pieza y lo comprobamos, junto con el ajuste de tapa y una prueba con líquido, frente a la muestra patrón en cada lote.
Cuatro pasos de la lámina a la caja de cartón
- Lámina. El PP o el PET se extruye en lámina de un calibre determinado, en la misma planta o comprada en bobinas. El calibre y la calidad de la resina deciden el peso y la rigidez finales.
- Conformado. La lámina caliente se conforma sobre un molde multicavidad. Aquí se forman el perfil del borde, los nervios, los compartimentos y los textos moldeados como el código de resina.
- Recorte. Las piezas se cortan de la banda con un fleje de acero o un útil de recorte de precisión, en la misma estación o en otra separada. El canto de recorte decide lo limpio que se nota el borde y lo bien que encaja la tapa.
- Encajado. Las piezas se apilan unas dentro de otras, se cuentan en fundas y se embalan en cajas de cartón. La profundidad de encajado decide cuántas caben por caja y por carga de contenedor.
Lo que fabrica el termoformado en esta gama
La mayor parte de la línea para llevar es termoformada. Una planta asociada en Foshan, Guangdong, termoforma cajas para llevar de PP de 650 y 750 ml, y de 1.000 ml en versiones lisa, nervada y de dos compartimentos, embaladas en 300 juegos por caja de cartón. Los vasos de sopa de exportación de un catálogo de termoformado de PP van de 350 ml con 116x99x45 mm a 950 ml con 117x82x141 mm, embalados en 200 juegos por caja, con el código 5 de PP y un marcado de microondas conformado en la base por el proveedor. Las bandejas de PP transparente con compartimentos van de una bandeja de tres compartimentos de 218x188x42 mm y 1.000 ml a una de cinco compartimentos de 232x232x47 mm y 1.500 ml. Consulte recipientes para alimentos de PP y recipientes de fruta con compartimentos para las fichas técnicas.
| Pieza | Material | Tamaño de referencia | Embalaje |
|---|---|---|---|
| Caja para llevar | PP | 650-1.000 ml, lisa, nervada o de dos compartimentos | 300 juegos por caja de cartón |
| Vaso de sopa | PP | 350 ml, 116x99x45 mm a 950 ml, 117x82x141 mm | 200 juegos por caja de cartón |
| Bandeja de tres compartimentos | PP transparente | 218x188x42 mm, 1.000 ml | 200 juegos por caja de cartón |
| Bandeja de cinco compartimentos | PP transparente | 232x232x47 mm, 1.500 ml | 200 juegos por caja de cartón |
| Vaso o cuenco para bebida fría | PET | Cuencos de la clase de borde de 117 mm, 230-700 ml | Unos 1.000 por caja para vasos |
Lámina de PP o de PET
La lámina de PP se usa donde la comida está caliente o se recalienta. Es ligeramente translúcida y menos rígida que el PET al mismo calibre. La lámina de PET da las piezas más transparentes y un clic nítido en los cierres de las cajas bisagra, y por eso las cajas de fruta y ensalada de supermercado suelen ser de PET, pero el PET se usa solo en frío. En esta gama no se usa lámina de PVC para recipientes para alimentos; donde aparece PVC transparente es en envases sin calor, como ventanas de cajas de regalo y cajas plegables. Un juego que combina una base de PP con una tapa de PET debe etiquetarse para uso en frío. La página de materiales de recipientes compara las láminas en detalle.
Defectos y controles
Las esquinas finas son el punto débil típico de una pieza termoformada: una caja que supera la prueba en banco puede abrirse por una esquina al llenarse con comida caliente. El pliegue de banda es un doblez de lámina entre dos cavidades. El agrietamiento de bisagra en cajas bisagra aparece tras aperturas repetidas cuando la lámina es demasiado fina o la línea de bisagra demasiado marcada. Los cantos de recorte irregulares dificultan cerrar las tapas y pueden arañar las manos. Un encajado irregular provoca pilas atascadas difíciles de separar en una cocina con mucho movimiento, tema tratado en la nota sobre recipientes encajados que se atascan. El plan de inspección comprueba el peso, el grosor de esquina donde se acuerde, el ajuste de tapa, una prueba de inclinación e inversión con líquido y un control de flexión de bisagra para cajas bisagra.
Encajado y flete
Los envases termoformados son ligeros y voluminosos, así que el flete se cobra por volumen y no por peso. La profundidad de encajado y el número de piezas por funda deciden cuántos juegos caben en una caja de cartón, y el tamaño de la caja decide cuántas caben en un contenedor. Fijamos en la especificación el número por funda, el tamaño de la caja y el número de cajas por palé o por contenedor, para poder comparar el coste puesto en destino entre ofertas. El embalaje se trata en embalaje y paletizado; las cantidades y plazos, en MOQ y plazos.