
Два процесса, два типа заводов
Термоформование начинается с пластикового листа. Лист нагревают до размягчения, вакуумом или сжатым воздухом натягивают или прижимают к форме, охлаждают и вырубают из полотна. Литьё под давлением начинается с гранул смолы. Гранулы расплавляют и под давлением впрыскивают в закрытую стальную пресс-форму, выдерживают до затвердевания детали и затем извлекают. Обычно эти процессы идут на разных заводах с разным оборудованием, и в Китае они сосредоточены в разных местах: термоформованные коробки для еды на вынос, стаканы и раскладные контейнеры — в Гуандуне, а литьевые коробки для хранения, контейнеры для продуктов и органайзеры — в Тайчжоу и Нинбо (Чжэцзян), рядом с производителями пресс-форм Хуанъяня.
Термоформование на практике
Термоформование подходит для тонкостенных одноразовых или малоиспользуемых изделий, выпускаемых большими объёмами: коробок для еды на вынос, суповых стаканов, мисок, раскладных контейнеров, корзинок для ягод, лотков с разделителями и крышек. Лист из PP, PET или PS формуется сразу на много изделий, стенки тонкие и довольно равномерные, хотя в глубоких углах истончаются. Завод-партнёр в Фошане (Гуандун) термоформует коробки из PP для еды на вынос объёмом 650, 750 и 1 000 мл с упаковкой по 300 комплектов в короб. Экспортные суповые стаканы от 350 до 950 мл и прозрачные лотки из PP с разделителями до 1 500 мл делаются тем же способом и упаковываются по 200 комплектов в короб.
Сильные стороны — малый вес изделия, плотное вложение, высокая производительность и более низкая стоимость оснастки, чем при литье под давлением. Ограничения — толщину стенки нельзя точно контролировать по всей детали, края и резьбы менее жёсткие, а очень толстые или сложные элементы невозможны. Оснастка и производительность описаны на странице термоформования.
Литьё под давлением на практике
Литьё под давлением подходит для жёстких, долговечных или сложных деталей: многоразовых контейнеров для хранения продуктов, крышек вакуумных контейнеров с клапанами, контейнеров для холодильника, панелей и петель складных ящиков, косметических органайзеров, настольных лотков, столовых приборов и литьевых стаканов. Толщину стенки задаёт стальная пресс-форма, поэтому рёбра, толстые края, защёлки, петли и логотипы отливаются точно, а острые углы и хорошая поверхность достижимы. Литьевые стаканы из PP завода-партнёра упаковываются по 300-500 штук в короб, например 500 штук в коробе 41x32x48 см.
Сильные стороны — жёсткость, точность размеров, долговечность и свобода конструкции. Ограничения — больший вес изделия, более высокая стоимость пресс-формы, более долгое изготовление оснастки и, как правило, больший объём, необходимый для окупаемости новой пресс-формы. Цикл, литники и стенки описаны на странице литья под давлением.
Сравнение
| Фактор | Термоформование | Литьё под давлением |
|---|---|---|
| Исходный материал | Экструдированный лист, PP, PET или PS | Гранулы смолы, PP, PS, PET, ABS и другие |
| Стенка | Тонкая, тоньше в глубоких углах | Задаётся пресс-формой, может меняться по конструкции |
| Вес изделия | Низкий | Выше при том же размере |
| Типичные изделия | Коробки на вынос, стаканы, раскладные контейнеры, корзинки, лотки | Многоразовое хранение, органайзеры, контейнеры, приборы, стаканы |
| Края, защёлки, петли | Формованные, менее жёсткие | Отлиты точно, жёсткие |
| Оснастка | Дешевле, быстрее изготовление | Дороже, дольше изготовление |
| Основной кластер | Гуандун | Тайчжоу и Нинбо, Чжэцзян |
Как определить, что перед вами
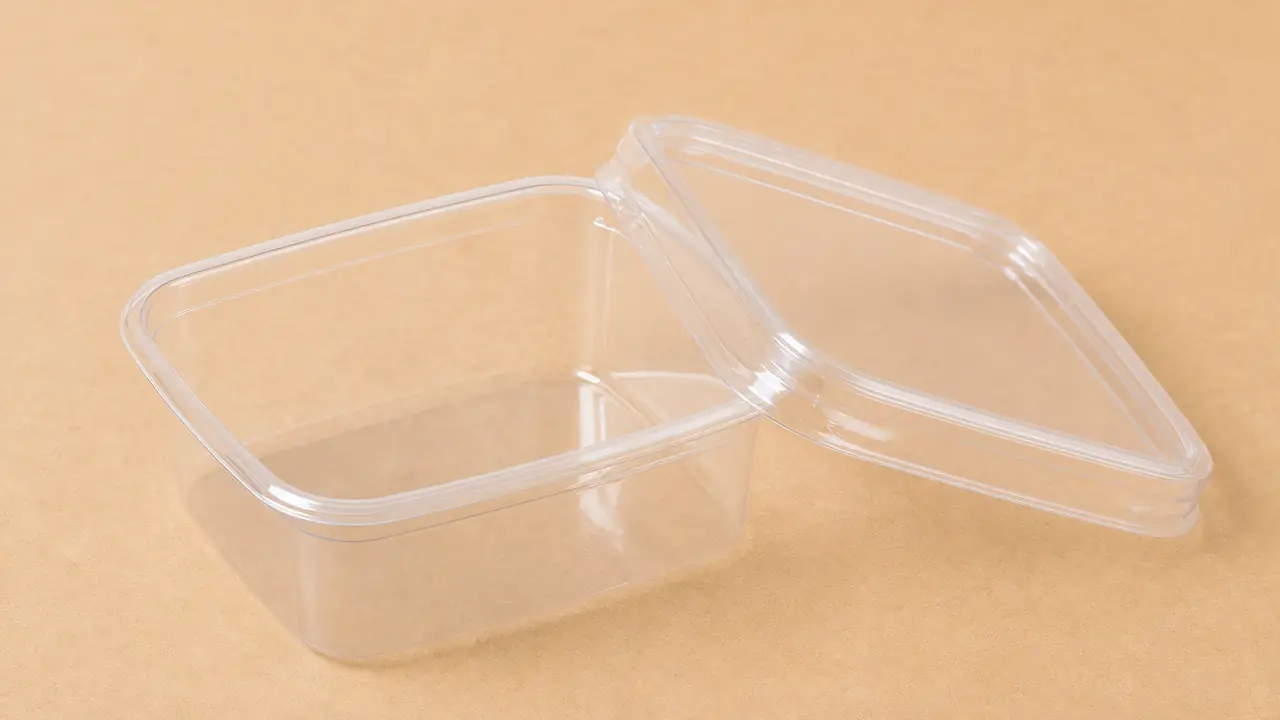
- Кромки. У термоформованных деталей вырубленная кромка, часто завальцованная или с фланцем по краю. У литьевых — отлитая кромка и обычно небольшой след литника, часто на дне.
- Стенки. Нажмите на боковую стенку: термоформованная легко прогибается, литьевая жёстче.
- Вес. При том же объёме литьевая деталь тяжелее. Вес изделия — самый ясный признак того, на каком процессе основано предложение; см. вес и толщину стенки.
- Углы и детали. Острые углы, толстые рёбра, защёлки и мелкие логотипы указывают на литьё под давлением.
Крышки: часто сочетание
Одно изделие может сочетать оба процесса. Многие программы для еды на вынос используют термоформованные основания с термоформованными крышками ради скорости и стоимости; многоразовые контейнеры для хранения обычно сочетают литьевое основание с литьевой крышкой и силиконовым уплотнителем; некоторые суповые контейнеры используют термоформованный стакан с литьевой крышкой для более плотного закрывания. Поскольку две детали могут быть сделаны разными процессами, а иногда и на разных заводах, посадка крышки проверяется на образце с реальной серийной оснастки. См. крышки и уплотнители.
Процесс и документы на контакт с пищей
Процесс не меняет правил контакта с пищей, но меняет то, что должны охватывать документы. В термоформованной детали участвуют поставщик листа и формовочный завод, поэтому декларация должна прослеживать PP или PET от смолы к листу и к готовому изделию. У литьевой детали смола и мастербатч идут прямо в пресс-форму. В обоих случаях соответствовать должно готовое изделие — FDA 21 CFR 177.1520 для PP в США или EU 10/2011 в Европе, поэтому отдел запрашивает декларацию на готовую деталь и проверяет её по каждому проекту.
Оснастка, образцы и сроки
Для обоих процессов самый быстрый путь — стоковая пресс-форма: существующая модель, без печати или с печатью. Стоковые образцы обычно занимают 3-7 рабочих дней, образцы с печатью — 7-15 рабочих дней. Новая пресс-форма добавляет изготовление оснастки и пробу T1 — первые отливки с новой формы, обычно 25-45 дней на цикл пресс-формы, а первый заказ с новой пресс-формой обычно занимает 45-60 дней с учётом оснастки. Литьевые пресс-формы ближе к верхней границе, потому что сталь сложнее. Хуанъянь в Тайчжоу — один из главных центров изготовления пресс-форм в Китае; по сообщению прессы Чжэцзяна в 2025 году, на него приходится около 30% выпуска литьевых пресс-форм в стране.
Объёмы и MOQ
Стоковые пресс-формы обоих процессов обычно начинаются от 1-10 сборных коробов. Крышки или рукава с печатью обычно начинаются от 10 000-50 000 штук на позицию. Новая пресс-форма обычно начинается от 50 000-100 000 штук на позицию для линеек на вынос, а для коробок для хранения стартовые объёмы ниже — около 1 000-3 000 штук на позицию в зависимости от размера и формы. Все цифры — ориентировочные диапазоны, подтверждаемые письменно для каждой программы; см. MOQ и сроки.
Что выбрать
Выбирайте термоформование для одноразовой упаковки на вынос и упаковки свежих продуктов, где важнее всего вес, вложение и цена за штуку. Выбирайте литьё под давлением для многоразового хранения продуктов, органайзеров и любой детали, которой нужен жёсткий край, петля, клапан или точная посадка. Если линейка охватывает оба процесса, отдел координирует заводы-партнёры в каждом кластере в рамках одного проекта и одной спецификации. Отправьте свой перечень через форму запроса.