
Deux procédés, deux types d'usines
Le thermoformage part d'une feuille de plastique. La feuille est chauffée jusqu'à ramollir, étirée ou pressée sur un moule par le vide ou l'air comprimé, refroidie, puis détourée de la bande. Le moulage par injection part de granulés de résine. Les granulés sont fondus et injectés sous pression dans un moule en acier fermé, maintenus jusqu'à solidification de la pièce, puis éjectés. Les deux procédés tournent généralement dans des usines différentes, avec des équipements différents, et en Chine ils se regroupent en des lieux différents : les boîtes à emporter, gobelets et boîtes à charnière thermoformés se concentrent dans le Guangdong, tandis que les boîtes de rangement, boîtes de conservation et organiseurs injectés se concentrent à Taizhou et Ningbo, dans le Zhejiang, à proximité des moulistes de Huangyan.
Le thermoformage en pratique
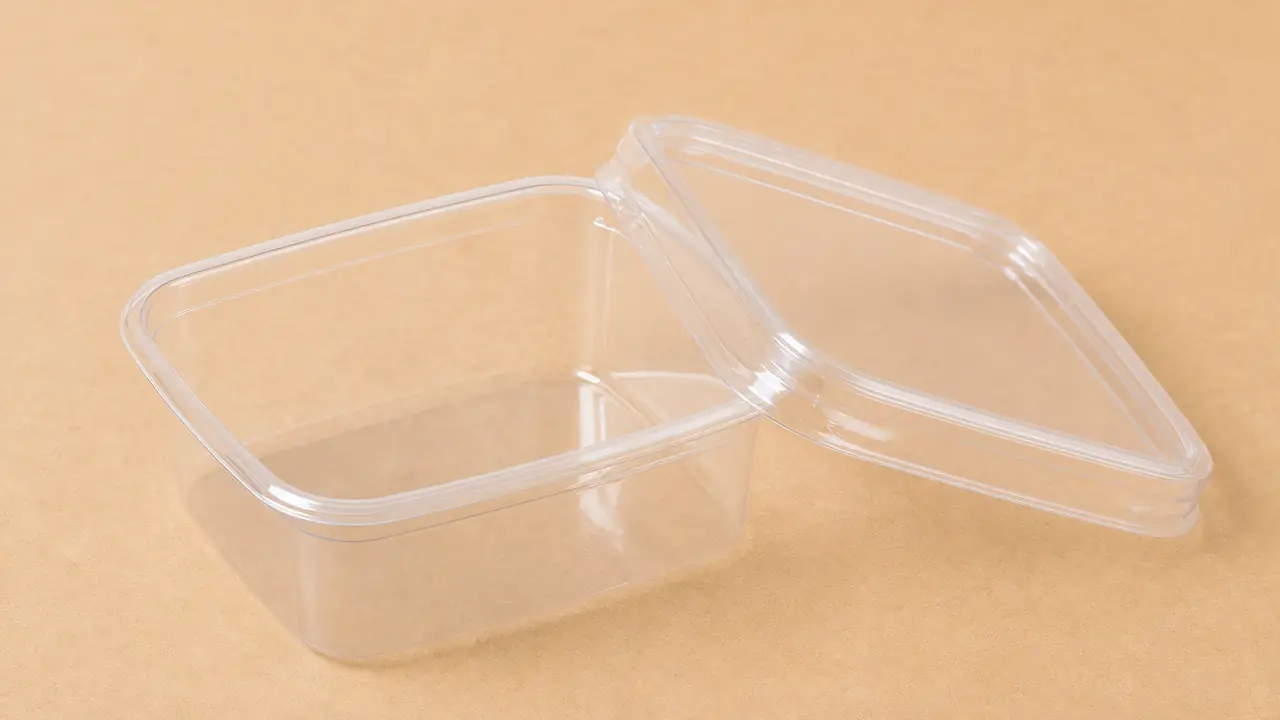
Le thermoformage convient aux pièces à paroi fine, à usage unique ou léger, produites en grands volumes : boîtes à emporter, pots à soupe, bols, boîtes à charnière, barquettes à fruits, plateaux compartimentés et couvercles. La feuille en PP, PET ou PS est formée par plusieurs pièces à la fois, et les parois sont fines et assez régulières, bien qu'elles s'amincissent dans les angles profonds. Une usine partenaire de Foshan, dans le Guangdong, thermoforme des boîtes à emporter en PP de 650, 750 et 1 000 ml, conditionnées par 300 ensembles par carton. Les pots à soupe export de 350 à 950 ml et les plateaux compartimentés en PP transparent jusqu'à 1 500 ml sont issus du même procédé, conditionnés par 200 ensembles par carton.
Ses atouts sont un faible poids par pièce, un emboîtement serré, une production rapide et un outillage moins coûteux que l'injection. Ses limites : l'épaisseur de paroi ne peut pas être maîtrisée précisément sur toute la pièce, les bords et filetages sont moins rigides, et les éléments très épais ou complexes sont impossibles. La page thermoformage détaille l'outillage et la production.
Le moulage par injection en pratique
L'injection convient aux pièces rigides, durables ou complexes : boîtes de conservation réutilisables, couvercles de boîtes sous vide à valve, bacs de réfrigérateur, panneaux et charnières de caisses pliables, organiseurs cosmétiques, corbeilles de bureau, couverts et gobelets injectés. L'épaisseur de paroi est fixée par le moule en acier, ce qui permet de mouler avec précision nervures, bords épais, clips, charnières et logos, avec des angles nets et un bon état de surface. Les gobelets PP injectés d'une usine partenaire sont conditionnés par 300 à 500 par carton, par exemple 500 dans un carton de 41x32x48 cm.
Ses atouts sont la rigidité, la précision dimensionnelle, la durabilité et la liberté de conception. Ses limites : un poids par pièce plus élevé, un moule plus coûteux, un délai d'outillage plus long et, généralement, un volume plus important pour justifier un nouveau moule. La page moulage par injection explique cycle, points d'injection et parois.
Comparaison
| Critère | Thermoformé | Injecté |
|---|---|---|
| Matière de départ | Feuille extrudée, PP, PET ou PS | Granulés de résine, PP, PS, PET, ABS et autres |
| Paroi | Fine, plus fine dans les angles profonds | Fixée par le moule, peut varier selon la conception |
| Poids par pièce | Faible | Plus élevé à taille égale |
| Produits types | Boîtes à emporter, gobelets, boîtes à charnière, barquettes, plateaux | Conservation réutilisable, organiseurs, bacs, couverts, gobelets |
| Bords, clips, charnières | Formés, moins rigides | Moulés avec précision, rigides |
| Outillage | Coût plus faible, réalisation plus courte | Coût plus élevé, réalisation plus longue |
| Pôle principal | Guangdong | Taizhou et Ningbo, Zhejiang |
Comment reconnaître le procédé
- Bords. Les pièces thermoformées ont un bord détouré, souvent roulé ou à collerette. Les pièces injectées ont un bord moulé et généralement une petite trace de point d'injection, souvent sur le fond.
- Parois. Appuyez sur le côté : une paroi thermoformée fléchit facilement ; une paroi injectée est plus rigide.
- Poids. À contenance égale, une pièce injectée est plus lourde. Le poids par pièce est le signe le plus clair du procédé sur lequel repose un devis ; voir grammage et épaisseur de paroi.
- Angles et détails. Des angles nets, des nervures épaisses, des clips et des logos fins indiquent l'injection.
Couvercles : souvent un mélange
Un même produit peut combiner les deux. De nombreux programmes de vente à emporter associent fonds et couvercles thermoformés pour la rapidité et le coût ; la conservation réutilisable associe généralement un fond injecté à un couvercle injecté avec joint en silicone ; certains pots à soupe utilisent un pot thermoformé et un couvercle injecté pour une fermeture plus ferme. Comme les deux pièces peuvent provenir de procédés, voire d'usines, différents, l'ajustement du couvercle est vérifié sur l'échantillon issu des outillages de production réels. Voir couvercles et joints.
Procédé et documents de contact alimentaire
Le procédé ne modifie pas les règles de contact alimentaire, mais il modifie ce que les documents doivent couvrir. Une pièce thermoformée fait intervenir un fournisseur de feuille en plus de l'usine de formage ; la déclaration doit donc assurer la traçabilité du PP ou du PET, de la résine à la feuille puis à la pièce finie. Pour une pièce injectée, la résine et l'éventuel mélange-maître vont directement dans le moule. Dans les deux cas, c'est l'article fini qui doit être conforme, que ce soit à FDA 21 CFR 177.1520 pour le PP aux États-Unis ou à EU 10/2011 en Europe ; notre bureau demande donc une déclaration portant sur la pièce finie, vérifiée projet par projet.
Outillage, échantillons et délais
Pour les deux procédés, la voie la plus rapide est le moule standard : un modèle existant, neutre ou imprimé. Les échantillons standard demandent généralement 3 à 7 jours ouvrés et les échantillons imprimés 7 à 15 jours ouvrés. Un nouveau moule ajoute la fabrication de l'outil et un essai T1, les premières pièces sorties du nouveau moule, soit généralement 25 à 45 jours pour le cycle du moule, et une première commande avec nouveau moule demande généralement 45 à 60 jours outillage compris. Les moules d'injection se situent dans le haut de la fourchette, car l'acier est plus complexe. Huangyan, à Taizhou, est l'un des principaux centres de fabrication de moules de Chine ; la presse du Zhejiang indiquait en 2025 qu'il représente environ 30 % de la production nationale de moules d'injection.
Volumes et MOQ
Les moules standard de l'un ou l'autre procédé démarrent généralement à 1 à 10 cartons mixtes. Les couvercles ou manchons imprimés démarrent généralement à 10 000-50 000 pièces par article. Un nouveau moule démarre généralement à 50 000-100 000 pièces par article pour les gammes à emporter, avec des quantités de départ plus faibles pour les boîtes de rangement, environ 1 000 à 3 000 pièces par article selon la taille et le moule. Tous ces chiffres sont des fourchettes de référence, confirmées par écrit pour chaque programme ; voir MOQ et délais.
Lequel choisir
Choisissez le thermoformage pour l'emballage à emporter à usage unique et les fruits et légumes frais, lorsque le poids, l'emboîtement et le coût par pièce comptent le plus. Choisissez l'injection pour la conservation réutilisable, les organiseurs et toute pièce exigeant un bord rigide, une charnière, une valve ou un ajustement précis. Lorsqu'une gamme couvre les deux, notre bureau coordonne des usines partenaires dans chaque pôle au sein d'un même projet et d'une même spécification. Envoyez votre liste via le formulaire de devis.