
Por qué los aditivos importan al comprador
Los compradores especifican una resina, PP o PET, y suponen que el envase está hecho de ella. En la práctica, la resina llega con aditivos ya incorporados, y la planta añade más en la máquina: color, auxiliares de proceso, a veces cargas. Estas pequeñas adiciones deciden el color que ve el comprador final, si los envases encajados se separan limpiamente, si una caja transparente atrae polvo y cómo se comporta la pieza en el congelador. También importan para el cumplimiento normativo, porque las normas de contacto alimentario se aplican a todo el envase terminado, no solo a la resina base.
Las principales familias de aditivos
| Aditivo | Qué hace | Dónde lo nota el comprador |
|---|---|---|
| Masterbatch de color | Pigmento en una resina portadora, dosificado en la máquina | Bases negras, tarrinas blancas, colores de marca |
| Clarificante o agente nucleante | Mejora la transparencia y la rigidez del PP | Tapas y cajas de PP transparente |
| Agentes deslizantes y antibloqueo | Reducen la fricción entre superficies | Envases encajados que se separan limpiamente |
| Agente antiestático | Reduce la carga estática en la superficie | Cajas transparentes que atraen menos polvo |
| Modificador de impacto | Mejora la resistencia, a menudo a baja temperatura | Tapas para congelador, cajas de almacenaje |
| Estabilizantes | Protegen la resina durante el procesado y el uso | Casi invisibles, forman parte del grado de resina |
| Cargas | Sustituyen parte del polímero, cambian la rigidez | Almidón en mezclas de almidón, cargas minerales |
Colorantes y masterbatch
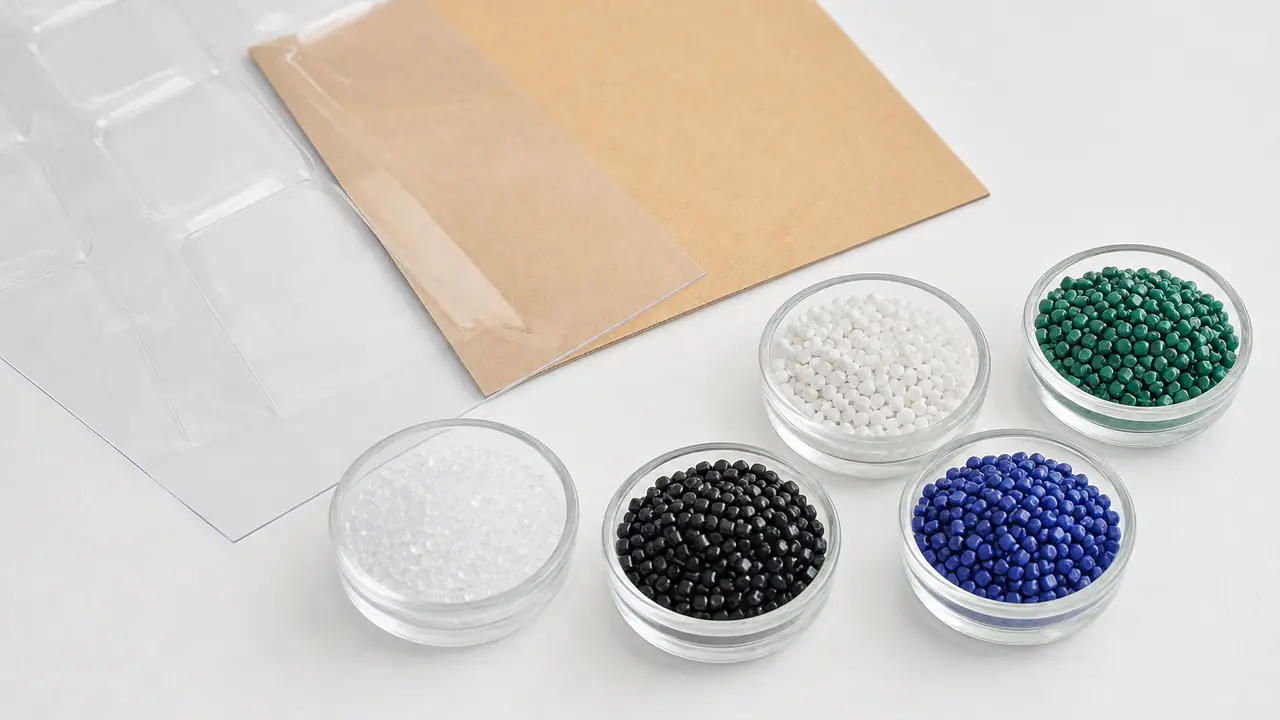
La mayoría de los envases de color se fabrican añadiendo masterbatch, un concentrado de pigmento en una resina portadora, a la resina natural en la fase de moldeo o de extrusión de lámina. Los colores estándar en la documentación de las plantas asociadas para envases para llevar de PP son transparente, base negra con tapa transparente y blanco. Las bases negras son habituales para exposición y comida caliente porque disimulan las marcas de salsa y hacen que la comida parezca más apetecible. Los envases de mezcla de almidón son de color crema por el propio almidón y no por un pigmento.
Hay tres puntos que importan al comprador. Primero, el masterbatch debe ser apto para contacto alimentario y estar cubierto en la declaración: la resina portadora, los pigmentos y la dosis. Segundo, un color de marca personalizado requiere igualarse con un patrón físico y normalmente una tirada mínima, porque la planta tiene que purgar y estabilizar la línea. Tercero, el color varía entre lotes salvo que se controlen el masterbatch, la dosis y la resina base; véase variación de color entre lotes.
Clarificantes en el PP
El PP natural es translúcido. Los agentes clarificantes reducen la turbidez y hacen que las tapas y cajas de PP transparente se parezcan más al PET, lo que importa para la exposición. No convierten el PP en PET, y la turbidez sigue aumentando con el espesor de pared. Si una pieza de PP transparente se ve claramente mejor en una cotización que en otra, la razón puede ser un grado clarificado, y debe figurar en la especificación para que no se elimine en una reposición. Véase el plástico PP en recipientes para alimentos.
Agentes deslizantes, antibloqueo y antiestáticos
Los envases de pared delgada encajados pueden pegarse entre sí, lo que frena una cocina con mucho trabajo y provoca reclamaciones de los compradores de restauración. Los agentes deslizantes y antibloqueo, junto con el diseño de topes de desencaje, ayudan a separarlos. Las cajas de almacenaje y los organizadores transparentes atraen a menudo polvo por carga estática en un almacén o en un estante; los agentes antiestáticos lo reducen, y el embalaje puede ayudar aún más. Estos aditivos pueden migrar a la superficie con el tiempo por diseño, por eso forman parte de la evaluación de contacto alimentario de los artículos para alimentos.
Cargas y mezclas
Las cargas sustituyen parte del polímero por otro material. En esta gama, el ejemplo más claro es el envase a base de almidón: la documentación de la planta asociada lo describe como almidón de maíz, incluido en el termoformado de PP, así que la mesa lo trata como una mezcla de almidón y PP. Las cargas minerales se usan en algunas piezas opacas para aumentar la rigidez. Una pieza con carga sigue siendo una pieza plástica y se describe como tal; la carga no la hace biodegradable. Véase envases a base de almidón.
Qué esperan las normas de contacto alimentario
En la Unión Europea, el Reglamento (UE) 10/2011 enumera las sustancias que pueden usarse en materiales plásticos en contacto con alimentos y fija un límite de migración global de 10 mg/dm2 o 60 mg/kg de simulante alimentario, además de límites de migración específica para sustancias concretas. Por tanto, la declaración de conformidad de un envase terminado debe cubrir los aditivos y colorantes realmente usados, y el informe de migración debe hacerse sobre la pieza terminada y coloreada. Una declaración del proveedor de resina cubre un material intermedio, no el envase. En Estados Unidos, los aditivos y colorantes deben estar autorizados para el uso previsto según FDA 21 CFR 174-178, con las condiciones de uso adaptadas al producto. Para China, GB 4806.7-2023 cubre los materiales y artículos plásticos, y GB 4806.6 las resinas. Los documentos se emiten a nombre de la planta asociada o de su marca para cada proyecto y la mesa los verifica; confírmelo con su laboratorio.
Preguntas para la planta
- ¿Qué grado de resina se usa y lleva ya un clarificante u otros aditivos?
- ¿Qué masterbatch se usa para cada color, con qué dosis, y está cubierto para contacto alimentario?
- ¿Se añaden agentes deslizantes, antibloqueo o antiestáticos en la máquina?
- ¿Se usa alguna carga, y en qué proporción?
- ¿Cubren la declaración y el informe de migración la pieza terminada y coloreada?
- ¿Se usarán los mismos grados y masterbatch en las reposiciones, o se notificará por escrito cualquier cambio?
Mantener estable la receta
El problema más habitual con los aditivos no es un aditivo erróneo, sino uno cambiado: un masterbatch más barato, otro grado de resina o un clarificante eliminado en una reposición. El resultado es un cambio de color, una tapa más turbia o envases que se pegan, y a veces un expediente de contacto alimentario que ya no corresponde al producto. La mesa escribe el grado de resina, el masterbatch y los aditivos en la especificación, conserva la pieza de referencia aprobada y pide que cualquier cambio se confirme por escrito. Los colores personalizados suelen seguir los mínimos de logotipo e impresión, en torno a 10.000-50.000 piezas por artículo, confirmados para cada programa en MOQ y plazo de entrega. Envíe los colores y las piezas mediante el formulario de cotización.