
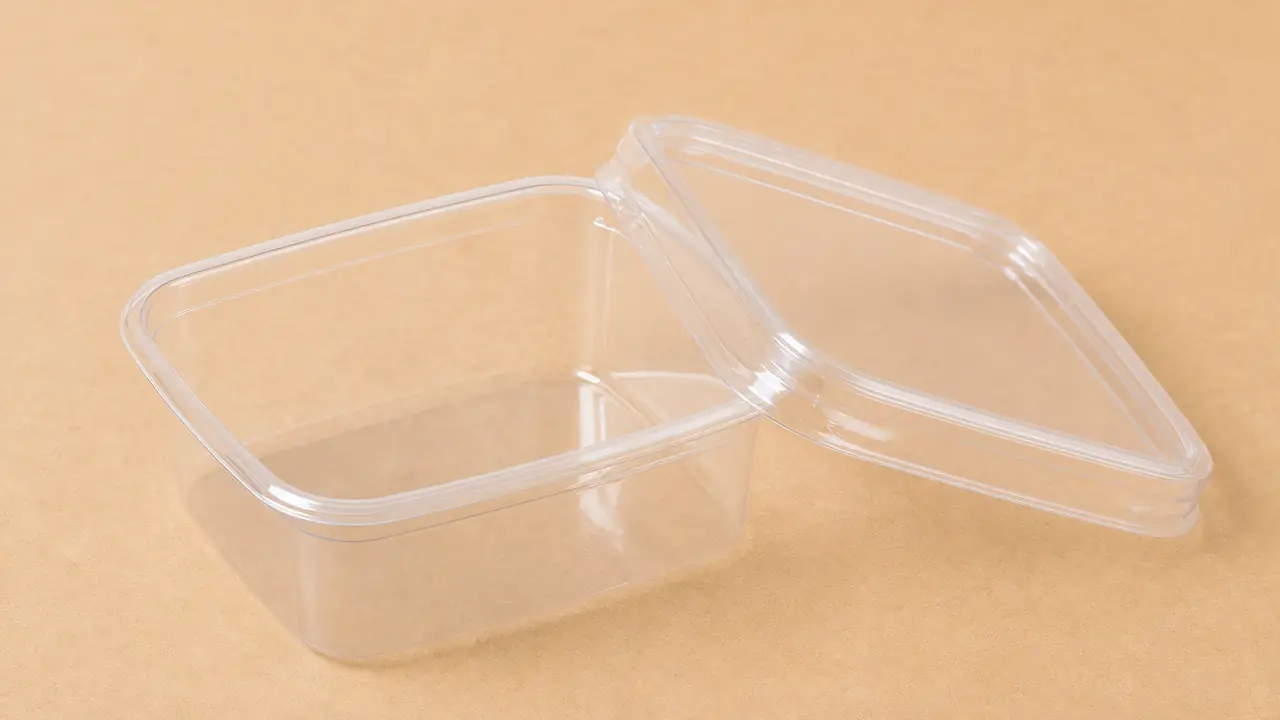
Zwei Verfahren, zwei Arten von Werken
Das Tiefziehen beginnt mit einer Kunststofffolie. Die Folie wird erhitzt, bis sie weich ist, per Vakuum oder Druckluft über ein Werkzeug gezogen oder gepresst, abgekühlt und dann aus der Bahn ausgestanzt. Der Spritzguss beginnt mit Harzgranulat. Das Granulat wird geschmolzen und unter Druck in ein geschlossenes Stahlwerkzeug eingespritzt, gehalten, bis das Teil erstarrt, und dann ausgeworfen. Beide Verfahren laufen meist in verschiedenen Werken mit unterschiedlicher Ausrüstung, und in China konzentrieren sie sich an verschiedenen Orten: Tiefgezogene Takeaway-Boxen, Becher und Klappboxen sind in Guangdong konzentriert, während spritzgegossene Aufbewahrungsboxen, Vorratsbehälter und Organizer in Taizhou und Ningbo in Zhejiang konzentriert sind, nahe den Werkzeugmachern von Huangyan.
Tiefziehen in der Praxis
Das Tiefziehen eignet sich für dünnwandige Einweg- oder Teile für leichte Nutzung in hohen Stückzahlen: Takeaway-Boxen, Suppenbecher, Schalen, Klappboxen, Obstschalen, Fächerschalen und Deckel. Folie aus PP, PET oder PS wird in vielen Teilen gleichzeitig geformt; die Wände sind dünn und recht gleichmäßig, werden an tiefen Ecken aber dünner. Ein Partnerwerk in Foshan, Guangdong, zieht PP-Takeaway-Boxen mit 650, 750 und 1.000 ml tief, verpackt mit 300 Sets pro Karton. Export-Suppenbecher von 350 bis 950 ml und klare PP-Fächerschalen bis 1.500 ml entstehen im selben Verfahren, verpackt mit 200 Sets pro Karton.
Die Stärken sind geringes Stückgewicht, enges Ineinanderstapeln, hoher Ausstoß und niedrigere Werkzeugkosten als beim Spritzguss. Die Grenzen: Die Wandstärke lässt sich über das Teil nicht präzise steuern, Ränder und Gewinde sind weniger steif, und sehr dicke oder komplexe Merkmale sind nicht möglich. Die Seite Tiefziehen behandelt Werkzeuge und Ausstoß.
Spritzguss in der Praxis
Der Spritzguss eignet sich für steife, langlebige oder komplexe Teile: wiederverwendbare Vorratsbehälter, Vakuumdeckel mit Ventil, Kühlschrankbehälter, Wände und Scharniere faltbarer Kisten, Kosmetik-Organizer, Schreibtischablagen, Besteck und spritzgegossene Becher. Die Wandstärke wird durch das Stahlwerkzeug festgelegt, sodass Rippen, dicke Ränder, Clips, Scharniere und Logos präzise geformt werden können; scharfe Ecken und gute Oberflächen sind möglich. Die spritzgegossenen PP-Becher eines Partnerwerks werden mit 300-500 pro Karton verpackt, zum Beispiel 500 in einem Karton von 41x32x48 cm.
Die Stärken sind Steifigkeit, Maßgenauigkeit, Langlebigkeit und gestalterische Freiheit. Die Grenzen sind höheres Stückgewicht, höhere Werkzeugkosten, längere Werkzeugbauzeit und meist ein höheres Volumen, um ein neues Werkzeug zu rechtfertigen. Die Seite Spritzguss erläutert Zyklus, Anspritzpunkte und Wände.
Im direkten Vergleich
| Faktor | Tiefgezogen | Spritzgegossen |
|---|---|---|
| Ausgangsmaterial | Extrudierte Folie, PP, PET oder PS | Harzgranulat, PP, PS, PET, ABS und andere |
| Wand | Dünn, an tiefen Ecken dünner | Durch das Werkzeug festgelegt, je nach Design variabel |
| Stückgewicht | Niedrig | Höher bei gleicher Größe |
| Typische Produkte | Takeaway-Boxen, Becher, Klappboxen, Obstschalen, Tabletts | Wiederverwendbare Aufbewahrung, Organizer, Behälter, Besteck, Becher |
| Ränder, Clips, Scharniere | Geformt, weniger steif | Präzise geformt, steif |
| Werkzeug | Niedrigere Kosten, kürzerer Bau | Höhere Kosten, längerer Bau |
| Hauptcluster | Guangdong | Taizhou und Ningbo, Zhejiang |
Woran Sie erkennen, was vor Ihnen liegt
- Kanten. Tiefgezogene Teile haben eine gestanzte Kante, am Rand oft gerollt oder gebördelt. Spritzgegossene Teile haben eine geformte Kante und meist eine kleine Anspritzmarke, oft am Boden.
- Wände. Drücken Sie auf die Seite: Eine tiefgezogene Wand gibt leicht nach, eine spritzgegossene ist steifer.
- Gewicht. Bei gleichem Volumen ist ein spritzgegossenes Teil schwerer. Das Stückgewicht ist das deutlichste Zeichen dafür, auf welchem Verfahren ein Angebot beruht; siehe Grammgewicht und Wandstärke.
- Ecken und Details. Scharfe Ecken, dicke Rippen, Clips und feine Logos deuten auf Spritzguss hin.
Deckel: oft eine Mischung
Ein einzelnes Produkt kann beide Verfahren kombinieren. Viele Takeaway-Programme verwenden tiefgezogene Unterteile mit tiefgezogenen Deckeln wegen Tempo und Kosten; wiederverwendbare Vorratsbehälter kombinieren meist ein spritzgegossenes Unterteil mit einem spritzgegossenen Deckel und einer Silikondichtung; manche Suppenbehälter nutzen einen tiefgezogenen Becher mit spritzgegossenem Deckel für eine festere Dichtung. Da beide Teile aus unterschiedlichen Verfahren und manchmal aus verschiedenen Werken stammen können, wird die Deckelpassung am Muster aus den tatsächlichen Produktionswerkzeugen geprüft. Siehe Deckel und Dichtungen.
Verfahren und Dokumente für den Lebensmittelkontakt
Das Verfahren ändert nichts an den Regeln für den Lebensmittelkontakt, wohl aber daran, was die Dokumente abdecken müssen. Bei einem tiefgezogenen Teil sind neben dem Formwerk auch ein Folienlieferant beteiligt; die Erklärung sollte das PP oder PET daher vom Harz über die Folie bis zum fertigen Teil rückverfolgen. Bei einem spritzgegossenen Teil gehen Harz und gegebenenfalls Masterbatch direkt ins Werkzeug. In beiden Fällen muss der fertige Artikel konform sein, ob nach FDA 21 CFR 177.1520 für PP in den USA oder EU 10/2011 in Europa; unser Team fordert daher eine Erklärung zum fertigen Teil an, geprüft je Projekt.
Werkzeuge, Muster und Lieferzeiten
Bei beiden Verfahren ist der schnellste Weg ein Serienwerkzeug: ein vorhandenes Modell, neutral oder bedruckt. Serienmuster dauern typischerweise 3-7 Arbeitstage, bedruckte Muster 7-15 Arbeitstage. Ein neues Werkzeug fügt den Werkzeugbau und eine T1-Abmusterung hinzu, die ersten Schüsse aus dem neuen Werkzeug, typischerweise 25-45 Tage für den Werkzeugzyklus, und ein Erstauftrag mit neuem Werkzeug dauert typischerweise 45-60 Tage einschließlich Werkzeugbau. Spritzgusswerkzeuge liegen am oberen Ende, weil der Stahl komplexer ist. Huangyan in Taizhou ist eines der wichtigsten Werkzeugbauzentren Chinas; die Presse in Zhejiang berichtete 2025, dass es rund 30 % der landesweiten Produktion von Spritzgusswerkzeugen ausmacht.
Volumen und MOQ
Serienwerkzeuge beider Verfahren beginnen typischerweise bei 1-10 gemischten Kartons. Bedruckte Deckel oder Banderolen beginnen typischerweise bei 10.000-50.000 Stück je Artikel. Ein neues Werkzeug beginnt bei Takeaway-Linien typischerweise bei 50.000-100.000 Stück je Artikel, bei Aufbewahrungsboxen mit niedrigeren Einstiegsmengen von etwa 1.000-3.000 Stück je Artikel, je nach Größe und Werkzeug. Alle Werte sind Referenzspannen, schriftlich bestätigt für jedes Programm; siehe MOQ und Lieferzeit.
Welches Verfahren wählen
Wählen Sie das Tiefziehen für Einweg-Takeaway und Frischeverpackungen, bei denen Gewicht, Ineinanderstapeln und Stückkosten am meisten zählen. Wählen Sie den Spritzguss für wiederverwendbare Vorratsbehälter, Organizer und jedes Teil, das einen steifen Rand, ein Scharnier, ein Ventil oder eine präzise Passung braucht. Umfasst ein Sortiment beides, koordiniert unser Team Partnerwerke in jedem Cluster unter einem Projekt und einer Spezifikation. Senden Sie Ihre Liste über das Anfrageformular.